
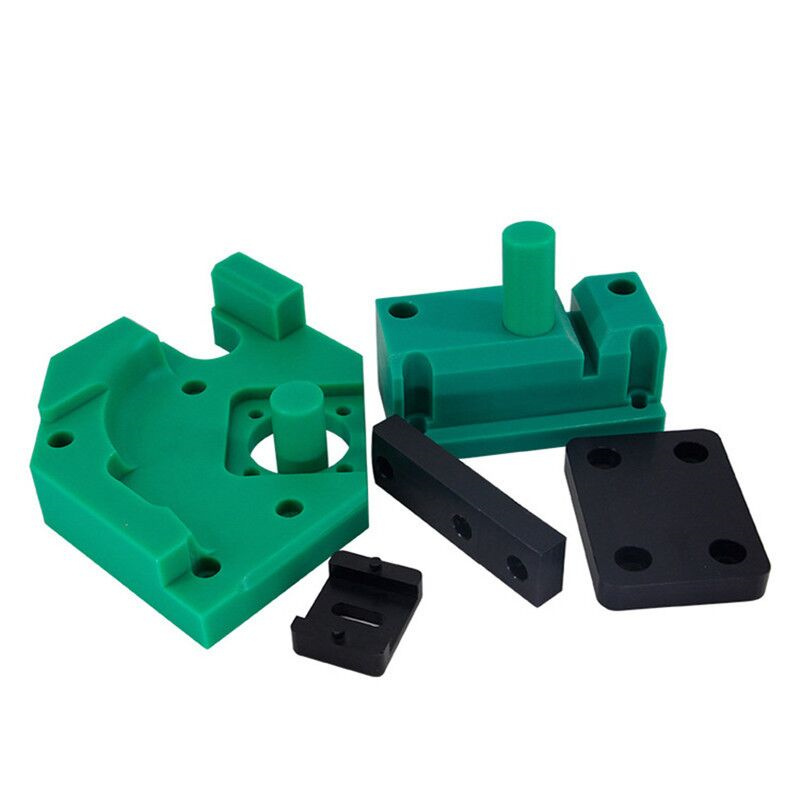
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

當規件的側回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構進行側向分型與抽芯,斜滑塊抽芯機構的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側向分型與抽芯動作。斜滑塊抽芯機構通常用于外側抽芯,根據抽芯位置,斜滑塊抽芯機構分為定模斜滑塊抽芯機構和動模斜滑塊抽芯機構,兩者原理和結構基本相同,但定模斜滑塊抽芯機構應用更為廣泛。
與滑塊抽芯相比較,斜滑塊抽芯結構簡單,制造比較方便,因此,在注塑模具中應用廣泛。但滑塊抽芯比斜滑塊抽芯更安全可靠,因此動模部位的側向抽芯常用滑塊抽芯,而定模部位的側向抽芯,當側凹的成型面積較大時,則多采用斜滑塊側向抽芯機構。
斜滑塊抽芯機構一- 般由導滑件、彈簧、限位件、斜滑塊、拉鉤和耐磨塊等組成。開模時,在拉鉤和彈簧的作用下,使斜滑塊沿導滑件的T形槽作斜向滑動,斜向滑動分解為垂直運動和側向運動,其中,側向運動使斜滑塊完成側向抽芯。
性質與穩定性 避免強氧化劑,氯,高錳酸鉀 注塑加工廠注塑生產時要強伸性 丙綸的強度高,伸長大,初始模量高,彈性優良。所以,丙綸耐磨性性好。此外,丙綸的濕強基本等于干強,所以,它是制作漁網、纜繩的理想材料。吸濕性和染色性 質輕保暖
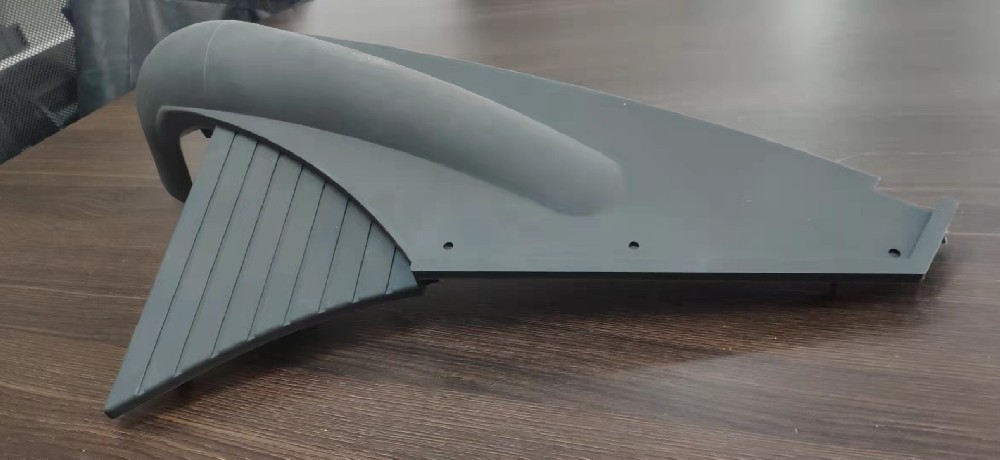
塑料制品廠在注塑產品出現尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機、塑料組合的生產能力。可能出現問題的原因缺陷:輸入射料缸內的塑料不均。射料缸溫度或波動的范圍太大。注塑機容量太小。注塑壓力不穩定。.螺桿復位不穩定。運
產生氣泡在原料方面的原因分析:(1) 如原料中水分含量過多,或易揮發成分超標,它們受熱后會產生大量氣體,給塑料模具的排氣系統增加額外負擔,若不能駕駛排走,它們會混入熔體中,生成氣泡。對此,應將這些原料進行預干燥處理。、(2) 若原料的顆粒太小或粒徑差異較大,使得在供料過程中混入空氣太多,氣體進入熔體的機會增
塑料制品加工應注意的問題,從小處細數就太多了,不勝枚舉,但從大處著眼,還是容易理順的,第一是加工溫度,包括熔融溫度、擠出或射出溫度、模具溫度等,第二是加工壓力,包括熔融背壓、擠出或充模壓力、成型補壓壓力等,第三是加工速度,包括機械鏍桿輸送物料速度、擠出或射出速度、制品在模內的冷卻速度等。這幾項理順了
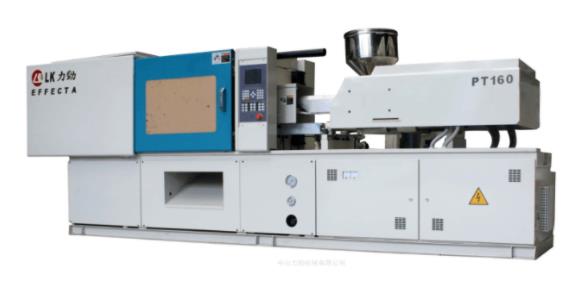
填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充:高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯