
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

填充是整個(gè)注塑循環(huán)過(guò)程中的第一步,時(shí)間從模具閉合開(kāi)始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時(shí)間越短,成型效率越高,但是實(shí)際中,成型時(shí)間或者注塑速度要受到很多條件的制約。
高速填充:高速填充時(shí)剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動(dòng)阻力降低;局部的粘滯加熱影響也會(huì)使固化層厚度變薄。因此在流動(dòng)控制階段,填充行為往往取決于待填充的體積大小。即在流動(dòng)控制階段,由于高速填充,熔體的剪切變稀效果往往很大,而薄壁的冷卻作用并不明顯,于是速率的效用占了上風(fēng)。l
低速填充:熱傳導(dǎo)控制低速填充時(shí),剪切率較低,局部粘度較高,流動(dòng)阻力較大。由于熱塑料補(bǔ)充速率較慢,流動(dòng)較為緩慢,使熱傳導(dǎo)效應(yīng)較為明顯,熱量迅速為冷模壁帶走。加上較少量的粘滯加熱現(xiàn)象,固化層厚度較厚,又進(jìn)一步增加壁部較薄處的流動(dòng)阻力。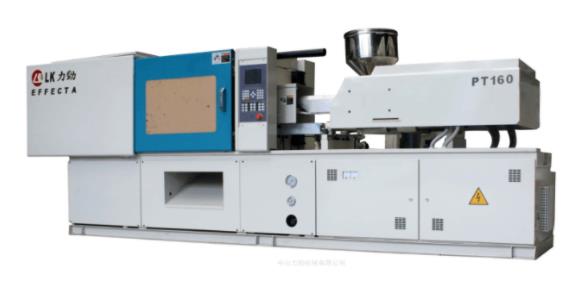
塑料加工廠一般而言,在高溫區(qū)產(chǎn)生熔接的熔接痕強(qiáng)度較佳,因?yàn)楦邷厍樾蜗拢叻肿渔溁顒?dòng)性較佳,可以互相穿透纏繞,此外高溫度區(qū)域兩股熔體的溫度較為接近,熔體的熱性質(zhì)幾乎相同,增加了熔接區(qū)域的強(qiáng)度;反之在低溫區(qū)域,熔接強(qiáng)度較差。

1、溫度的控制在控制儀器上,設(shè)定需要的溫度,而感應(yīng)器的顯示將與設(shè)定點(diǎn)上產(chǎn)生的溫度相比較。在這最簡(jiǎn)單的系統(tǒng)中,當(dāng)溫度到達(dá)設(shè)定點(diǎn)時(shí),就會(huì)關(guān)閉,溫度下降后電源又重新開(kāi)啟。這種系統(tǒng)稱為開(kāi)閉控制,因?yàn)樗皇情_(kāi)就是關(guān)。2、溫度溫度的測(cè)量和控制在注塑中是十分重要的。雖然進(jìn)行這些測(cè)量是相對(duì)地簡(jiǎn)單,但多數(shù)注塑機(jī)都沒(méi)有足
塑料制品出現(xiàn)開(kāi)裂,包括制件表面絲狀裂紋、微裂、頂白、開(kāi)裂及因制件粘模、流道粘模而造成或創(chuàng)傷危機(jī),按開(kāi)裂時(shí)間分脫模開(kāi)裂和應(yīng)用開(kāi)裂。主要有以下幾個(gè)方面的原因造成:1.加工方面:(1)加工壓力過(guò)大、速度過(guò)快、充料愈多、注射、保壓時(shí)間過(guò)長(zhǎng),都會(huì)造成內(nèi)應(yīng)力過(guò)大而開(kāi)裂。(2)調(diào)節(jié)開(kāi)模速度

與金屬制件相比,塑料制品電鍍制品不僅可以實(shí)現(xiàn)很好的金屬質(zhì)感,而且能減輕制品重量,在有效改善塑料外觀及裝飾性的同時(shí),也改善了其在電、熱及耐蝕等方面的性能,但電鍍用塑料材料的選擇卻要綜合考慮材料的加工性能、機(jī)械性能、材料成本、電鍍成本、電鍍的難易程度以及尺寸精度等因素。而因其結(jié)構(gòu)上的
注塑壓力是由注塑系統(tǒng)的液壓系統(tǒng)提供的。液壓缸的壓力通過(guò)注塑機(jī)螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動(dòng)下,經(jīng)注塑機(jī)的噴嘴進(jìn)入模具的豎流道(對(duì)于部分模具來(lái)說(shuō)也是主流道)、主流道、分流道,并經(jīng)澆口進(jìn)入模具型腔,這個(gè)過(guò)程即為注塑過(guò)程,或者稱之為填充過(guò)程。壓力的存在是為了克服熔體流動(dòng)過(guò)程中
①塑料模具澆口系統(tǒng)形式不當(dāng),澆口小,分流道小,流程長(zhǎng),流料陽(yáng)力大,料溫下降快②料溫太低或模溫太低③塑料流動(dòng)性差,有冷料摻入,冷卻速度快④模具內(nèi)有水分或潤(rùn)滑劑。融料充氣過(guò)多,脫模劑過(guò)多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產(chǎn)的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統(tǒng)不當(dāng)或排氣