
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

塑料模具是統(tǒng)稱。
塑膠模具是塑料模具中的一種,還就是擠出模具,搪塑模具等等。
模具的分類(lèi)也是根據(jù)加工工藝的不同而進(jìn)行區(qū)分的。擠出工藝,注塑工藝、搪塑工藝。
應(yīng)用的話,向注塑工藝,只能制作具有一定形狀的,固定的產(chǎn)品。比如:注塑一個(gè)手機(jī)殼,碗,電腦外殼等等。
擠出的話就是在橫截面形狀的范圍內(nèi)連續(xù)不斷的擠出生產(chǎn),可以是無(wú)限長(zhǎng),例如:管材,型材、板材、片材,這些都是利用擠出工藝做的。
搪塑就像兒童玩的玩具,中空的,像橡膠的圓球,就是搪塑出來(lái)的。
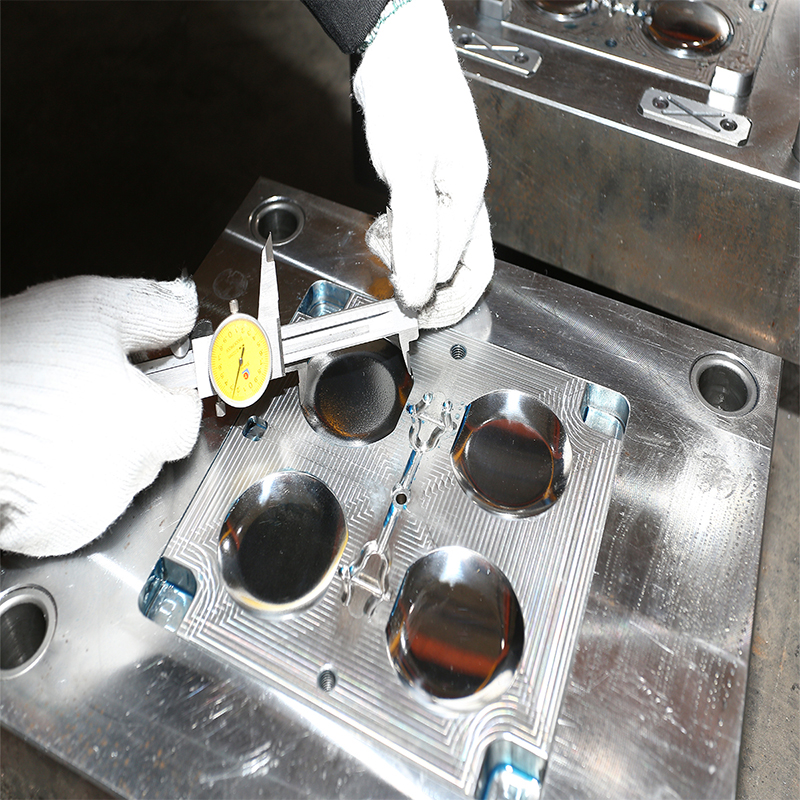
注塑塑料制品有色差是注塑中常見(jiàn)的缺陷,色差影響因素眾多,涉及原料樹(shù)脂、色母、色母同原料的混合、注塑工藝、注塑機(jī)等,塑料加工廠家在實(shí)際的生產(chǎn)過(guò)程中一般從以下五個(gè)方面來(lái)進(jìn)行色差的控制。1.消除注塑機(jī)及模具因素的影響要選擇與注塑主品容量相當(dāng)?shù)淖⑺軝C(jī),如果注塑機(jī)存在物料死角等問(wèn)題,最好更換設(shè)備。對(duì)于模具
①塑料制品投影面積超過(guò)注射機(jī)所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機(jī)模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動(dòng)零件的間隙過(guò)大;⑥塑料流動(dòng)性太大,且加料量太大;⑦型腔料溫高,模溫過(guò)高;⑧注塑加工廠家在塑料注射壓力過(guò)大,注射速度過(guò)快;
①調(diào)節(jié)及控制料流速度,防止倒流。當(dāng)注射壓力消失后, 封鎖型腔,使尚未冷年固化的塑料不會(huì)倒流回分流道。②熔體經(jīng)過(guò)澆口時(shí),會(huì)因剪切及擠壓而升溫,有利于熔體的填充型腔。③在多腔注塑模具中,當(dāng)分流道采用非平衡布置時(shí),可以通過(guò)改變澆口的大小來(lái)控制進(jìn)料量,使各腔能在差不多相同的時(shí)間內(nèi)同時(shí)充滿,這稱為人工平衡進(jìn)料。
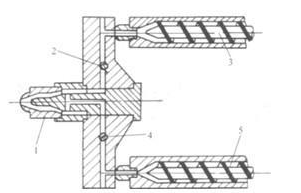
注塑生產(chǎn)中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現(xiàn)兩種不同的顏色,并能使塑件呈現(xiàn)有規(guī)則的圖案或無(wú)規(guī)則的云紋狀花色,以提高塑件的實(shí)用性和美觀性。 雙混色注塑成型 注塑加工廠家生產(chǎn)中,如下圖所示為雙混色注
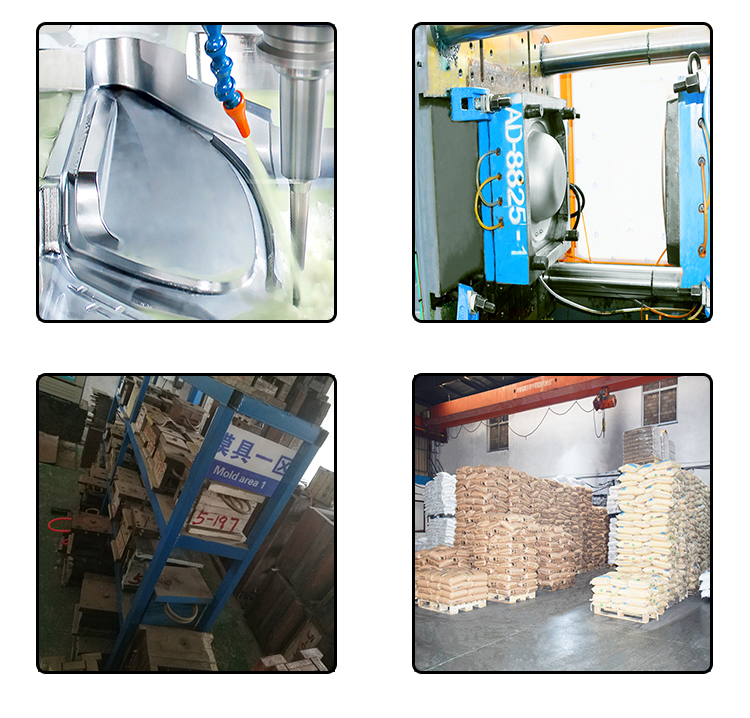
對(duì)注塑模具設(shè)計(jì)的基本要求可概括為如下方面。 保證塑件的質(zhì)量及尺寸穩(wěn)定性塑件的質(zhì)量 包括外觀質(zhì)量和內(nèi)部質(zhì)量,優(yōu)良的外觀質(zhì)量包括完整而清晰的結(jié)構(gòu)形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒(méi)有熔接痕、銀紋、震紋及黑點(diǎn)、黑斑等注塑缺陷。優(yōu)良的內(nèi)部質(zhì)量包括不能存在組織