
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。
1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。
2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。
3.模具上不得有尖角,需要倒角處理。特別指明的地方除外。
4.內模和模具零件未經同意不得有燒焊。
5.模具產品的外圍必須要在適當的位置開排氣槽,排氣槽規格請參考模具設計手冊。
6.盡可能避免使用打磨機在模具上打磨,如果非要用打磨機加工,必須用油石省光(特別是分型面)
7.內模膠位面的表面處理必須依照bom表,或者其它正式通知的技術要求執行。非膠位面上的加工紋路(線切割,銑床,cnc鑼床,火花機)也要用油石省亮。
8.所有內模材料,模胚等級要求必須依據訂單,或者設計審核過程中正式確認的技術要求進行采購。必須提供材質證明,如果是硬模,必須提供熱處理報告。所有相關證明。
9.所有模具的前后內模,鑲件,行位,斜頂,直頂(推塊),鏟雞等需要在底面或者側面加工一個腰圓形的坑位,把材料名和硬度刻出來。
10.行位,推塊,鏟雞,唧嘴等重要易磨損零件必須進行氮化加硬處理。
11.行位必須有定位。定位方式有彈弓,波珠,hasco(dme)標準行位夾等等,具體需要按照各個項目的要求。行位需要有壓條,耐磨板。壓條,耐磨板必須使用耐磨硬料,需要加上油槽。
12.行位斜導柱必須壓緊,不能轉動和松動。斜導柱尾部必須要加工成半球形或圓錐臺形,有利于保證行位正常運動。同一行位上有兩支或者兩支以上斜導柱的,斜導柱的長度、大小和傾斜度必須相同。
13.斜頂座位必須使用耐磨硬料。斜頂必須加工油槽,斜頂座一般用2510或cr12加硬到hrc40-45度,因為斜頂座受到的是沖擊負荷,所以不能太硬否則會斷裂,并在所有的直角位置倒角c角。需要有斜頂導向板(青銅)。不得燒焊。
14.流道和進膠位需要省光#400-600。
15.頂針,司筒,扃頂針,斜頂和頂針板要刻上相對應的識別碼,便于安裝。如果在產品上,頂針位置不是水平面,需要將頂針座做成“d”型或者采用防轉銷鍵定位。
16.頂針采用hasco或者dme標準,選用哪種決定于bom表或者其它正式通知的模具技術要求。
17.加工運水膠圈(“o”形圈)槽,需要單邊預留0.25mm的間隙,一般膠圈要預壓0.5~0.8mm.如果不重視這一點,膠圈很容易被壓損壞掉,造成漏水。
18.唧嘴要氮化,需要做止轉銷。唧嘴半徑必須符合圖紙要求。唧嘴沒有氮化,走模前可能已經被撞傷。
19.常規結構模具一定要布置撐頭,兩端面需要磨平,小模預壓0.1mm,大模預壓0.1mm-0.15mm..
20.定位圈直徑必須符合圖紙,頂棍接頭形式和位置必須符合圖紙。
21.水嘴的規格請根據bom表或者確認的模圖,水嘴沉頭孔必須按照模圖進行加工和安裝。鉆孔不得鉆偏,銳角需倒角。
22.運水必須打上ini,outi,in2,out2………..
23.所有打在模具上的字嘜必須工整,端正,不得歪扭。
24.模具需要在四邊安裝邊鎖(直身鎖)。如果不能安裝邊鎖,需要安裝錐度鎖,或者圓錐鎖。錐度鎖要橫著安裝。
25.所有螺絲和模具配件都需首選標準件,螺絲頭不能鋸掉。螺絲有效鎖入長度必須足夠,正常是1.5或者2。
26.熱嘴線槽必須倒圓角,以免刮傷電線。
27.把熱嘴id卡裝在模具面板側邊。
28.模具移交驗收:需要配合模具工程師按“模具檢查表”驗收通過才能打包裝走模。
29.移模前需對運水進行測試水壓(100pa以上)驗收運水后,需用風槍把水吹干凈。
30.模胚外表面在制造過程中,需要注意保養,防止生銹,刮傷。走模包裝前,內模需要噴上白色/或無色防銹劑,所有模具表面必須清洗干凈,然后打上黃油。

注塑加工的塑膠件噴油表面處里工藝,協助塑膠成型時無法達到的表面要求功能用途1.光亮度提高(讓產品更光亮,如手機殼)2.啞光度提高(讓產品更高檔,如電腦外殼,音箱外殼)3.表面硬度提高(讓產品更耐磨,如游戲機按鍵)4.表面手感提高(讓手感更好有皮革或軟膠感,如手機外殼)塑膠件噴漆就是噴油,基本是相同的塑
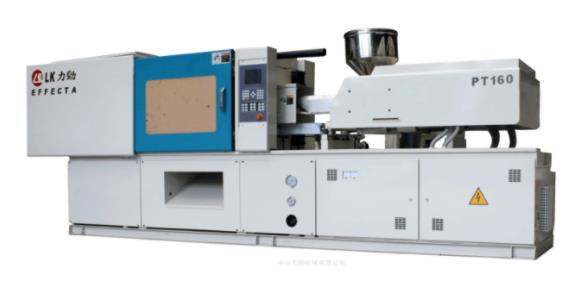
塑料加工廠生產的大多數塑料質輕,化學性穩定,不會銹蝕;耐沖擊性好;具有較好的透明性和耐磨耗性;絕緣性好,導熱性低;一般成型性、著色性好,加工成本低;大部分塑料耐熱性差,熱膨脹率大,易燃燒;尺寸穩定性差,容易變形;多數塑料耐低溫性差,低溫下變脆,容易老化;某些塑料易溶于溶劑。塑料可區分為熱固性與
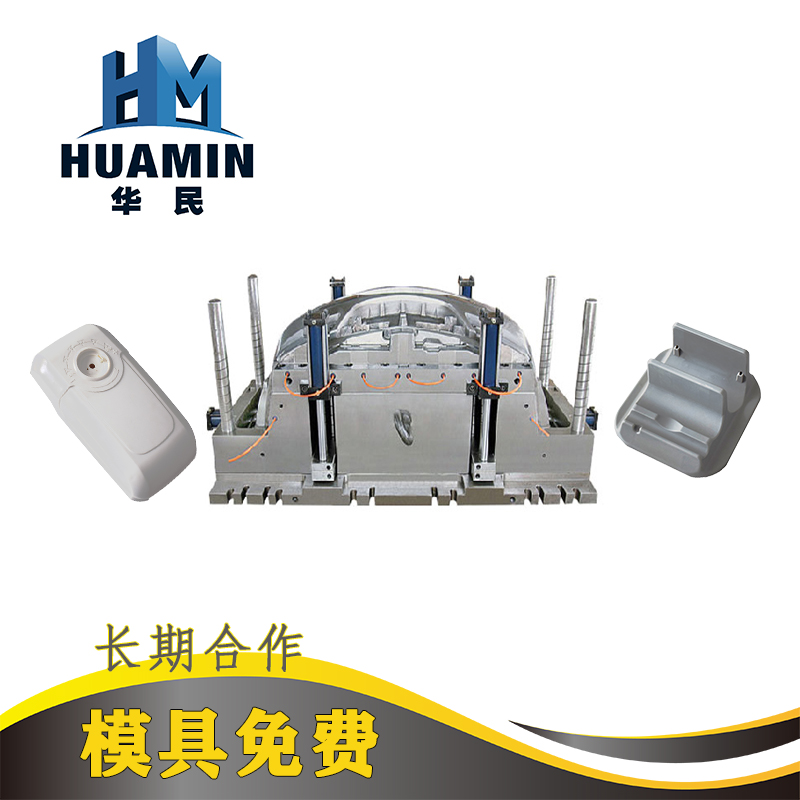
注射壓力也稱為激勵壓力、填充壓力或第一階段注射壓力。注射壓力的作用是保證注射過程中始終有充沛的壓力,避免因壓力受限而影響填充速度的情況發生。如果填充壓力限制了填充速度,材料的剪切速率就會發生變化(當出現壓力受限時,壓力將控制填充過程,于是填充速度或流動速率便趨不穩,正在進行剪切的塑
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當的注塑機,如果注塑機存在物料死角等
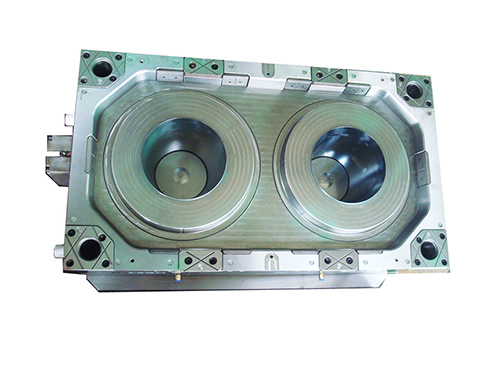
1.塑料模具加工過程中,溫度可分為:干燥溫度、物料溫度、模具的溫度、這些都是一些至關重要的因素。 2.速度:塑料模具加工過程中,注塑模具速度、熔料溫度、送退速度、開合模速度、頂針前進后退速度。 3.壓力:射壓、保壓、背壓、鎖模壓力、模具保護壓力、頂出壓力。 4.時間: