
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑生產中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現兩種不同的顏色,并能使塑件呈現有規則的圖案或無規則的云紋狀花色,以提高塑件的實用性和美觀性。
雙混色注塑成型
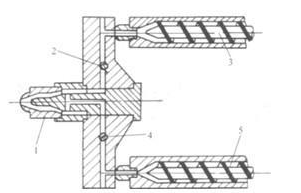
注塑加工廠家生產中,如下圖所示為雙混色注塑成型原理。它有兩個料筒,每個料筒的結構和使用均與普通注塑成型料筒相同。每個料筒都有各自的通道與噴嘴相通,在噴嘴通路中還裝有啟閉閥2,4。成型時,熔料在料筒中被塑化好后,由啟閉閥2、4控制熔料進入噴嘴的先后順序和排出料的比例,然后由噴嘴處注射入模腔。便可得到各種混色效果不同的塑料制品。

(1) 按受熱冷卻時樹脂呈現的特性分類這種分類方法是用得最多,也是比較科學的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時加熱時軟化,溫度升高至一定程度時呈熔融態, 成為可流動的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。它在加熱、冷卻成型
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變為有用并能保持原有性能的制品。開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
塑料產品的缺陷基本分為以下三種。 1、致命缺陷:與安全有關的缺陷,我們在注塑模具生產加工時,如突出的規角、漏電、有毒等危害人體健康和安全的缺陷。所以,對于塑料產品來說,前期的結構設計盡量不要存在悅角,材料的選擇要考慮環保,安全性能測試是至關重要的一步。
為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理
注塑加工廠家的注塑機液壓系統受電氣控制系統的推動,通過浸壓傳動系統去推動機械傳動部分,塑料制品的生產也可以說是注想成型各動作的動力源,依靠波壓執行元件推動機械傳動系統工作,將液壓能轉換為機械能。波壓傳動系統主要以動力元件油泵為核心器件,通過控制元器件(名種流量、壓力和方向閥)驅動執