
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。
1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。
2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。
3.模具上不得有尖角,需要倒角處理。特別指明的地方除外。
4.內模和模具零件未經同意不得有燒焊。
5.模具產品的外圍必須要在適當的位置開排氣槽,排氣槽規格請參考模具設計手冊。
6.盡可能避免使用打磨機在模具上打磨,如果非要用打磨機加工,必須用油石省光(特別是分型面)
7.內模膠位面的表面處理必須依照bom表,或者其它正式通知的技術要求執行。非膠位面上的加工紋路(線切割,銑床,cnc鑼床,火花機)也要用油石省亮。
8.所有內模材料,模胚等級要求必須依據訂單,或者設計審核過程中正式確認的技術要求進行采購。必須提供材質證明,如果是硬模,必須提供熱處理報告。所有相關證明。
9.所有模具的前后內模,鑲件,行位,斜頂,直頂(推塊),鏟雞等需要在底面或者側面加工一個腰圓形的坑位,把材料名和硬度刻出來。
10.行位,推塊,鏟雞,唧嘴等重要易磨損零件必須進行氮化加硬處理。
11.行位必須有定位。定位方式有彈弓,波珠,hasco(dme)標準行位夾等等,注塑加工廠具體需要按照各個項目的要求。行位需要有壓條,耐磨板。壓條,耐磨板必須使用耐磨硬料,需要加上油槽。
12.行位斜導柱必須壓緊,不能轉動和松動。斜導柱尾部必須要加工成半球形或圓錐臺形,有利于保證行位正常運動。同一行位上有兩支或者兩支以上斜導柱的,斜導柱的長度、大小和傾斜度必須相同。
13.斜頂座位必須使用耐磨硬料。斜頂必須加工油槽,斜頂座一般用2510或cr12加硬到hrc40-45度,因為斜頂座受到的是沖擊負荷,所以不能太硬否則會斷裂,并在所有的直角位置倒角c角。需要有斜頂導向板(青銅)。不得燒焊。
14.流道和進膠位需要省光#400-600。
15.頂針,司筒,扃頂針,斜頂和頂針板要刻上相對應的識別碼,便于安裝。如果在產品上,頂針位置不是水平面,需要將頂針座做成“d”型或者采用防轉銷鍵定位。

(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
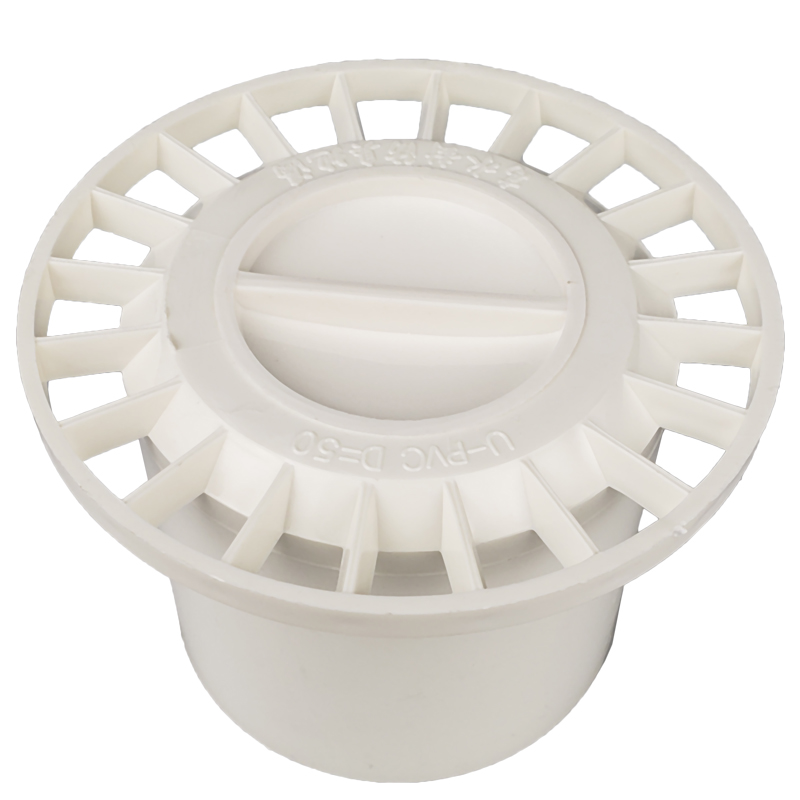
深州市華民機械有限公司,從事塑料制品行業二十余年,擁有豐富的產品研發、生產經驗,是一家值得客戶信任的優質供應商。華民公司擁有自己獨立的塑料模具設計團隊、塑料模具制造車間、塑料制品加工車間。公司創辦以來,通過不懈努力,與德國歐登多木工機械、邁克威力木工機械、韓國(厚地)食品機械配套合作多年,深受
塑料注塑產品重量不穩定(注塑不穩定)是指塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對產品功能性有所影響。產品重量增加的話,注塑加工廠的生產成本也會增加。產品重量不穩定屬于輕微缺陷,一般這類型的檢驗標準允許重量變動范圍量為3% ~
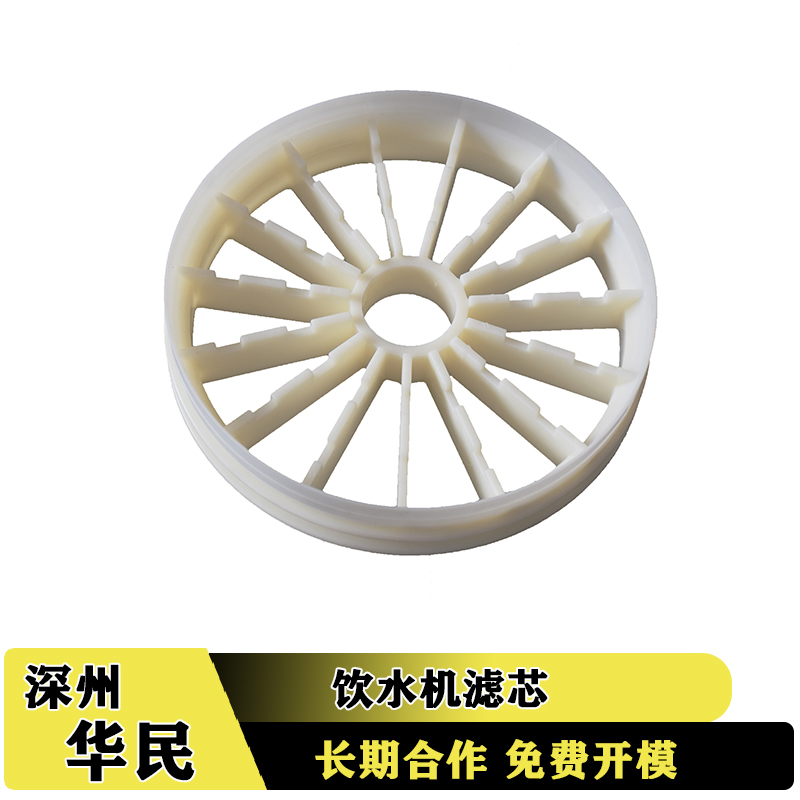
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注
熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典