
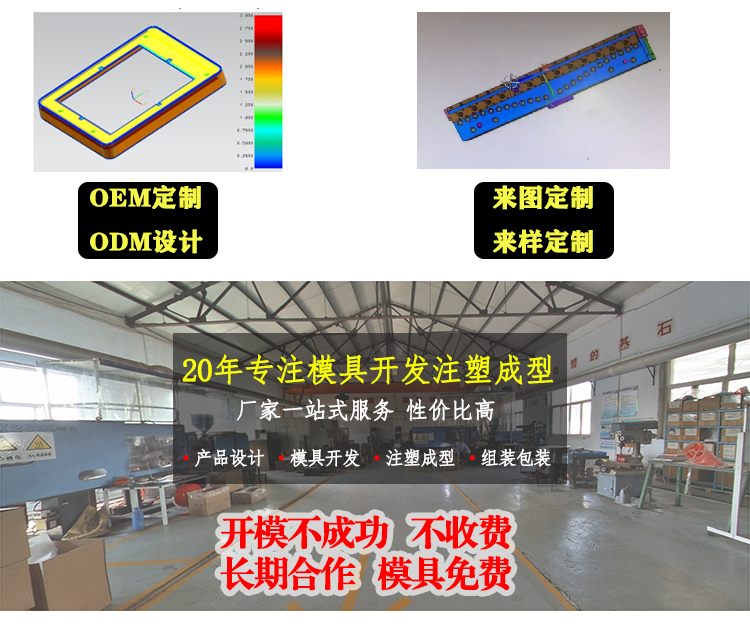
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

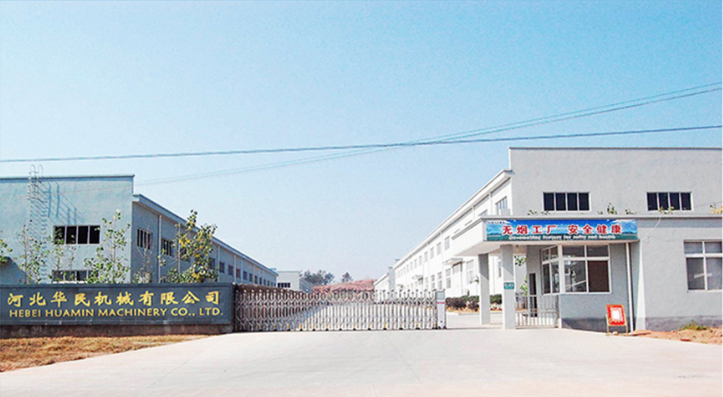
深州市華民機械有限公司,從事塑料制品行業二十余年,擁有豐富的產品研發、生產經驗,是一家值得客戶信任的優質供應商。
華民公司擁有自己獨立的塑料模具設計團隊、塑料模具制造車間、塑料制品加工車間。公司創辦以來,通過不懈努力,與德國歐登多木工機械、邁克威力木工機械、韓國(厚地)食品機械配套合作多年,深受用戶好評。
主要產品包含HIPS片材,PP片材,APET(環保)片材,一次性配套醬汁杯,塑膠杯,塑料碗與各樣式塑料蓋等各種塑料包裝產品。
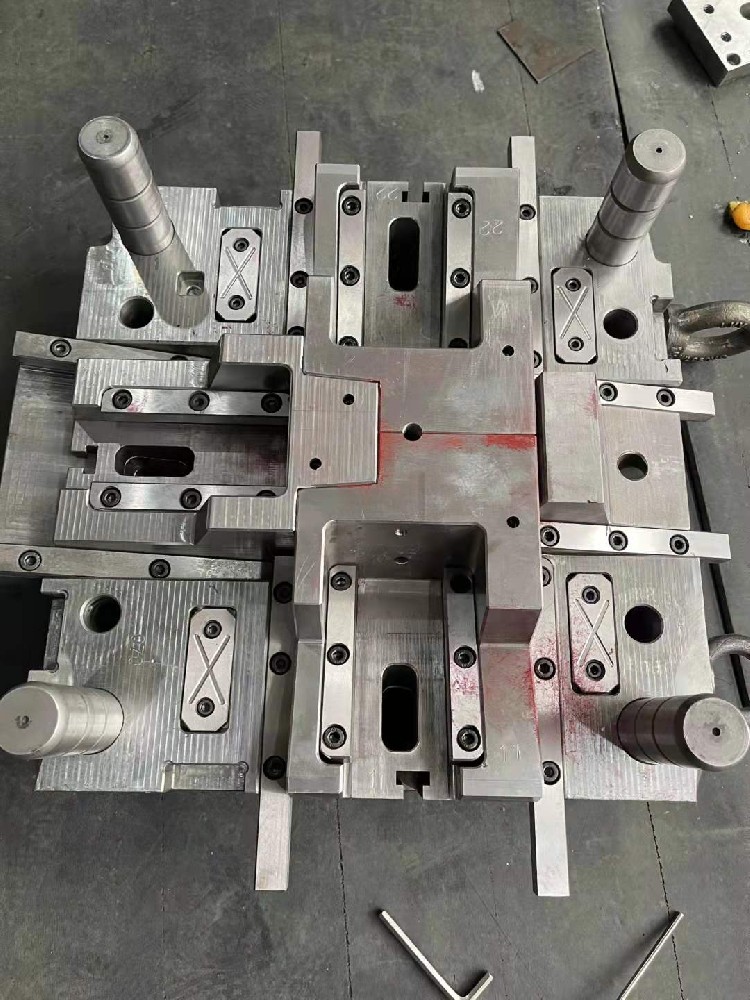
1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。2、加工企業應在注塑機、模具正常運轉情況下,
注塑加工中,ABS塑料,具有較大的機械強度和良好的綜合性能, 在電子工業、機械工業、交通運輸、建筑材料、玩具制造等工業中占有重要的位置, 特別是稍微大型的箱體結構以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。 ABS塑料的溫度與熔融粘度的關系有別于其他無定型塑料。在熔化過程

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有穩定性好等特點。如木材,石膏,蠟等。我們通常用的都是木材。根據產品圖紙或模具圖紙,由木工做出木制主模。2、主模修整:(1)主模必須經過修理后方能進行生產模的翻制。修整包括打膩子,整形,尺寸的較正,加固。這一過程主要是對木模
塑料制品出現開裂,包括制件表面絲狀裂紋、微裂、頂白、開裂及因制件粘模、流道粘模而造成或創傷危機,按開裂時間分脫模開裂和應用開裂。主要有以下幾個方面的原因造成:1.加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度
出現燒焦這種情況,需要先用高速注射確認產品是否會出現更嚴重的燒焦。如果末端出現的燒焦明顯嚴重的話,可以斷定塑料模具的排氣系統設計不良,排氣效果不佳;要徹底解決就需要加開排氣、調整模具的澆口位置和大小。調整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。 我們總