
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

①塑料中含有水分或有雜質混入;
②澆口尺寸過小、形狀不好或位置不好;
③塑料模具表面不光潔,有水分或油污;
④塑料溫度低,或模溫低;
⑤料溫高或澆注系統剪切作用大,塑料分解;
⑥融料與模具表面接觸不良或模具排氣不良;
⑦潤滑劑不當或用量過多;
⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;
⑨注塑加工廠家注射速度過快,注射壓力過低;
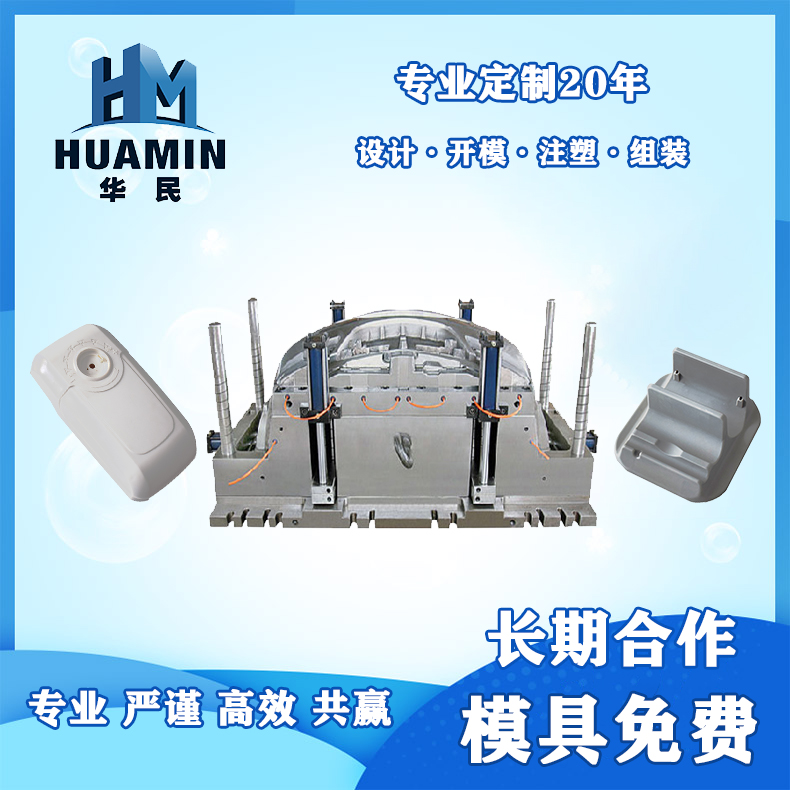
當規件的側回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構進行側向分型與抽芯,斜滑塊抽芯機構的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側向分型與抽芯動作。斜滑塊抽芯機構通常用于外側抽芯,根據抽芯位置

塑料制品注塑加工時,填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態 。 原材料流動末端出現部分不完整現象或一模出多穴產品中有一部 分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足
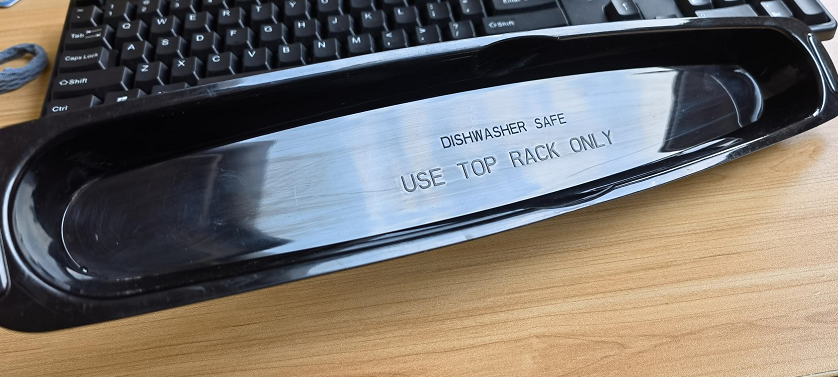
加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍
塑料加工注意事項1、塑料注塑加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行。2、在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注