
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

產生氣泡在原料方面的原因分析:
(1) 如原料中水分含量過多,或易揮發成分超標,它們受熱后會產生大量氣體,給塑料模具的排氣系統增加額外負擔,若不能駕駛排走,它們會混入熔體中,生成氣泡。對此,應將這些原料進行預干燥處理。、
(2) 若原料的顆粒太小或粒徑差異較大,使得在供料過程中混入空氣太多,氣體進入熔體的機會增多,塑料產品易于產生氣泡。對此,應控制原料顆粒,并篩除細料。
(3) 注塑加工如樹脂的收縮率過大,在成型固化時易于產生暗泡,對此,應換用樹脂。
(4) 如在原料中混入的再生料過多,使得可揮發氣體增加,收縮率也加大,易于產生氣泡及暗泡。對此,應控制再生料的加入量,加入南京塑泰適合的馬來酸酐接枝相容劑可以提高材料的強度和韌性。
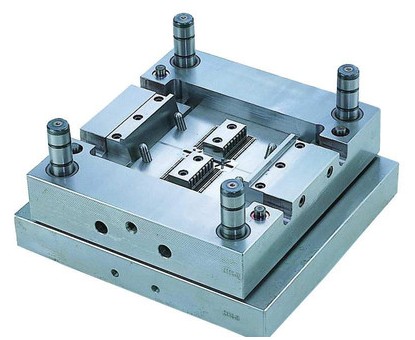
注塑加工模具設計要點:(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業在進行相應標準件的開發,并存在日益完善的國內、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產標準模
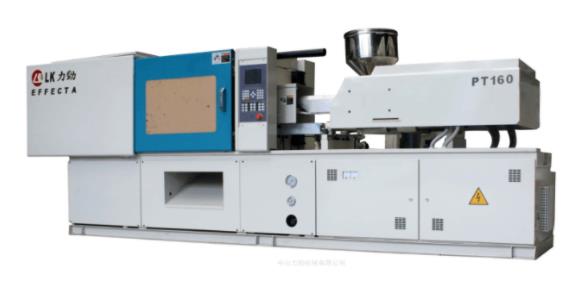
填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充:高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯
塑料制品設計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻
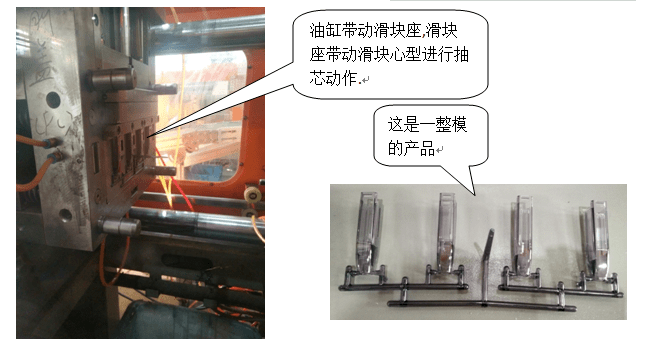
一、有利于得到穩定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產品收縮均衡,相對產品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節省生產周期時間. 充填得快,可大大地改善產品的流痕、結合線等不良狀況.三、有利于得到最佳的外觀模具溫

模具制造,注塑模具,模具定制,注塑加工,注塑生產,注塑廠,塑料開模,塑料定制,塑料外殼定制,注塑塑料件,注塑加工廠,塑料加工廠,塑料制品廠,塑料模具廠,模具加工廠,注塑模具廠
關鍵詞