
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工模具設計要點:
(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業在進行相應標準件的開發,并存在日益完善的國內、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產標準模架和注塑模具標準件的著名企業。
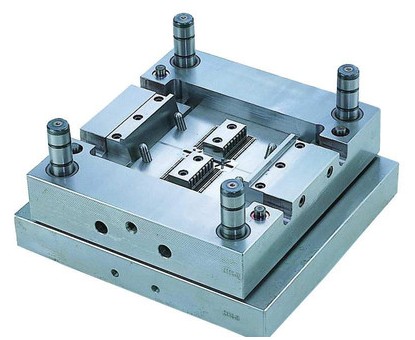
標準化設計能提高效益.縮短生產周期,所以設計時要參閱有關的標準和標準件商品手冊。目前我國的國家標準有:
GB/T 4169.1-1984塑料注塑加工模零件推桿(頂桿)
GB/T 4169.7-1984塑料注塑加工模零件推板
GB/T 4169.9-1984塑料注塑加工模零件限位釘
GB/T 4169.2-1984塑料注塑加工模零件直導桿
GB/T 4169.3-1984塑料注塑加工模零件帶頭導套
GB/T 4169.4-1984塑料注塑加工模零件帶頭導柱
G13/T 4169.5-1984塑料注塑加工模零件有肩導柱
GB/T 4169.11-1984塑料注塑加工模零件圓錐定位件
GB/T 4169.8-1984塑料注塑加工模零件模板
GB/T 4169.6-1984塑料注塑加工模零件墊塊
GB/ T 4169.10-1984塑料注塑加工模零件支承柱
GB/T 4170-1984塑料注塑加工模零件技術條件
GB/T 12555-1990大型塑料注塑加工模架
GB/T 12556-1990中小型塑料注塑加工模架及技術條件
GB/T 8846-1988塑料成型注塑模具術語
GB/T 12554-1990塑料注塑加工注塑模具技術條件
此外,國內一些注塑模具標準件企業還開發了澆注套、定位環、頂管、拉鉤等國標暫時還沒有規定的推薦標準件。
經常要用的通用型標準件,包括銷釘、螺釘、彈簧(由于矩形截面彈簧的性能優于圓形截面彈簧,故通常用矩形彈簧)、密封圈、吊環等。
(2}企業經驗標準件如果生產注塑模具時,一定規格的某些注塑模具零件經常采用,但又不是標準件,故可根據經驗而確定為企業內部的注塑模具標準件,一般只適用于本企業,所以叫企業經驗標準件;這種企業經驗標準件的采用.也可以從一定程度上提高效益。
(3)表面質量起不同作用的注塑模具零件的表面要有不同的要求。成型表面、配合表面、基準面等一般都要有比較高的表面質量和比較小的表面粗糙度,如RaO.01 5m, RaO.05 rim,Ra 0.1 5m , Ra 0.2 jim, Ra 0.4 5m , Ra 0.8 5m等。非成型表面、非配合表面、非基準面等可相應降低表面要求,如Ra l . 6 5m, Ra 3.2 5m , Ra 6.3 5m , Ra 12.5 5m等。
(4)尺寸注塑模具上除了考慮成型等關鍵尺寸外,另外還有一個重要的尺寸概念,就是注塑模具中尺寸的關聯。例如,頂桿長度與型芯高度、模腳高度、頂出板厚度等尺寸相關聯。所以在設計這類尺寸時.要注意它們之間的關聯保證關系。
(5)形位精度模板平面之間的平行度要求比較高,一般均要小于0.01 mm,或小于
0.005 mm。基準面的平面度一般要低于0.01 mm。基準(面)之間的平行度和垂直度等一般也要小于0.01 mm,或小于0.005 mm,
(6)尺寸公差對于配合公差,盡量根據配合公差表來選用,這樣可以保證互換性。如果配合屬于固定連接,可用過渡配合或采用零間隙配合。一般固定連接配合公差雙邊為+0.01一一0.01 mm。間隙配合的雙邊公差為0 -- +0.02 mm.
(7)材料注塑模具零件材料的選擇:一般與塑料直接接觸的零件可按成型零件材料來選;其他零件材料,根據情況或按成型零件材料來選,或根據一般機械零件材料來選,用得比較多的材料是45夠鋼。
熱處理硬度等級一般可分為:
①高硬度、高耐磨性:56--60HRC或58 - 62 HRC或61一63HRC;
②較高硬度、較高耐磨性:50一55HRC;
③中等硬度、中等耐磨性:40-45HRC或45一 50HRC;
④一般硬度、一般耐磨性:30-35HRC或35 --40HRC;
⑤不要求硬度:20---25HRC或25---30HRC,
(8)注塑模具零件的工藝性在設計的同時,考慮注塑模具的加工可行性。
(9)塑件生產批量、注塑模具壽命及可靠性、勞動強度、注塑模具的自動化程度。主要為了保證注塑模具能夠完成塑件產量的要求,并使操作人員的勞動強度盡量小,且具有一定的生產率。
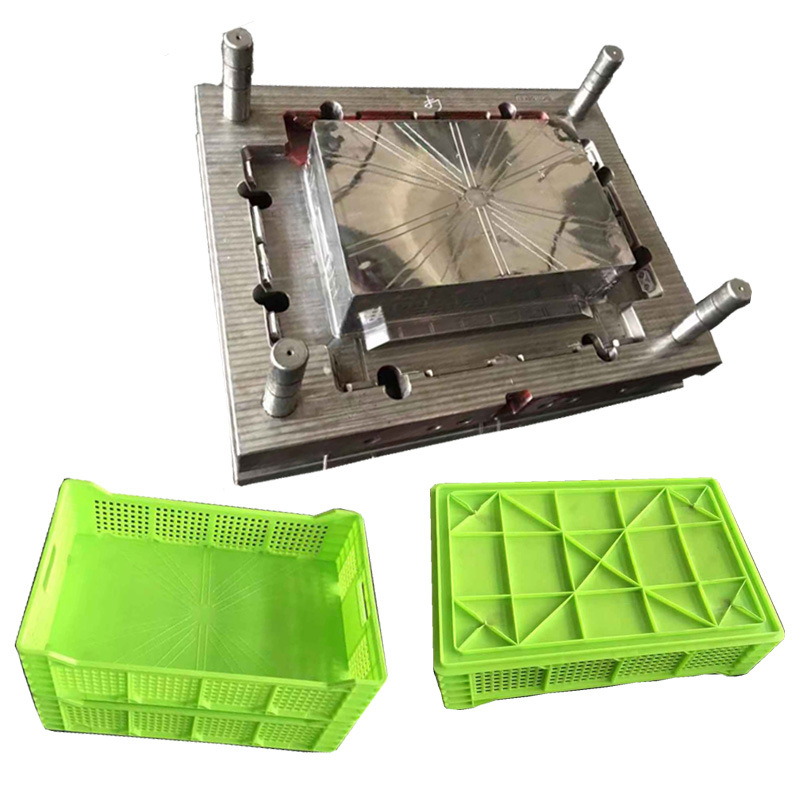
精密塑料注塑件在我們的生活中得到了廣泛的應用,許多塑料件都是通過注塑制成的。我公司10年精密注塑件定制加工經驗,可定制各種復雜精密注塑件。塑料注塑加工廠在生產塑料注塑件時,需要控制生產過程,滿足客戶的要求。那么,注塑加工的加工要求是什么呢?1.原料必須按工藝要求充分干燥,不得受潮,否則注塑后表面會有銀線
比起傳統射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優點:1、核心料可以使用低黏度的材料來降低射出壓力。2、從環保的考慮,核心料可以使用回收的二次料。3、根據不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發泡塑料
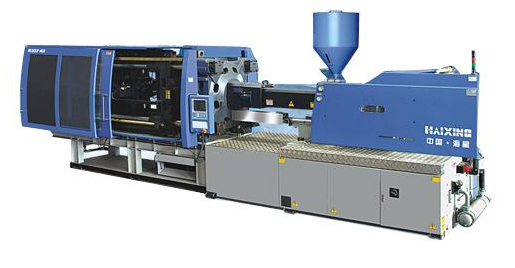
注塑機是按一定程序運行的,每次運行都要經過合模、座進、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環過程,其中每一步稱為一個工作環節,注塑加工實現每一個工作環節,都有一個獨立的控制電路。程序檢查法就是確認故障具體出現在哪個控制環節上,這樣排除故障的方向就明確了,有了針
熔接痕熔接痕是由于來自不同方向的熔融樹脂前端部分被冷卻、在結合處未能完全融合而產生的。一般情況下,主要影響外觀,對涂裝、電鍍產生影響。嚴重時,對塑料制品強度產生影響(特別是在纖維增強樹脂時,尤為嚴重)可參考以下幾項予以改善:l)調整成型條件,提高流動性。如,提高樹脂溫度、提高模具溫度、提高注射壓力及速
塑料制品常見的幾種表面處理:1, IMD2, 噴油處理,要求油漆用那種金屬烤漆.3, 表面燙金處理, (電化鋁轉移),但是對表面形狀有要求 (也叫熱轉印)(1)、有關燙印板,即施壓頭部份的材料選取,以紅銅材料為最佳,因為紅銅散熱性、傳熱性比較好,在金屬中屬于中性材料,既不太軟也不太硬,不僅便于加工,有一定彈