
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

精密塑料注塑件在我們的生活中得到了廣泛的應(yīng)用,許多塑料件都是通過注塑制成的。我公司10年精密注塑件定制加工經(jīng)驗(yàn),可定制各種復(fù)雜精密注塑件。塑料注塑加工廠在生產(chǎn)塑料注塑件時(shí),需要控制生產(chǎn)過程,滿足客戶的要求。那么,注塑加工的加工要求是什么呢?
1.原料必須按工藝要求充分干燥,不得受潮,否則注塑后表面會(huì)有銀線。
2.注射溫度、壓力和時(shí)間符合工藝參數(shù)卡要求,嚴(yán)格控制注射速度。注射速度過快會(huì)導(dǎo)致涂層與基體的附著力差;電鍍件的注射率應(yīng)控制在15%~35%之間。
3.中途停機(jī),及時(shí)清理材料,避免注塑產(chǎn)品因長(zhǎng)時(shí)間停留而脆化螺桿內(nèi)原料。
4.禁止使用脫模劑,尤其是含硅油的脫模劑,否則會(huì)影響涂層的附著力。
5.操作時(shí)應(yīng)佩戴干凈的棉手套,以免注塑后污染產(chǎn)品表面。
6.注塑零件表面不得打磨或拋光,以免影響涂層與基體的附著力。
7.尺寸控制:長(zhǎng)度、裝配腳或裝配孔應(yīng)滿足圖紙和量具的要求。
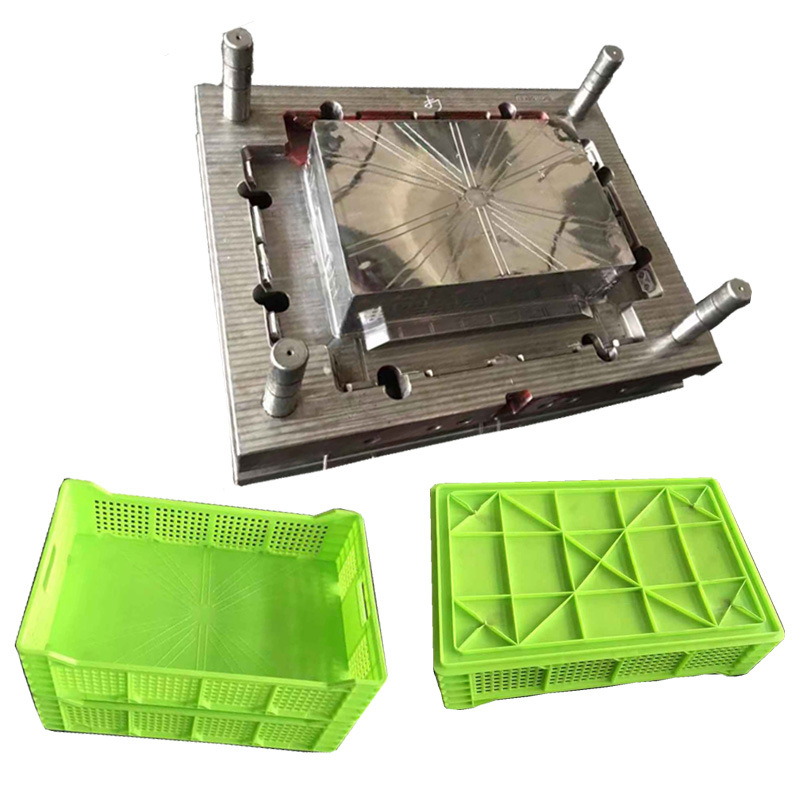
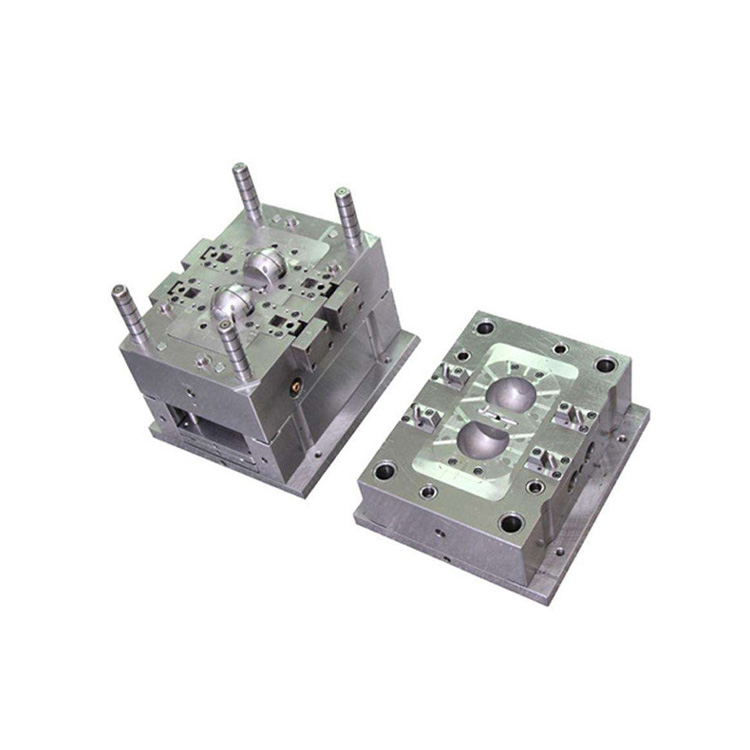
注塑模具的結(jié)構(gòu)形式和加工質(zhì)量直接影響塑件的質(zhì)量和生產(chǎn)效率。模具生產(chǎn)過程中的故障有很多種。以下是幾種常見故障的解決方案。澆口脫模困難:在注塑過程中,澆口粘在澆口套上,不易脫落。開模時(shí),產(chǎn)品有裂紋損壞。另外,操作人員在脫模前必須用銅棒將其從噴嘴中敲出使其松動(dòng),這嚴(yán)重影響了生產(chǎn)效率。造成這種故
PA6和PA66的區(qū)別PA6的化學(xué)物理特性和PA66很相似,然而,它的熔點(diǎn)較低,而且工藝溫度范圍很寬。它的抗沖擊性和抗溶解性比PA66要好,但吸濕性也更強(qiáng)。因?yàn)樗芗脑S多品質(zhì)特性都要受到吸濕性的影響,因此使用PA6設(shè)計(jì)產(chǎn)品時(shí)要充分考慮到這一點(diǎn)。為了提高PA6的機(jī)械特性,經(jīng)常加入各種各樣的改性劑。玻璃就是最常

1. 重量輕。由于其密度只有一般模具鋼的36%,故運(yùn)動(dòng)慣性比較低,在生產(chǎn)過程中加,減速度均比較容易,能減低機(jī)器及模具的損耗。2. 機(jī)械加工容易及尺寸穩(wěn)定性高。其切削速度比一般模具鋼快6倍以上,故大量減低模具加工時(shí)間,令模具可更快進(jìn)行生產(chǎn)。3. 卓越的熱傳導(dǎo)率。其熱傳
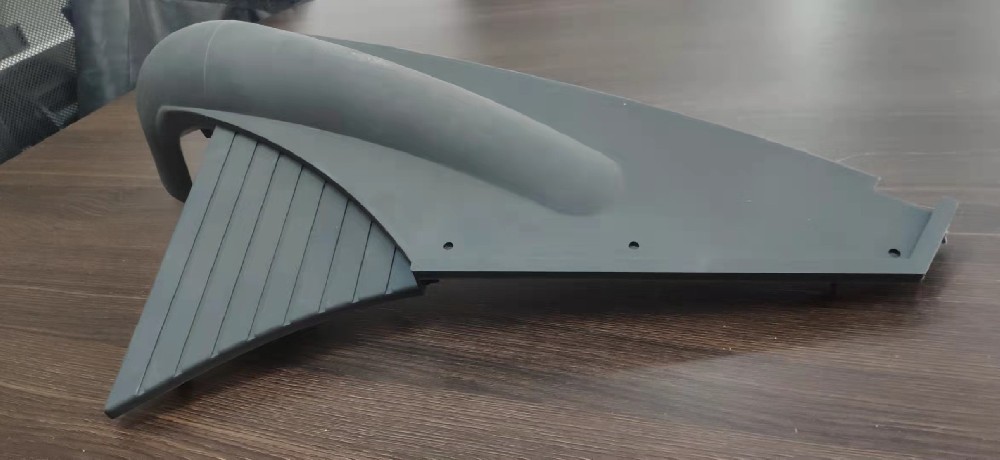
塑料制品的翹曲變形是塑料件常見的成型質(zhì)量缺陷。 塑料件的題曲變形主要是因?yàn)樗芰霞艿搅溯^大的應(yīng)力作用,主要分為外部應(yīng)力和內(nèi)部應(yīng)力,當(dāng)大分子間的作用力和相互維結(jié)力承受不住這種應(yīng)力作用時(shí),塑料件就會(huì)發(fā)生旭曲變形。外部應(yīng)力導(dǎo)致的想曲變形此類翹曲變形主要為制件頂出變形,產(chǎn)生的原因?yàn)槟?/p>
注塑壓力是由注塑系統(tǒng)的液壓系統(tǒng)提供的。液壓缸的壓力通過注塑機(jī)螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動(dòng)下,經(jīng)注塑機(jī)的噴嘴進(jìn)入模具的豎流道(對(duì)于部分模具來說也是主流道)、主流道、分流道,并經(jīng)澆口進(jìn)入模具型腔,這個(gè)過程即為注塑過程,或者稱之為填充過程。壓力的存在是為了克服熔體流動(dòng)過程中