
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

比起傳統射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優點:
1、核心料可以使用低黏度的材料來降低射出壓力。
2、從環保的考慮,核心料可以使用回收的二次料。
3、根據不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發泡塑料來降低重量。
4、可以利用較低質量的核心料以降低成本。
5 、皮層料或核心料可使用價格昂貴且具特殊表面性質,如防電磁波干擾、高電導性等材料以增加產品性能。
6、適當的皮層料和核心料配合可以減少成型品殘余應力、增加機械強度或產品表面性質。
7、產生如大理石紋路的產品。

操作:注塑生產完成后把產品放入指定的位置,規范操作。產品設計:改變產品厚度設計,要保證壁厚能承受產品的變形力,或做預變形校隊正的結構設計來改善翹曲現象。材料:1、檢查塑料干燥程度及含水量; 2、檢查塑料成型收縮效率,比較材料供應商建議值與實際收縮量之差異,或在模具
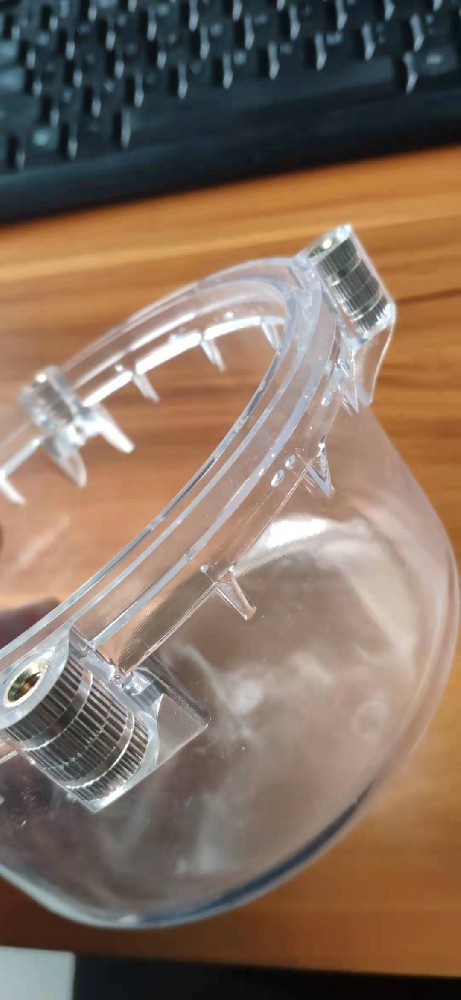
注塑件塑料制品加工有氣泡是指產品的壁厚中心處由于冷卻較慢,表面迅速冷卻和收縮將物料牽引拉扯,從而使成型時體積收縮不均而產生了空洞;另外原料受熱分解時產生的水分和空氣也會形成產品內部的氣泡。 這種缺陷通常的表現是在成品內部包含許多很微小的氣泡,也會伴隨銀紋發生。對于
(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
注塑生產時磁鐵斷裂是指在注塑過程中,由于注射壓力或模具配合精度的問題,導致完整的磁鐵從某個部位產生裂紋或斷開,造成成型后塑料產品的缺陷。 對于塑料注塑產品來說,磁鐵是存在一定的功能性要求的。所以這種缺陷一旦發生,產品直接報廢,該缺陷屬于功能性的致命缺陷。
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變為有用并能保持原有性能的制品。開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度