
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑成型是一門工程技術,它所涉及的內容是將塑料轉變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰?a href="http://www.sihualu.cn/product/" target="_self">開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。
1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度主要影響塑料的塑化和流動,而后一種溫度主要是影響塑料的流動和冷卻。每一種塑料都具有不同的流動溫度,同一種塑料,由于來源或牌號不同,其流動溫度及分解溫度是有差別的,這是由于平均分子量和分子量分布不同所致,塑料在不同類型的注射機內的塑化過程也是不同的,因而選擇料筒溫度也不相同。
2、噴嘴溫度:噴嘴溫度通常是略低于料筒最高溫度的,這是為了防止熔料在直通式噴嘴可能發(fā)生的"流涎現(xiàn)象"。噴嘴溫度也不能過低,否則將會造成熔料的早凝而將噴嘴堵死,或者由于早凝料注入模腔而影響制品的性能。
3、模具溫度:模具溫度對塑料制品的內在性能和表觀質量影響很大。模具溫度的高低決定于塑料結晶性的有無、制品的尺寸與結構、性能要求,以及其它工藝條件(熔料溫度、注射速度及注射壓力、模塑周期等)。
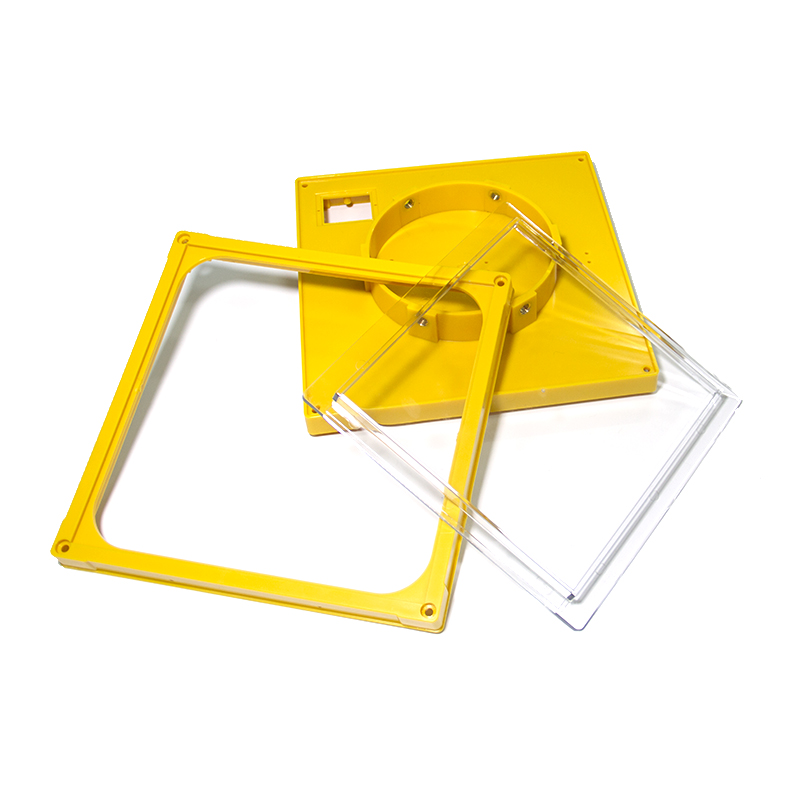
塑料模具是塑料加工工業(yè)中和塑料成型機配套,賦予塑料制品以完整構型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結構又繁簡不一,所以塑料模具的種類和結構也是多種多樣的。我們在使用塑料模具時,經(jīng)常會遇到模具損耗的問題,這是什么原因造成?1、塑料模具主要工作零件的材料的問題,選材
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當?shù)淖⑺軝C,如果注塑機存在物料死角等
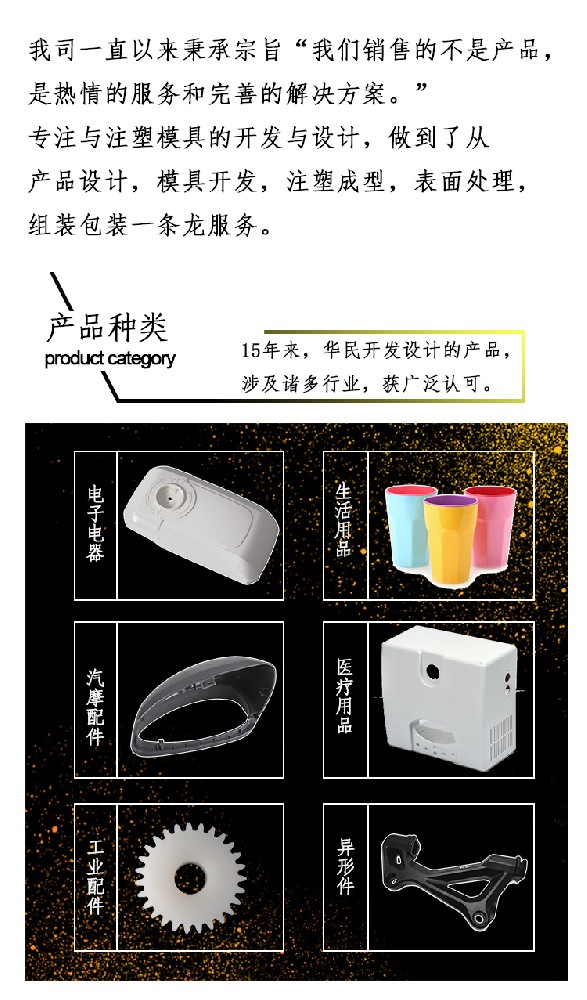
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現(xiàn)為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現(xiàn)象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注

加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區(qū)域的冷卻速度要比周圍
一、接受任務書成型塑料制件的任務書通常由制件設計者提出,其內容如下:1. 經(jīng)過審簽的正規(guī)制制件圖紙,并注明采用塑料的牌號、透明度等。2. 塑料制件說明書或技術要求。3. 生產產量。4. 塑料制件樣品。通常模具設計任務書由塑料制件工藝員根據(jù)成型塑料制件的任務書提出,模具設計人員以成型塑料制件任務書、模具設計任務書