
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工模具加工是門工藝技術,主要是將塑料轉變為想要的各類塑膠產品的各種工藝。其原理是將粒狀或粉狀的塑膠原料加入到注射機的科斗里,原料經加熱熔化呈流動狀態,在注射機的螺桿或活塞推動下,經噴嘴和注塑模具的澆注系統進入模具型腔,在模具型腔內硬化定型,從而做出產品要的形狀。
注塑加工工藝在生活中隨處可見,優點和缺點也是有的,下面兄輝小騙帶大家了解下:注望加工優點:
1.自動化生產,成型加工周期短生產效率高
2產品成型加工形狀可多樣化,尺寸寸準確帶有全屬或非金屬嵌件的塑料制件
3、注塑成型出來產品質量穩定
4、工藝適用范圍廣
注塑加工缺點:
1.注塑加工設備價格較高
2、注塑模具結構復雜
3.生產成本高、不適合于單件小批量的塑件生產
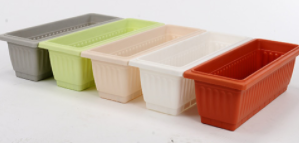
塑料在我們生活中隨處可見,塑料制品是由不同材質制成的,材質不同,應用也不同。塑料瓶底部的數字分別代表不同的材質。數字"1"代表著聚對苯二甲酸乙二醇酯,即PET。主要用于礦泉水瓶、碳酸、果汁飲料瓶和醬油醋瓶等。PET瓶耐熱溫度為70攝氏度,只適合裝暖飲或凍飲,裝開水或加熱則易變形,對

(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
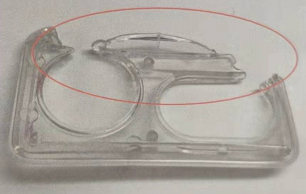
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
一、接受任務書成型塑料制件的任務書通常由制件設計者提出,其內容如下:1. 經過審簽的正規制制件圖紙,并注明采用塑料的牌號、透明度等。2. 塑料制件說明書或技術要求。3. 生產產量。4. 塑料制件樣品。通常模具設計任務書由塑料制件工藝員根據成型塑料制件的任務書提出,模具設計人員以成型塑料制件任務書、模具設計任務書
外觀缺陷: 在注塑加工時塑料制品廠應該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉移到了制件表面?以下總結了幾點原因和解決辦法:■熔料溫度太低■過低的熔料溫度會導致熔料黏度升高(熔料變稠),從而引起熔料