
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

外觀缺陷:
在注塑加工時塑料制品廠應該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉移到了制件表面?
以下總結了幾點原因和解決辦法:
■熔料溫度太低
■過低的熔料溫度會導致熔料黏度升高(熔料變稠),從而引起熔料前端變冷并產生遲滯效應
模具溫度過低
■模具溫度過低會造成制品表面暗淡;應提高模具溫度以改善外觀■補縮不足
補縮不足 的制件由于表面收縮,無法與模腔表面貼合, 故與補縮正常的制件外觀面有所不同
填充速率過低
■注塑加工廠通過提高注射速率,使熔料更易形成表面凍結層,避免形成噴泉流紋或拇指痕,這些缺陷通常在射速太慢時發生
模具表面受污染
檢查模穴表 面是否粘有水汽或油污;同時確保頂針、斜頂、滑塊和脫螺紋型芯等滑動部件上的油脂不會泄漏到模腔表面上
■熔料體積不夠
制件補縮不足 導致表面無光澤
■排氣不足
■氣體被困在型腔內,造成制品表面的薄膜或霧狀物;
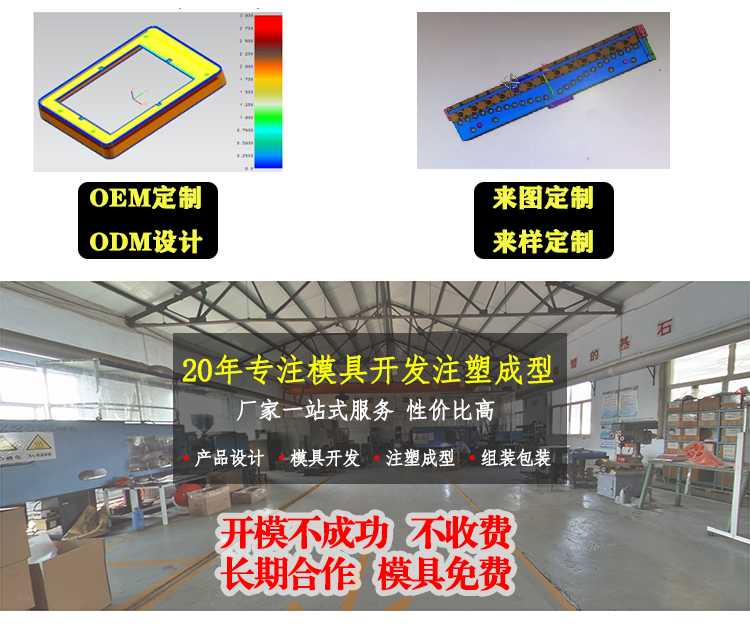
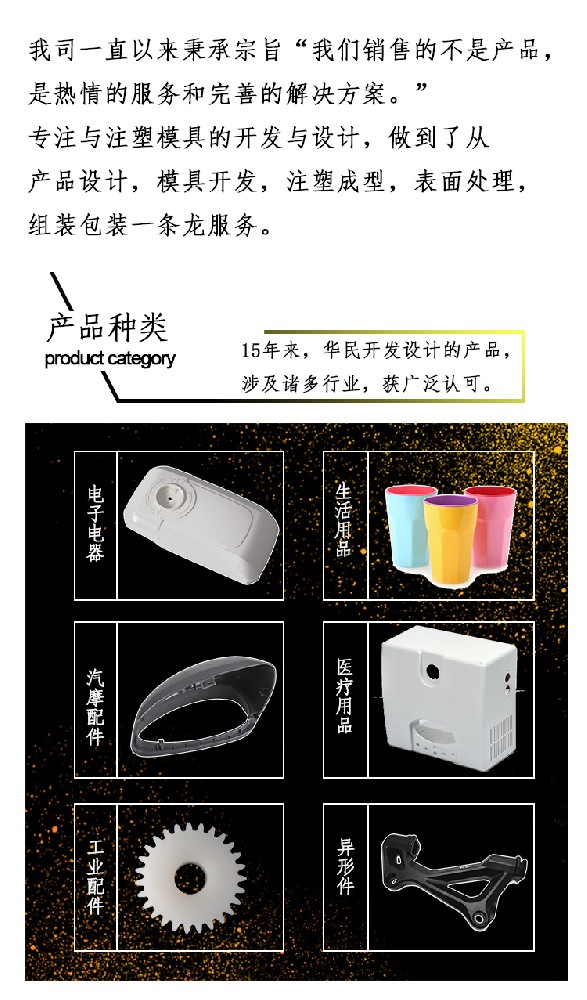
雙色注塑模的設計要點1、成型部分雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個位置上注塑模的凸模一致,凹模應與兩個凸模配合良好。一般這種成型的塑件較小。2、脫模機構由于雙色塑件只有在經過二次注射后才能脫模,所以,在一次注射裝置上的脫模機構將不起作用。對于水平回轉的注塑機,脫模頂出可用注塑
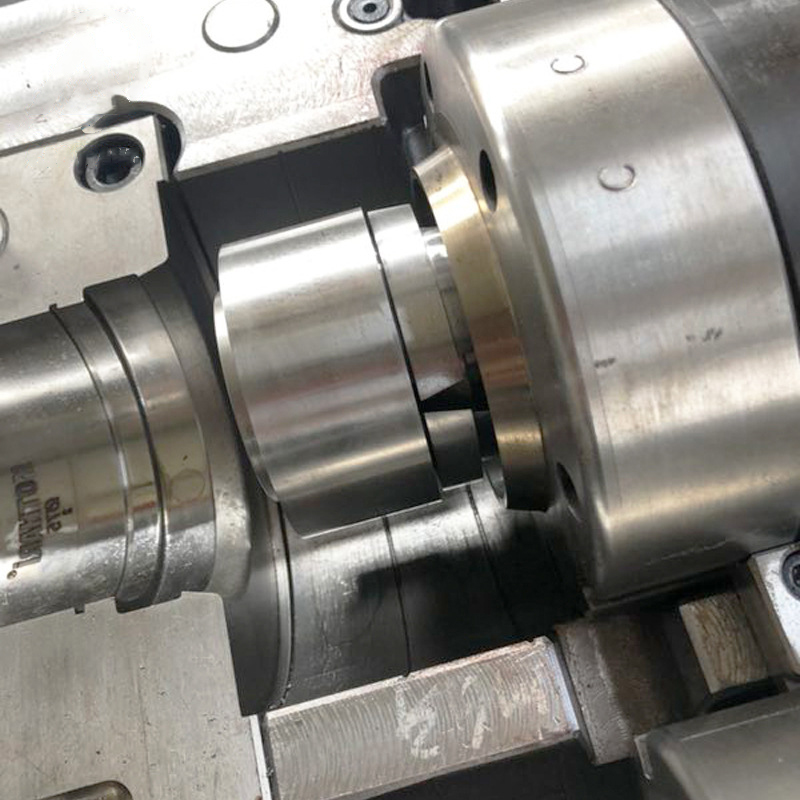
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
自工業注塑制模發展以來,如何保持模具表面恒溫一直困擾著人們。在注塑成型中,成品的冷卻時間占注塑生產周期的70%。主要原因是在傳統模具制造中,溫度控制或冷卻水路只能直線鉆孔。關鍵熱點通常不在冷卻熱傳播范圍內,因此無法有效冷卻。為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并
塑料加工看生產什么材料,有些材料中大多含有很多種添加劑,加工過程中多少會有一些揮發或分解,還是有毒的,如果是綠色的材料應該就沒什么問題了。1、注塑:注塑是一種工業產品生產造型的方法。產品通常使用橡膠注塑和塑料注塑。注塑還可分注塑成型模壓法和壓鑄法。注射成型機(簡稱注射機或注塑機)是
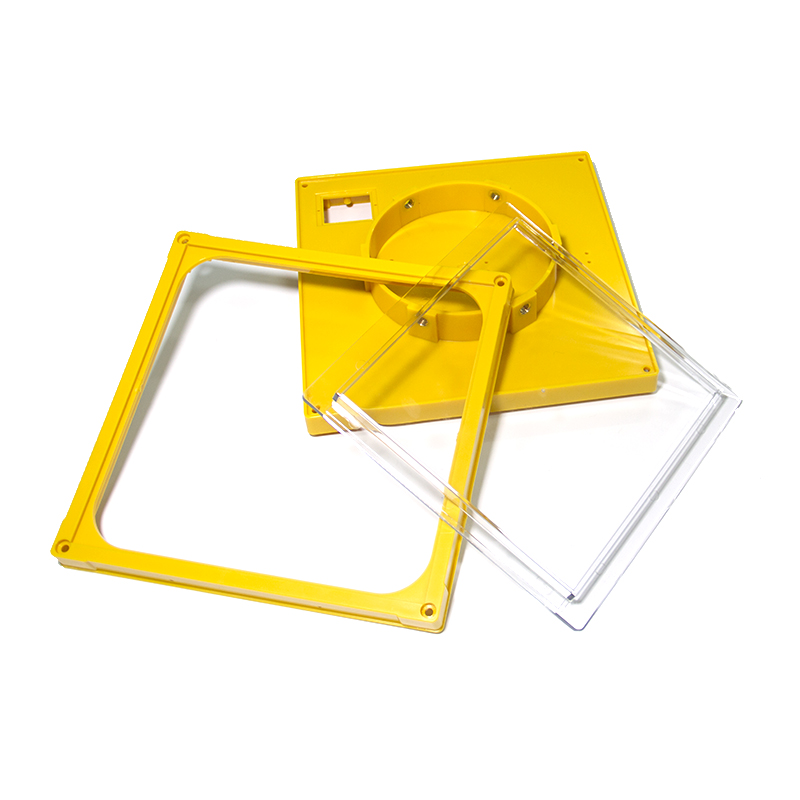
PC注塑件又稱是聚碳酸酯,具有優良的物理機械性能,尤其是耐沖擊性優異,拉伸強度、彎曲強度、壓縮強度高;蠕變性小,尺寸穩定;具有良好的耐熱性和耐低溫性,在較寬的溫度范圍內具有穩定的力學性能,尺寸穩定性,電性能和阻燃性,可在 -60~120℃下長期使用;無明顯熔點,在 220-230℃呈熔融狀態;由于