
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

自工業注塑制模發展以來,如何保持模具表面恒溫一直困擾著人們。
在注塑成型中,成品的冷卻時間占注塑生產周期的70%。主要原因是在傳統模具制造中,溫度控制或冷卻水路只能直線鉆孔。關鍵熱點通常不在冷卻熱傳播范圍內,因此無法有效冷卻。
為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并在模具上安裝結構復雜的鉆孔裝置。如何快速、低成本地完成制造業已成為一個大問題。
1997年,麻省理工學院Sachs教授提出了注塑模具隨形冷卻技術的概念,設計了與零件輪廓一致的冷卻通道,被認為是控制注塑模具溫度的解決方案。然而,隨形冷卻增加了模具制造的設計難度和復雜性,使大多數傳統制造商望而卻步。
3D打印技術作為智能制造的代表性制造技術,近年來在我國制造業得到了廣泛的應用。直接金屬激光燒結(DMLS)技術可在生產過程中將優化的隨形冷卻水路集成到模具中。確保散熱更快、更均勻,可降低模具中的熱應力,延長模具的使用壽命。塑料產品的質量和零件的尺寸精度也得到了提高,并減少了翹曲和變形。
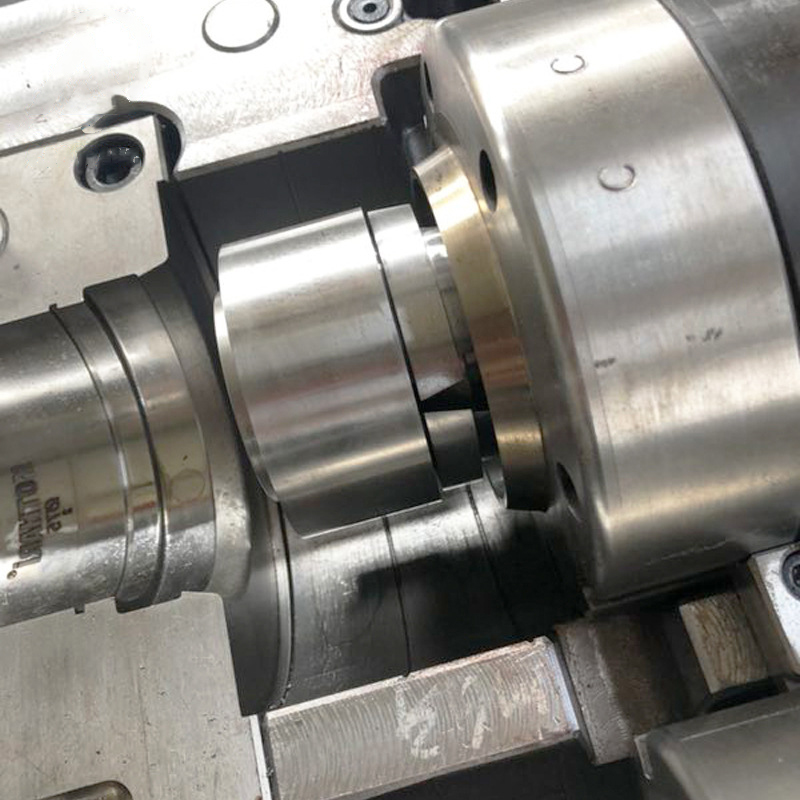
此外,3D打印技術在成型復雜結構方面的優勢擺脫了傳統機器加工的成型限制,使復雜結構的隨形冷卻通道(隨形通道)從設計到現實。該工藝還可以大大縮短注塑模具的生產周期。
在許多不同的行業,使用激光燒結進行電子制造已經成為一種可行的解決方案。需要強調的是,該技術不僅在快速成型環境中可行,而且在一系列復雜產品的生產中也可行。
此外,您還將看到更多的輕型隨形冷卻模具解決方案和金屬3D打印應用案例,從設計、材料到工藝,探索3D打印隨形冷卻應用,見證TCT增材制造的可能性。
以前,傳統模具加工主要受制于產品的細長多特征的結構,模具鑲件無法上運水,導致傳統注塑面臨成型困難、周期過長、效率低下等問題。現在,3D打印技術使注塑零件的冷卻能力大幅提升。3D打印隨形水路可以更加均勻地接近產品外壁,減少冷卻盲點,從而更快更好地帶走熱量,讓注塑效率和產品光潔度大幅提升,同時還能有效解決產品的變形開裂問題,提高成品的良品率。
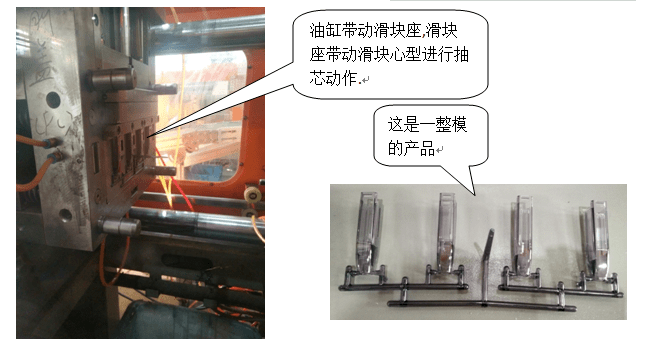
一、有利于得到穩定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產品收縮均衡,相對產品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節省生產周期時間. 充填得快,可大大地改善產品的流痕、結合線等不良狀況.三、有利于得到最佳的外觀模具溫
各種塑料的流動性也因各成型因素而變,主要影響的因素有如下幾點: ①溫度料溫高則流動性增大,但不同塑料也各有差異,PS (尤其耐沖擊型及MFR值較高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流動性隨溫度變化較大。對PE、POM、則溫度增減對其流動性影響較小。所
①塑料制品投影面積超過注射機所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動零件的間隙過大;⑥塑料流動性太大,且加料量太大;⑦型腔料溫高,模溫過高;⑧注塑加工廠家在塑料注射壓力過大,注射速度過快;
熱流道技術是應用于注塑加工廠工業的一項先進技術,采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態,從而在完成注射后只需取出塑料產品而不產生澆道凝料的先進澆注系統。塑料熔體需流經主噴嘴、熱流道板、分噴嘴,最終才能到達模具型腔。所以在使用過程中如何保

注塑產品缺陷概述及分析