
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料模具是塑料加工工業(yè)中和塑料成型機配套,賦予塑料制品以完整構型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結構又繁簡不一,所以塑料模具的種類和結構也是多種多樣的。我們在使用塑料模具時,經(jīng)常會遇到模具損耗的問題,這是什么原因造成?
1、塑料模具主要工作零件的材料的問題,選材不當。材料性能不良,不耐磨;模具鋼未經(jīng)精煉,具有大量的冶煉缺陷;凸凹模,鍛坯改鍛工藝不完善,遺存有熱處理隱患。  2、塑料模具結構設計問題,沖模結構不合理。細長凸模沒有設計加固裝置,出料口不暢出現(xiàn)堆集,卸料力過大使凸模承受交變載荷加劇等。
3、塑料模具制模工藝不完善,主要表現(xiàn)在凸、凹模鍛坯內(nèi)在質量差,熱處理技術及工藝有問題,造成凸、凹模淬不透,有軟點及硬度不均。
4、有時產(chǎn)生微裂紋、甚至開裂,研磨拋光不到位,表面粗糙度值過大。
5、塑料模具無潤滑或有潤滑但效果不佳。
產(chǎn)品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統(tǒng)時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
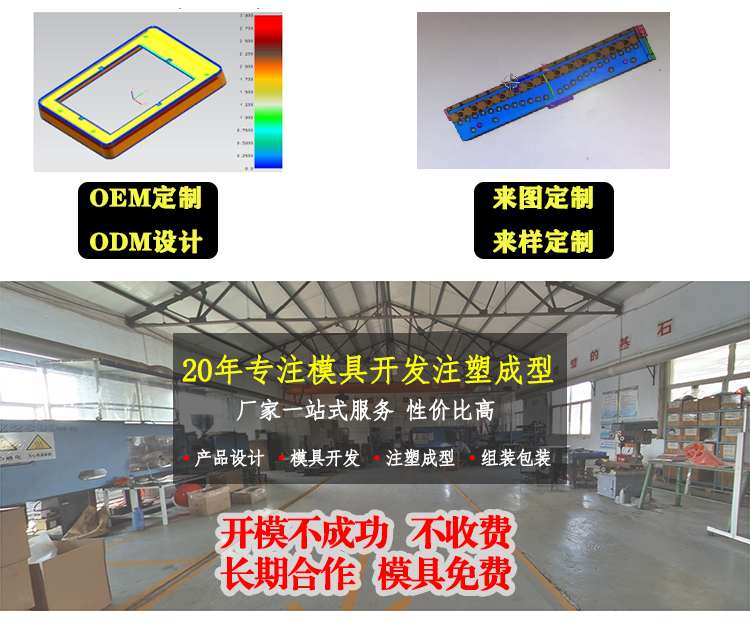
模具方面:(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數(shù)量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導致頂出殘余應力集中而開裂。(2)制件結構不能太薄,過渡部分應盡量采用圓弧過渡,避免尖角、倒角造成應力集中。(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成
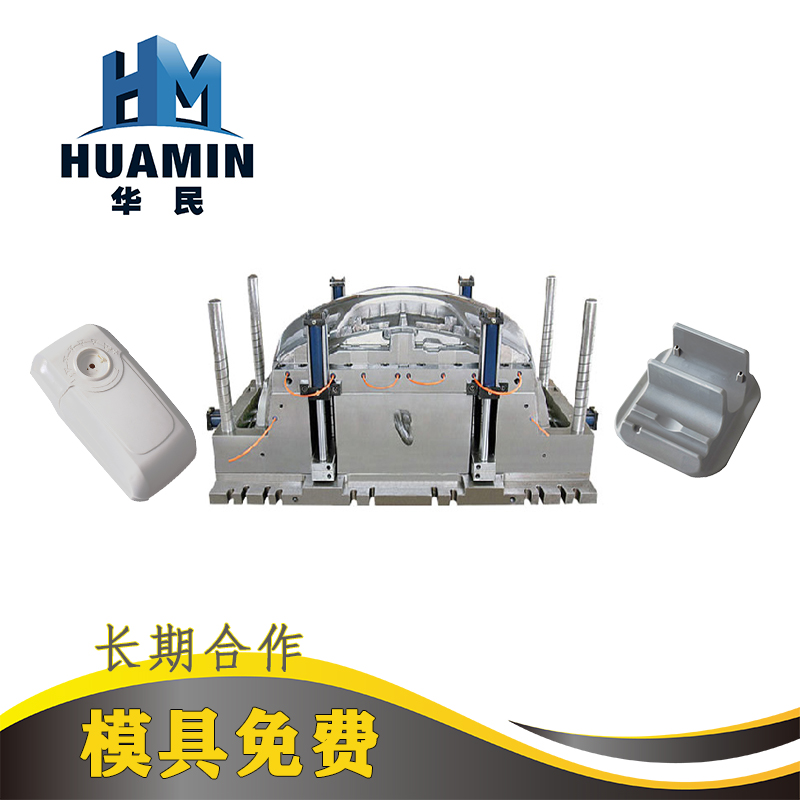
模具設計和制造與塑料注塑加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有:①分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方法
比起傳統(tǒng)射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優(yōu)點:1、核心料可以使用低黏度的材料來降低射出壓力。2、從環(huán)保的考慮,核心料可以使用回收的二次料。3、根據(jù)不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發(fā)泡塑料
注塑加工中,ABS塑料,具有較大的機械強度和良好的綜合性能, 在電子工業(yè)、機械工業(yè)、交通運輸、建筑材料、玩具制造等工業(yè)中占有重要的位置, 特別是稍微大型的箱體結構以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。 ABS塑料的溫度與熔融粘度的關系有別于其他無定型塑料。在熔化過程