
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

塑料制品設(shè)計(jì)方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。
模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻速度的影響很大。模具材料熱傳導(dǎo)系數(shù)越高,單位時間內(nèi)將熱量從塑料傳遞而出的效果越佳,冷卻時間也越短。
冷卻水管配置方式。冷卻水管越靠近模腔,管徑越大,數(shù)目越多,冷卻效果越佳,冷卻時間越短。
冷卻液流量。冷卻水流量越大(一般以達(dá)到紊流為佳),冷卻水以熱對流方式帶走熱量的效果也越好。
冷卻液的性質(zhì)。冷卻液的粘度及熱傳導(dǎo)系數(shù)也會影響到模具的熱傳導(dǎo)效果。冷卻液粘度越低,熱傳導(dǎo)系數(shù)越高,溫度越低,冷卻效果越佳。
塑料選擇。塑料的是指塑料將熱量從熱的地方向冷的地方傳導(dǎo)速度的量度。塑料熱傳導(dǎo)系數(shù)越高,代表熱傳導(dǎo)效果越佳,或是塑料比熱低,溫度容易發(fā)生變化,因此熱量容易散逸,熱傳導(dǎo)效果較佳,所需冷卻時間較短。
模具加工廠加工參數(shù)設(shè)定。料溫越高,模溫越高,頂出溫度越低,所需冷卻時間越長。
優(yōu)點(diǎn)1.大部分塑料制品的抗腐蝕能力強(qiáng),不與酸、堿反應(yīng)。2.塑料制造成本低。3.耐用、防水、質(zhì)輕。4.容易被塑制成不同形狀。5.是良好的絕緣體。6.塑料可以用于制備燃料油和燃料氣,這樣可以降低原油消耗。缺點(diǎn)1.回收利用廢棄塑料時,分類十分困難,而且經(jīng)濟(jì)上不合算。2.塑料容易燃燒,燃燒時產(chǎn)生有毒氣體。例如聚苯乙烯燃燒時

原材料:塑料材料中有雜質(zhì),而雜質(zhì)的密度又比所使用的材料密度小,所以熔融后的材料重量存在差異。塑料干燥程度不足,含水量過大。塑料質(zhì)量不穩(wěn)定( 有添加回收料)。塑料模具:澆口太小,導(dǎo)致無法完全填充模具型腔。模具溫度不均勻或者偏低。注塑工藝:塑料注塑熔融塑料的背壓不足,導(dǎo)致材料內(nèi)有氣體,移動同樣多的距離,重量
我們可以從以下三個方面來解決這個變色與發(fā)黃的問題;材料:1、注塑生產(chǎn)時要檢查所用色母粒或添加劑的耐溫性與熱穩(wěn)定性。 2、檢查干燥溫度和時間。塑料模具:加大澆口或改為其他類型的澆口。注塑工藝:1 、檢查熔融溫度,降低料溫;降低塑化時的螺桿轉(zhuǎn)速及背壓。 &nb
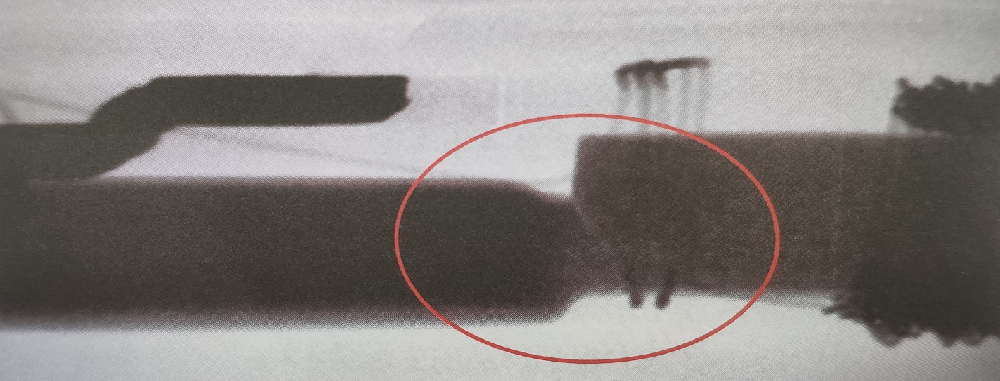
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低
塑料制品出現(xiàn)開裂,包括制件表面絲狀裂紋、微裂、頂白、開裂及因制件粘模、流道粘模而造成或創(chuàng)傷危機(jī),按開裂時間分脫模開裂和應(yīng)用開裂。主要有以下幾個方面的原因造成:1.加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內(nèi)應(yīng)力過大而開裂。(2)調(diào)節(jié)開模速度