
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

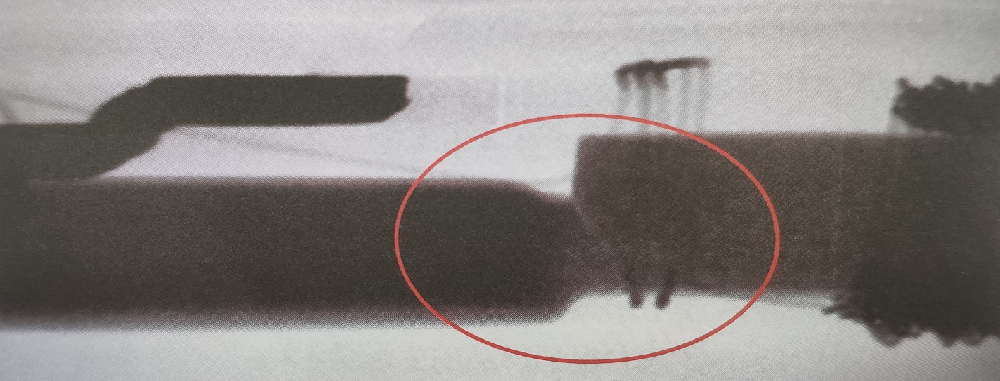
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低壓力的辦法。
針對這個問題,總結(jié)了以下因素參考;
1、操作因素:磁鐵是否準確放入定位夾具內(nèi);
2、產(chǎn)品設(shè)計因素:產(chǎn)品結(jié)構(gòu)是否合理或干涉到磁鐵;磁鐵在組裝的時候,累積誤差是否超出范圍;
3、材料因素:磁鐵材料脆性強;
4、模具因素:澆口位置是否正確;模具內(nèi)定位是否受力不平;
5、注塑工藝因素:壓力、速度、位置選擇是否恰當;
(1) 按受熱冷卻時樹脂呈現(xiàn)的特性分類這種分類方法是用得最多,也是比較科學(xué)的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時加熱時軟化,溫度升高至一定程度時呈熔融態(tài), 成為可流動的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。注塑加工它在加熱、
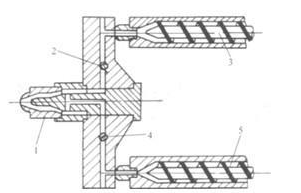
注塑生產(chǎn)中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現(xiàn)兩種不同的顏色,并能使塑件呈現(xiàn)有規(guī)則的圖案或無規(guī)則的云紋狀花色,以提高塑件的實用性和美觀性。 雙混色注塑成型 注塑加工廠家生產(chǎn)中,如下圖所示為雙混色注

(1) 按受熱冷卻時樹脂呈現(xiàn)的特性分類這種分類方法是用得最多,也是比較科學(xué)的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時加熱時軟化,溫度升高至一定程度時呈熔融態(tài), 成為可流動的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。它在加熱、冷卻成型
注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細的加工溫度可以參閱材料供應(yīng)商提供的數(shù)據(jù))。 注塑溫度必須控制在一定的范圍內(nèi)。溫度太低,熔料塑化不良,影響成型件的質(zhì)量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成
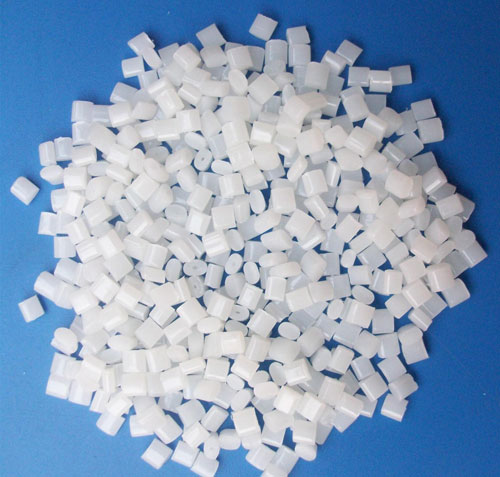
首先化學(xué)名稱不一致,abs化學(xué)名稱是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化學(xué)名稱是聚丙烯。其次是燃燒性質(zhì)不同,pp燃燒較快,abs燃燒較緩慢。再就是密度不一樣,abs的密度要比pp的大。接下來就是硬度不同,abs的硬度比較高一些。最后就是電學(xué)性能不一樣,pp的電絕緣性要比abs的差。1、如果要比較那你得設(shè)定一個前提,因為