
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細的加工溫度可以參閱材料供應商提供的數據)。
注塑溫度必須控制在一定的范圍內。溫度太低,熔料塑化不良,影響成型件的質量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成型過程中,注塑溫度往往比料筒溫度高,高出的數值與注塑速率和材料的性能有關,最高可達30℃。這是由于熔料通過注料口時受到剪切而產生很高的熱量造成的。
塑料制品廠在作模流分析時可以通過兩種方式來補償這種差值,一種是設法測量熔料對空注塑時的溫度,另一種是建模時將射嘴也包含進去。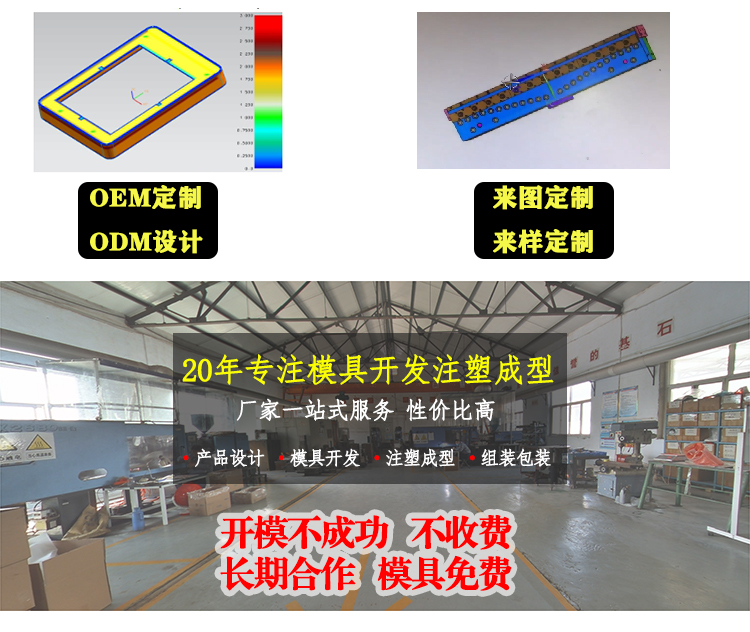
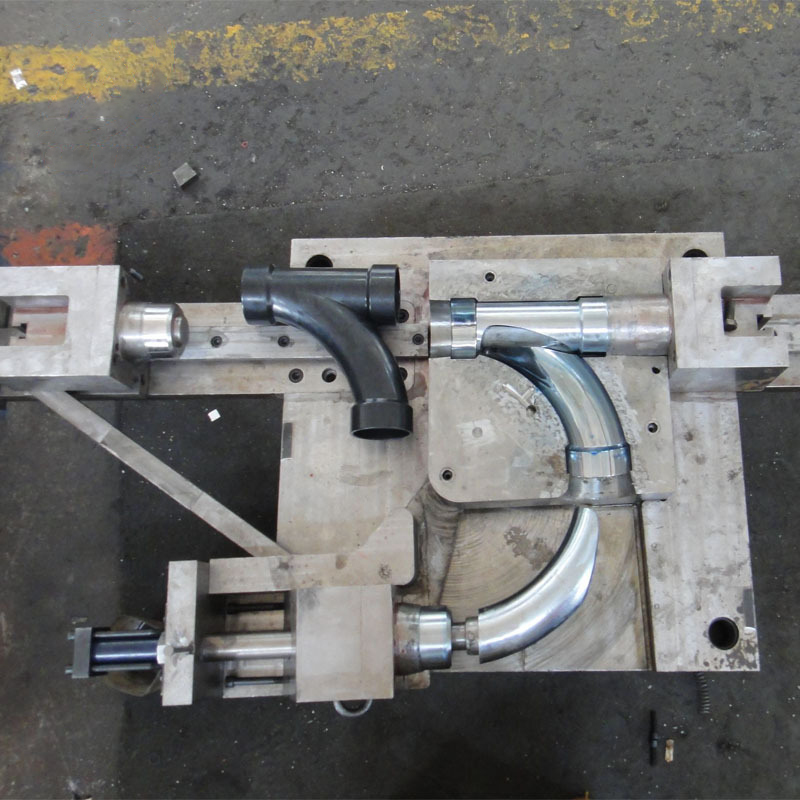
聚乙烯異型件是熱塑性工程塑料。它結合了所有塑料的優越性能,具有耐磨、耐沖擊、耐化學腐蝕、自潤滑、低溫耐磨、質輕、吸能、耐老化、阻燃、抗靜電等優良性能特性。超高分子量聚乙烯板材的耐磨性居塑料之首。聚乙烯異形件是熱塑性工程塑料。它結合了所有塑料的優越性能,具有耐磨、耐沖擊、耐化學腐蝕、
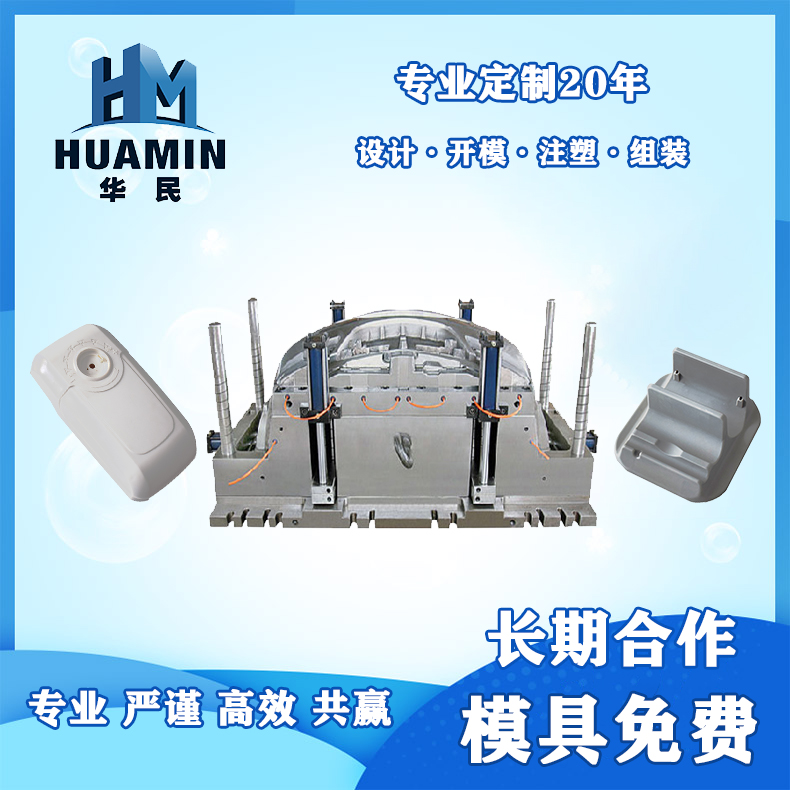
當規件的側回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構進行側向分型與抽芯,斜滑塊抽芯機構的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側向分型與抽芯動作。斜滑塊抽芯機構通常用于外側抽芯,根據抽芯位置
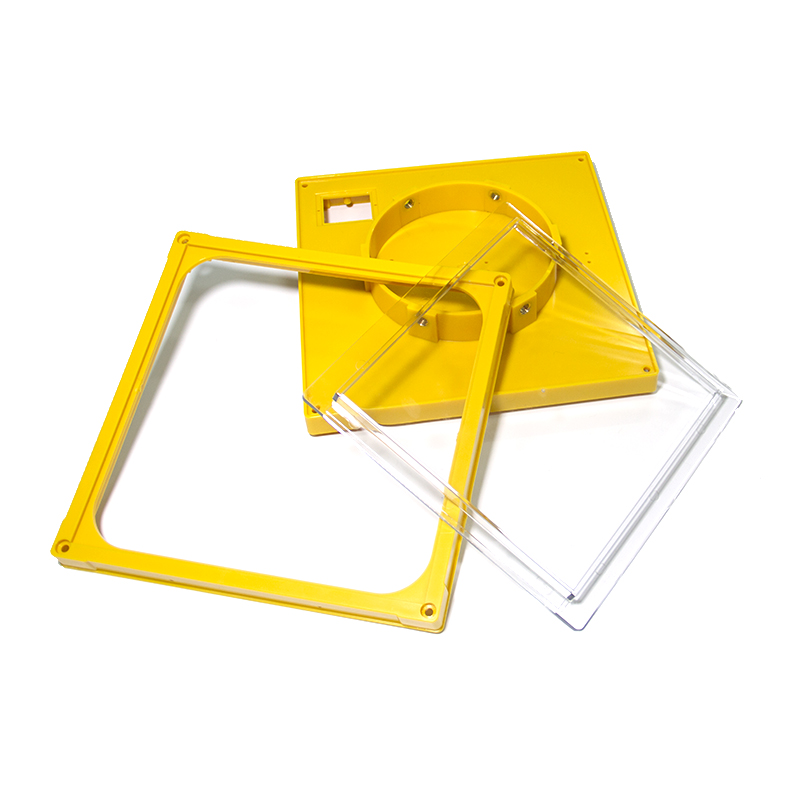
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變為有用并能保持原有性能的制品。開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
塑料產品的缺陷基本分為以下三種。一,致命缺陷:與安全有關的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以,對于塑料制品來說,前期的結構設計盡量不要存在銳角,塑料加工廠在選擇材料時選擇要考慮環保,安全性能測試是至關重要的一步。二,嚴重缺陷:與產品安全無關與產品功能有關的缺陷,如產品較脆、
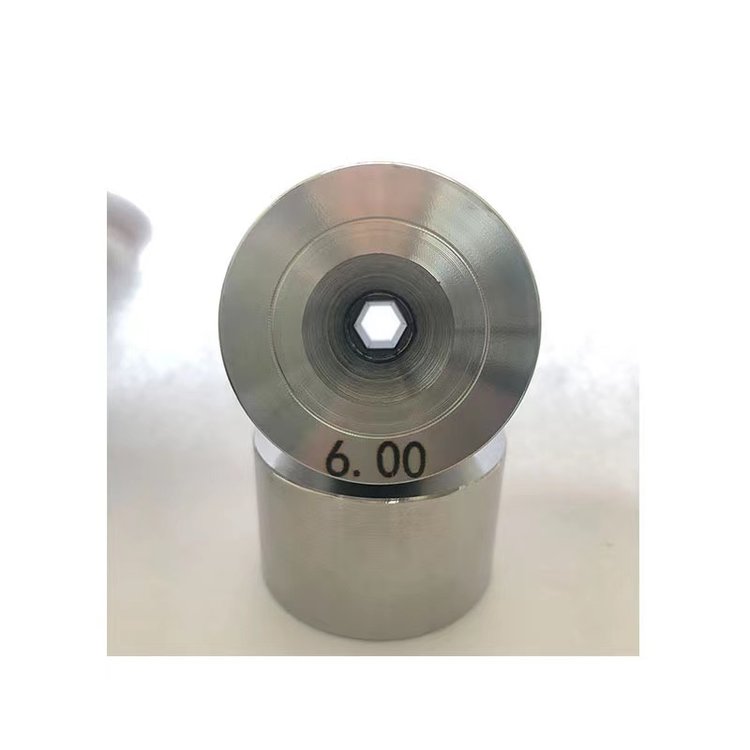
隨著異型拉絲模具使用率越來越普遍,它的的質量也是越來越高,由于它的特性優勢被大家普遍使用,為了大家可以更好的應用,下面咱們一起了解下異型拉絲模具正確的使用方法有哪些吧。為了保證高品質的絲材,有效地控制模具的使用成本,在使用異型拉絲模具具時,應保證拉絲設備的運行平穩,各拉絲鼓輪、過線導輪應光滑、靈