
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

隨著異型拉絲模具使用率越來越普遍,它的的質(zhì)量也是越來越高,由于它的特性優(yōu)勢(shì)被大家普遍使用,為了大家可以更好的應(yīng)用,下面咱們一起了解下異型拉絲模具正確的使用方法有哪些吧。
為了保證高品質(zhì)的絲材,有效地控制模具的使用成本,在使用異型拉絲模具具時(shí),應(yīng)保證拉絲設(shè)備的運(yùn)行平穩(wěn),各拉絲鼓輪、過線導(dǎo)輪應(yīng)光滑、靈活,嚴(yán)格控制其跳公差。如果發(fā)現(xiàn)鼓輪,導(dǎo)輪磨損槽,應(yīng)及時(shí)修理。良好的潤(rùn)滑條件是保證線材表面質(zhì)量和延長(zhǎng)模具壽命的重要條件,經(jīng)常檢查潤(rùn)滑指標(biāo),去除潤(rùn)滑油中的銅粉、雜質(zhì),不污染設(shè)備和模孔,潤(rùn)滑故障時(shí),必須立即更換,清洗潤(rùn)滑系統(tǒng)。
合理配模保證線材表面質(zhì)量,控制尺寸準(zhǔn)確一致,減少拉絲鼓輪磨損,減輕設(shè)備運(yùn)行負(fù)荷的重要因素。對(duì)于滑動(dòng)式拉絲機(jī),要熟悉設(shè)備的機(jī)械延伸率,合理選擇滑動(dòng)系數(shù),這是配模的第一步。根據(jù)拉絲材料和各拉絲的減面率選擇模具孔型。一般來說,拉絲線材越硬,模具的壓縮角越小,定徑區(qū)越長(zhǎng),反之亦然。各拉絲的減壓率也與相應(yīng)模具的壓縮角度密切相關(guān),應(yīng)根據(jù)減壓率的大小適當(dāng)調(diào)整壓縮角的大小。
以上是關(guān)于異型拉絲模具正確的使用方法,大家可以根據(jù)實(shí)際使用要求,選擇合適的方法,避免盲目操作造成不必要的損失,如果大家有其他問題,可以關(guān)注我們的網(wǎng)站,我們會(huì)定期更新網(wǎng)站文章,希望對(duì)大家有所幫助。
產(chǎn)生氣泡在原料方面的原因分析:(1) 如原料中水分含量過多,或易揮發(fā)成分超標(biāo),它們受熱后會(huì)產(chǎn)生大量氣體,給塑料模具的排氣系統(tǒng)增加額外負(fù)擔(dān),若不能駕駛排走,它們會(huì)混入熔體中,生成氣泡。對(duì)此,應(yīng)將這些原料進(jìn)行預(yù)干燥處理。、(2) 若原料的顆粒太小或粒徑差異較大,使得在供料過程中混入空氣太多,氣體進(jìn)入熔體的機(jī)會(huì)增
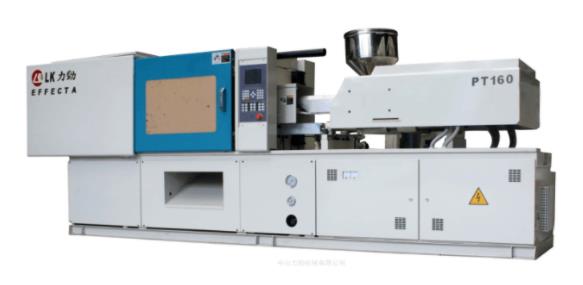
一般來講,高速注塑機(jī)就是全電動(dòng)機(jī),普通注塑機(jī)都是液壓注塑機(jī),而液壓注塑機(jī)相對(duì)運(yùn)行速度較慢。全電動(dòng)高速注塑機(jī)使用的伺服馬達(dá)來實(shí)現(xiàn)開閉模,頂出脫模,原料注射儲(chǔ)料等等,運(yùn)轉(zhuǎn)速度即快又精密,大大提高或改善生產(chǎn)環(huán)境和生產(chǎn)效率。不過現(xiàn)在伺服電動(dòng)注塑機(jī)只有鎖模力在850噸以下的機(jī)器。高速注塑機(jī)和普通注塑機(jī)的區(qū)別:1、

塑料產(chǎn)品的缺陷基本分為以下三種。 1、致命缺陷:與安全有關(guān)的缺陷,我們?cè)谧⑺苣>呱a(chǎn)加工時(shí),如突出的規(guī)角、漏電、有毒等危害人體健康和安全的缺陷。所以,對(duì)于塑料產(chǎn)品來說,前期的結(jié)構(gòu)設(shè)計(jì)盡量不要存在悅角,材料的選擇要考慮環(huán)保,安全性能測(cè)試是至關(guān)重要的一步。
塑料注塑模具基本分為靜模和動(dòng)模。在注塑機(jī)的注射頭一邊的帶澆口套的為靜模,靜模一般有澆口套、靠板、模板組成,簡(jiǎn)單模具(特別是靜模沒有芯子的模具)也可以不使用靠板,直接用厚一點(diǎn)的模板就可以了。澆口套一般為標(biāo)準(zhǔn)件,除非特殊原因,不建議取消。澆口套的使用有利于安裝模具、更換方便,不用自己拋光。有些特殊模具澆
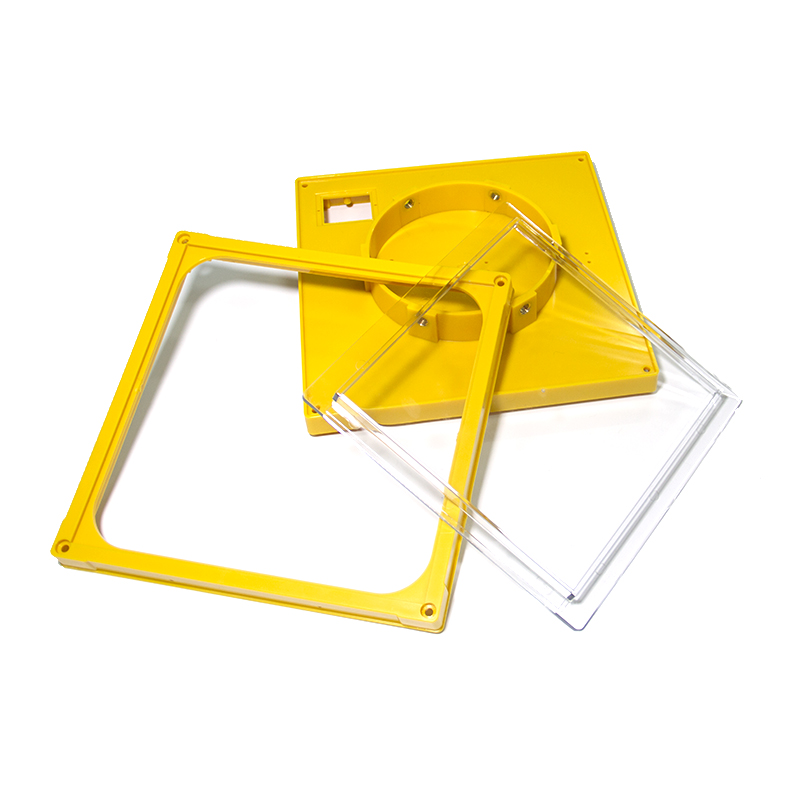
注塑成型是一門工程技術(shù),它所涉及的內(nèi)容是將塑料轉(zhuǎn)變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰i_模注塑注射成型的重要工藝條件是影響塑化流動(dòng)和冷卻的溫度,壓力和相應(yīng)的各個(gè)作用時(shí)間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度