
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

原材料:塑料材料中有雜質,而雜質的密度又比所使用的材料密度小,所以熔融后的材料重量存在差異。塑料干燥程度不足,含水量過大。塑料質量不穩定( 有添加回收料)。
塑料模具:澆口太小,導致無法完全填充模具型腔。模具溫度不均勻或者偏低。
注塑工藝:塑料注塑熔融塑料的背壓不足,導致材料內有氣體,移動同樣多的距離,重量卻偏小。
料斗下料不穩定,料筒內有一 部分空洞,造成偏差。
注射時間不足,未填充滿時,設定的注射時間已用完。
保壓時間和壓力不足。
注塑機:注塑機的止逆環有磨損,注射過程中,熔融料有回流現象,導致注射量不穩定。
計量行程或料墊的熔料量有變動。
鎖模力不足,這種情況下產品重量會有所增加。
塑料制品廠生產的注塑產品溶解痕是不能避免的,只是能夠避免不明顯,不能完全消除。如果是不明顯的熔接痕,也不會影響電鍍。從形成熔接痕的原因而言,要減少熔接痕,就要降低注射或擠出過程中物料的“分流后匯合”現象發生的可能性。為了減少并消除這一現象,有如下方法:1)提高模具溫度2)調整

1、加工特性好塑料可以根據使用要求加工成多種形狀的產品,且加工工藝簡單,宜于采用機械化大規模生產。2、質輕塑料的密度在0.8-2.2g/cm3之間,一般只有鋼的1/3-1/4,鋁的1/2,混凝土的1/3,與木材相近。用于裝飾裝修工程,可以減輕施工強度和降低建筑物的自重。3、比強度大塑料的比強度遠高于水泥混凝土,接近甚至超
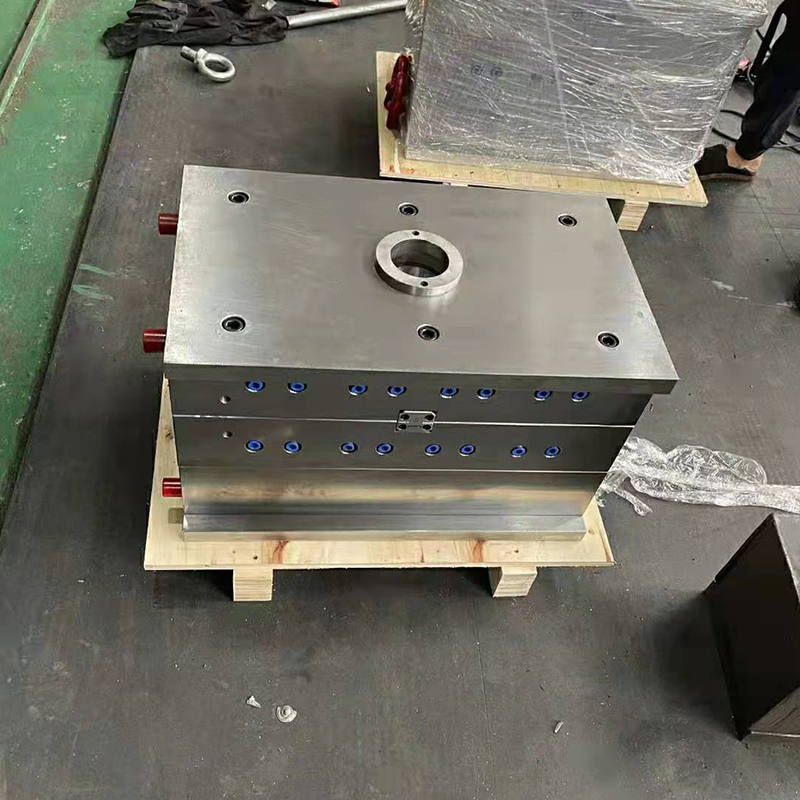
模具設計和制造與塑料加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有: ①分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外
出現燒焦這種情況,需要先用高速注射確認產品是否會出現更嚴重的燒焦。如果末端出現的燒焦明顯嚴重的話,可以斷定塑料模具的排氣系統設計不良,排氣效果不佳;要徹底解決就需要加開排氣、調整模具的澆口位置和大小。調整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。 我們總
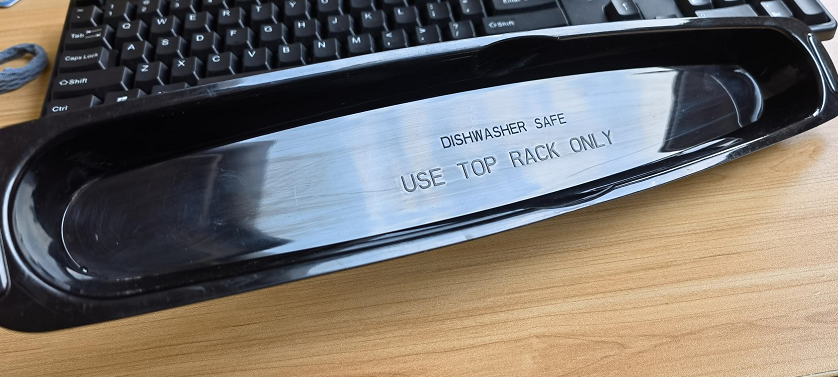
加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍