
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料注塑產品重量不穩定(注塑不穩定)是指塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。
這種情況可能會對產品功能性有所影響。產品重量增加的話,注塑加工廠的生產成本也會增加。產品重量不穩定屬于輕微缺陷,一般這類型的檢驗標準允許重量變動范圍量為3% ~ 5%,標準因產品重量大小而異。
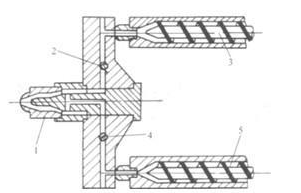
注塑生產中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現兩種不同的顏色,并能使塑件呈現有規則的圖案或無規則的云紋狀花色,以提高塑件的實用性和美觀性。 雙混色注塑成型 注塑加工廠家生產中,如下圖所示為雙混色注
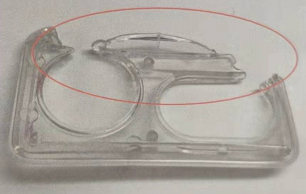
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
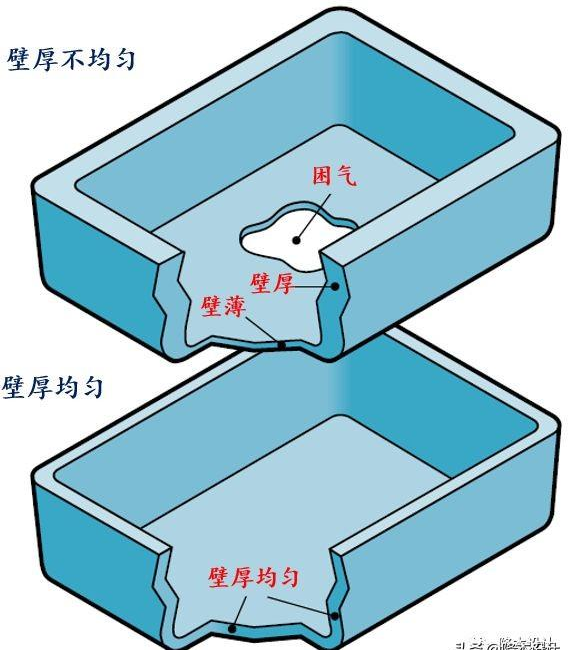
壁厚均勻是塑膠件設計的一個非常基本的原則。據我觀察,大多數的工程師都知道這個原則,但是很多都認為這個不重要、選擇任性設計而不遵守。 當注塑產品第一次試摸發現各種質量問題,例如縮水、變形翹曲、內應力和困氣等時,首先想到的是通過調整注塑工藝參數來解決,當多次調整問題
產生氣泡在原料方面的原因分析:(1) 如原料中水分含量過多,或易揮發成分超標,它們受熱后會產生大量氣體,給塑料模具的排氣系統增加額外負擔,若不能駕駛排走,它們會混入熔體中,生成氣泡。對此,應將這些原料進行預干燥處理。、(2) 若原料的顆粒太小或粒徑差異較大,使得在供料過程中混入空氣太多,氣體進入熔體的機會增
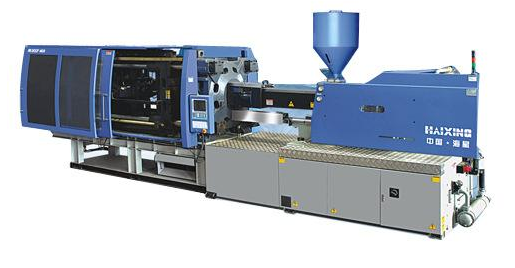
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造