
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

壁厚均勻是塑膠件設(shè)計(jì)的一個(gè)非常基本的原則。據(jù)我觀察,大多數(shù)的工程師都知道這個(gè)原則,但是很多都認(rèn)為這個(gè)不重要、選擇任性設(shè)計(jì)而不遵守。
當(dāng)注塑產(chǎn)品第一次試摸發(fā)現(xiàn)各種質(zhì)量問(wèn)題,例如縮水、變形翹曲、內(nèi)應(yīng)力和困氣等時(shí),首先想到的是通過(guò)調(diào)整注塑工藝參數(shù)來(lái)解決,當(dāng)多次調(diào)整問(wèn)題依然無(wú)法完全解決時(shí),工程師就會(huì)認(rèn)為這個(gè)注塑廠的水平不很難,塑膠熔料在充填時(shí)總是朝著助力較小的路徑前進(jìn),那么壁厚區(qū)域總是最先充填。如果壁薄處被壁厚區(qū)域包圍,那么塑膠熔料就無(wú)法充填滿壁薄處,從而造成困氣。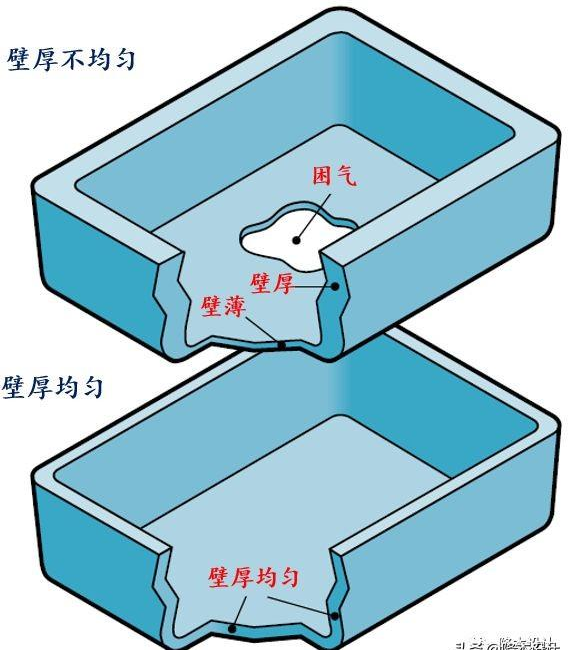
塑料產(chǎn)品的缺陷基本分為以下三種。一,致命缺陷:與安全有關(guān)的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以,對(duì)于塑料制品來(lái)說(shuō),前期的結(jié)構(gòu)設(shè)計(jì)盡量不要存在銳角,塑料加工廠在選擇材料時(shí)選擇要考慮環(huán)保,安全性能測(cè)試是至關(guān)重要的一步。二,嚴(yán)重缺陷:與產(chǎn)品安全無(wú)關(guān)與產(chǎn)品功能有關(guān)的缺陷,如產(chǎn)品較脆、

一、接受任務(wù)書(shū)成型塑料制件的任務(wù)書(shū)通常由制件設(shè)計(jì)者提出,其內(nèi)容如下:1. 經(jīng)過(guò)審簽的正規(guī)制制件圖紙,并注明采用塑料的牌號(hào)、透明度等。2. 塑料制件說(shuō)明書(shū)或技術(shù)要求。3. 生產(chǎn)產(chǎn)量。4. 塑料制件樣品。通常模具設(shè)計(jì)任務(wù)書(shū)由塑料制件工藝員根據(jù)成型塑料制件的任務(wù)書(shū)提出,模具設(shè)計(jì)人員以成型塑料制件任務(wù)書(shū)、模具設(shè)計(jì)任務(wù)書(shū)
注塑成型是一門(mén)工程技術(shù),它所涉及的內(nèi)容是將塑料轉(zhuǎn)變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰i_(kāi)模注塑注射成型的重要工藝條件是影響塑化流動(dòng)和冷卻的溫度,壓力和相應(yīng)的各個(gè)作用時(shí)間。 1、料筒溫度:注射模塑過(guò)程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
(1) 按受熱冷卻時(shí)樹(shù)脂呈現(xiàn)的特性分類(lèi)這種分類(lèi)方法是用得最多,也是比較科學(xué)的一種分類(lèi)法。1) 熱塑性塑料這類(lèi)塑料在注塑加工時(shí)加熱時(shí)軟化,溫度升高至一定程度時(shí)呈熔融態(tài), 成為可流動(dòng)的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。它在加熱、冷卻成型
材料:1、清潔生產(chǎn)設(shè)備,防止產(chǎn)生雜質(zhì)。 2、充分干燥材料。 3、使用不加再生料的純?cè)稀?塑料模具: 1、加大澆口。 &n