
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠家的注塑機液壓系統受電氣控制系統的推動,通過浸壓傳動系統去推動機械傳動部分,塑料制品的生產也可以說是注想成型各動作的動力源,依靠波壓執行元件推動機械傳動系統工作,將液壓能轉換為機械能。波壓傳動系統主要以動力元件油泵為核心器件,通過控制元器件(名種流量、壓力和方向閥)驅動執行機構運動,油馬達推動螺桿進行旋轉運動來塑化塑料,波壓系統的輔助元件為波壓傳動系統服務。液壓系統還提供儲油、過濾、散熱、沉淀雜質、冷卻壓力油和顯示壓力值等項工作。波壓系統的每部分都與注盟成型產品息息相關,與機械傳動、電氣控制息息相關。所以,液壓傳動系統為注塑成型生產不可缺少的一個重要組成部分。
注塑加工油泵是為液壓系統提供壓力的核心元件,也是系統壓力的壓力源。直接影響注塑成型各動作的性能可靠穩定和注塑成型產品質量。油泵配合壓力閥、流量閥為系統提供機械傳動所需的動力,方向閥為系統的順序控制和時序控制提供相應的機械傳動。在調校產品、查巡故障時,一般都是在液壓系統正常的情況下進行,所以當調校產品無法排除缺陷時,應對液壓系統進行檢查和調校。與注塑成型相關的機械動作和液壓驅動相關,也是查巡的要點。
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現的條紋波浪模樣。表面發生垂直流向的無數細紋,導致塑料制品表面產生類似指紋的波紋。解決辦法:流痕是最初流入型腔內的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產注塑的時候,若直接進入型腔內,
1.節省塑料原料由于熱流道無冷凝料。或很小的冷料柄,基本上無冷流道澆口料不用回收,尤其是價格昂貴,不能用回料加工的塑料產品,可大大的節約成本。應用熱流道如果正常生產一般2-3個月,就可收回熱流道成本。2.提高產品質量與雙分型面的三板模相比,熱流道系統內的塑料溶體溫度不易下降,保持恒濕,不需要像冷流道模具,以
塑件尺寸精度是指所獲得的塑件尺與塑件圖中尺寸的符合程度,即所獲得塑件尺寸的準確度。影響塑件精度的因素有很多,包括以下幾個方面。1、模具的制造精度及磨損程度這些 會直接影響塑件尺寸精度。2、塑料制品收縮率的波動一 般結晶性塑料和半結晶性塑料(POM和PA等)的收縮率比無定形塑料的大,范圍寬,波
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
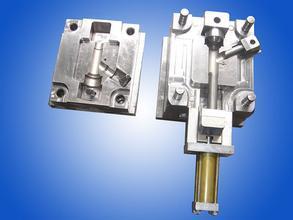
塑料首先在注射機底加熱料筒內受熱熔融,然后在注射機的螺桿或柱塞推動下,經注射機噴嘴和模具的澆注系統進入模具型腔,塑料冷卻硬化成型,脫模得到制品。其結構通常由成型部件、澆注系統、導向部件、推出機構、調溫系統、排氣系統、支撐部件等部分組成。制造材料通常采用塑料模具鋼模塊,常用的材質主要為碳素結構鋼、碳素