
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

①塑料模具腔內粗糙,光潔度差
②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質
③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污
⑤使用脫模劑過量或選用不當
⑥融料在模腔內與腔壁沒完全接觸
⑦注射速度慢,壓力低
⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損
⑨料粒大小不均,或混入不相溶料產生色澤不均、銀絲等
解決辦法:
①注塑加工廠再次對模具型腔進行拋光作業
②干燥塑料原料,合理使用回收料,防止雜質摻入
③檢查下料口情況以及塑膠料塑化情況,再調節參數
④清潔和修理漏水裂痕或防止水汽在壁面凝結,擦凈油污
⑤正確選用少量的脫模劑,清潔工模
⑥可通過加大射膠壓力、提高模溫、增加供料來改善
⑦增大射膠壓力和速度設定,增加熔膠溫度,增加背壓
⑧修改模具斜度,合理選用頂針參數,操作時精心作業
⑨混料時注意料粒大小要均勻,防止其他料誤入
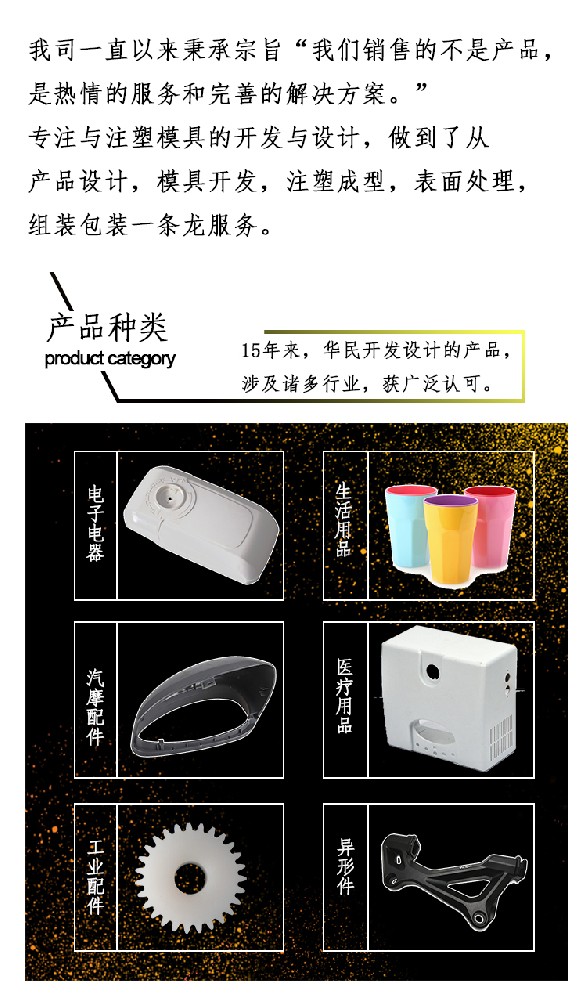
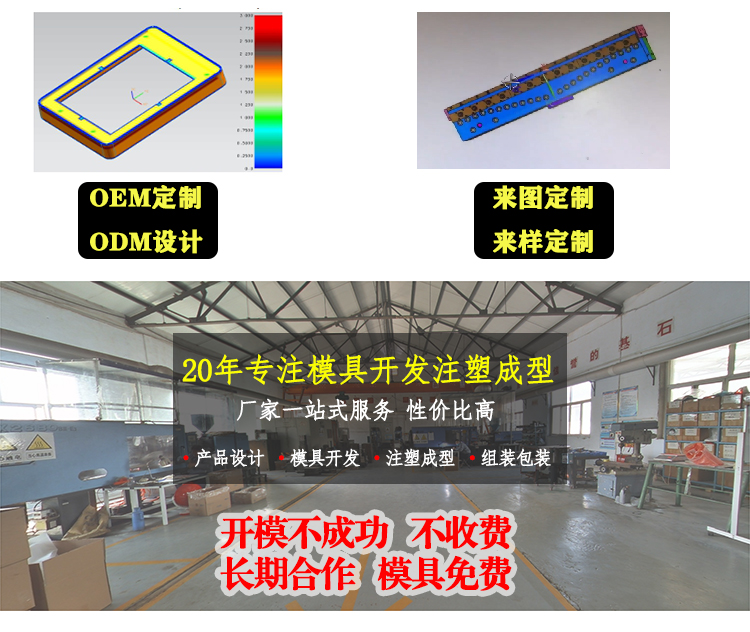
性質與穩定性 避免強氧化劑,氯,高錳酸鉀 注塑加工廠注塑生產時要強伸性 丙綸的強度高,伸長大,初始模量高,彈性優良。所以,丙綸耐磨性性好。此外,丙綸的濕強基本等于干強,所以,它是制作漁網、纜繩的理想材料。吸濕性和染色性 質輕保暖
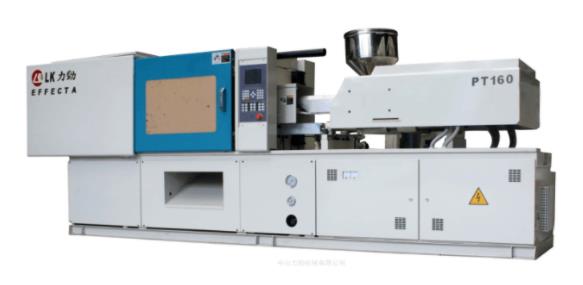
一般來講,高速注塑機就是全電動機,普通注塑機都是液壓注塑機,而液壓注塑機相對運行速度較慢。全電動高速注塑機使用的伺服馬達來實現開閉模,頂出脫模,原料注射儲料等等,運轉速度即快又精密,大大提高或改善生產環境和生產效率。不過現在伺服電動注塑機只有鎖模力在850噸以下的機器。高速注塑機和普通注塑機的區別:1、
塑料洛氏硬度是表示材料硬度的一種度量方法。測定時將一規定的壓頭以較小的負荷壓在試樣上,然后逐漸增至某一較大值,再回復到較小負荷。 塑料洛氏硬度用如此造成的試樣上壓痕深度的凈增加數來表示的材料硬度 值、根據壓頭的尺寸、加至負荷值I`}i大小,對應規定了不同的 標尺。例如,有k標尺、L

(1) 厚壁塑件比薄壁塑件收縮率大(但大多數塑料1mm薄壁制件反而比2mm收縮率大,這是由于熔體在模腔內阻力增大的緣故);(2) 塑件上帶嵌件比不帶嵌件的收縮率小;(3) 塑件形狀復雜的比形狀簡單的收縮率要小;(4) 塑件高度方向一般比水平方向的收縮率小;(5) 細長塑件在長度方向上的收縮率小;(6) 塑件長度方向的尺寸比厚度方向尺寸的
塑料制品出現開裂,包括制件表面絲狀裂紋、微裂、頂白、開裂及因制件粘模、流道粘模而造成或創傷危機,按開裂時間分脫模開裂和應用開裂。主要有以下幾個方面的原因造成:1.加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度