
我們專業(yè)做異形模具和異形塑料件
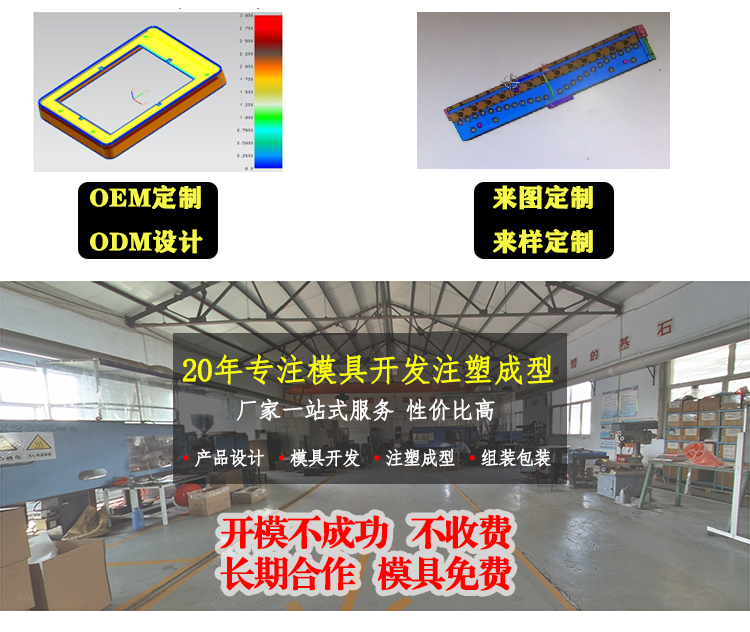
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料洛氏硬度是表示材料硬度的一種度量方法。測定時將一規(guī)定的壓頭以較小的負荷壓在試樣上,然后逐漸增至某一較大值,再回復到較小負荷。
塑料洛氏硬度用如此造成的試樣上壓痕深度的凈增加數來表示的材料硬度 值、根據壓頭的尺寸、加至負荷值I`}i大小,對應規(guī)定了不同的 標尺。例如,有k標尺、L標尺,M標尺等。不同的標尺之間 沒有簡單的換算關系。一般,希望在測定'}'的讀數值在50一 l1S之間,否則應更換標尺后重新進行測量。H標尺適用于 測較軟的材料,M標尺適用于較硬的材料。有些標準'{'還規(guī) 定有E標尺,專門用于校正。
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當的注塑機,如果注塑機存在物料死角等問題,最好更換設備。對于模具
①塑料模具澆口系統形式不當,澆口小,分流道小,流程長,流料陽力大,料溫下降快②料溫太低或模溫太低③塑料流動性差,有冷料摻入,冷卻速度快④模具內有水分或潤滑劑。融料充氣過多,脫模劑過多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統不當或排氣
注塑加工模具加工是門工藝技術,主要是將塑料轉變?yōu)橄胍母黝愃苣z產品的各種工藝。其原理是將粒狀或粉狀的塑膠原料加入到注射機的科斗里,原料經加熱熔化呈流動狀態(tài),在注射機的螺桿或活塞推動下,經噴嘴和注塑模具的澆注系統進入模具型腔,在模具型腔內硬化定型,從而做出產品要的形狀。注塑加工工藝在生活中隨處可見,優(yōu)點
當規(guī)件的側回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構進行側向分型與抽芯,斜滑塊抽芯機構的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側向分型與抽芯動作。斜滑塊抽芯機構通常用于外側抽芯,根據抽芯位置
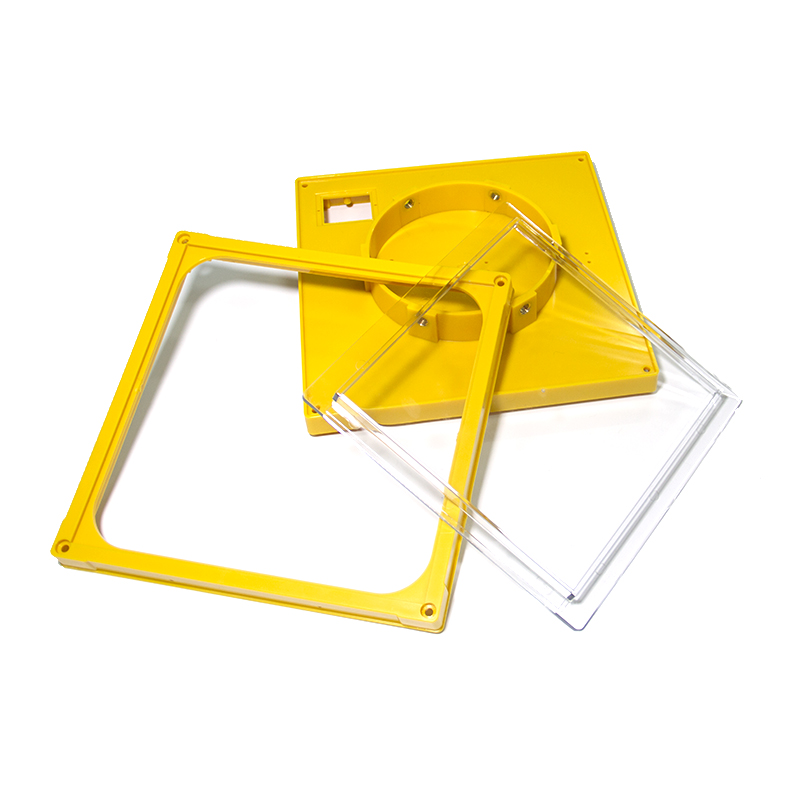
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰i_模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度