
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

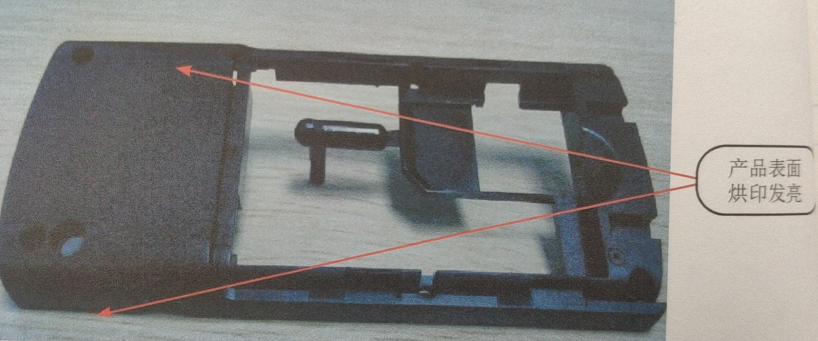
現象:
塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產品表面烘印發亮難改善,不能滿足品質要求。
產品物征:
材料: ABS+PCHI-1001BN顏色 :黑色產品重(單件):5.68g水口重:11.66g(4)不良原因分析
不良原因分析:
①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力大,造成產品應力增加,烘印明顯。
②模具溫度設定得過低不利于氣體排出模而造成困氣。
塑料加工廠的相應對策:
①運用多級注射及位置切換。
②第一段用相對快的速度剛剛充滿流道至進膠口及找出相應的切換位置;第二段用中速較大壓力充滿模腔的95%以免高溫的熔融膠料冷卻:第三段用慢速充滿模腔,使模腔內的空氣完全排出,最后轉換到保壓切換位置。
③注塑加工提高模具體溫度。
④在分型面四周加開排氣。
⑤用橡皮擦擦發亮表面。

消除原料樹脂、色母的影響 控制原材料是徹底解決色差的關鍵。因此,尤其是生產淺色制品時,不能忽視原料樹脂的熱穩定性不同對塑料制品色澤波動帶來的明顯影響。鑒于大多數注塑生產廠家本身并不生產塑料母料或色母,這樣,可將注意的焦點放在生產管理和原材料檢驗上。
注塑模具加工成型歷程當中有可能遇到缺陷以下: 1.注塑塑料制品件缺陷的特性注塑歷程不完全,因為模腔沒有填滿塑料或注塑歷程貧乏某些細節。 2.可能出現問題的緣故:(1).注塑速度不足。(2).塑料缺料(3).螺桿能手程結束處沒留下螺桿墊料。(4).運行時間變更。(5).射料缸溫度太
性質與穩定性 避免強氧化劑,氯,高錳酸鉀 注塑加工廠注塑生產時要強伸性 丙綸的強度高,伸長大,初始模量高,彈性優良。所以,丙綸耐磨性性好。此外,丙綸的濕強基本等于干強,所以,它是制作漁網、纜繩的理想材料。吸濕性和染色性 質輕保暖
流動性2.1熱塑性塑料流動性大小,一般可從分子量大小、熔融指數、阿基米德螺旋線流動長度、表現粘度及流動比(流程長度/塑件壁厚)等一系列指數進行分析。分子量小,分子量分布寬,分子結構規整性差,熔融指數高、螺流動長度長、表現粘度小,流動比大的則流動性就好,對同一品名的塑料必須檢查其說明書判斷其流
材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡內已變色或 2、除濕干燥溫度過高或時間過長,使材料本身變色。塑料模具:1、澆口太小,注射過程中,產生了剪切熱,使材料發生分解。注塑工藝):1 、熔融料溫過高。