
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品廠在注塑產品出現尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機、塑料組合的生產能力。
可能出現問題的原因缺陷:
輸入射料缸內的塑料不均。射料缸溫度或波動的范圍太大。注塑機容量太小。注塑壓力不穩定。.螺桿復位不穩定。運作時間的變化、溶液黏度不一致。注射速度(流量控制)不穩定。使用了不適合模具的塑料品種。考慮模溫、注射壓力、速度、時間和保壓等對產品的影響。
解決方案:
(1).檢查有無充足的冷卻水流經料斗喉以保持正確的溫度。
(2).檢查是否劣質或松脫的熱電偶。
(3).檢查與溫度控制器一起使用的熱電偶是否屬于正確類型。
(4).檢查注塑機的注塑量和塑化能力,然后與實際注塑量和每小時的注塑料用量進行比較。
(5).檢查是否每次運作都有穩定的熔融熱料。
(6).檢查回流防止閥有否泄露,若有需要就進行更換。
(7).檢查是否錯誤的進料設定。
(8).保證螺桿在每次運作復回位置都是穩定的,即不多于0.4mm的變化。
(9).檢查運作時間的不一致性。
(10).使用背壓。
(11).檢查液壓系統運作是否正常,油溫是否過高或過低(25—60oC)。
(12).選擇適合模具的塑料品種(主要從縮率及機械強度考慮)。
(13).重新調整整個生產工藝。
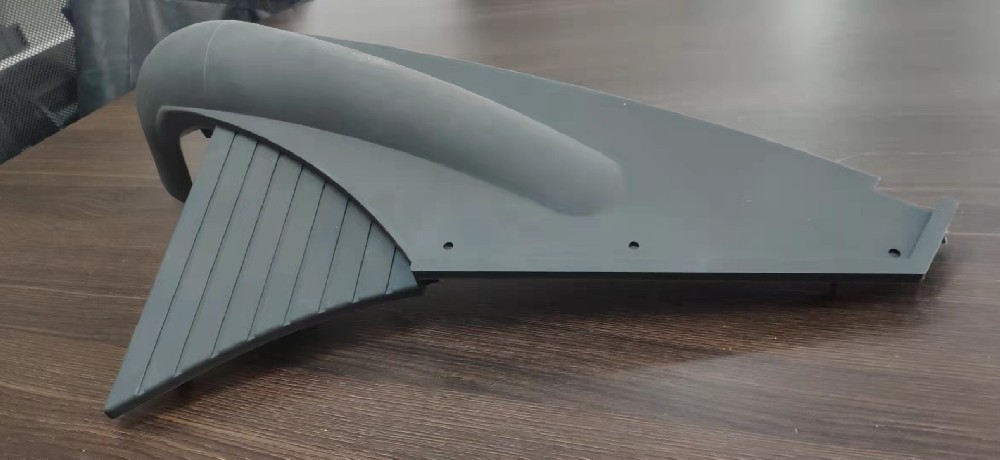
我們可以從以下三個方面來解決這個變色與發黃的問題;材料:1、注塑生產時要檢查所用色母粒或添加劑的耐溫性與熱穩定性。 2、檢查干燥溫度和時間。塑料模具:加大澆口或改為其他類型的澆口。注塑工藝:1 、檢查熔融溫度,降低料溫;降低塑化時的螺桿轉速及背壓。 &nb
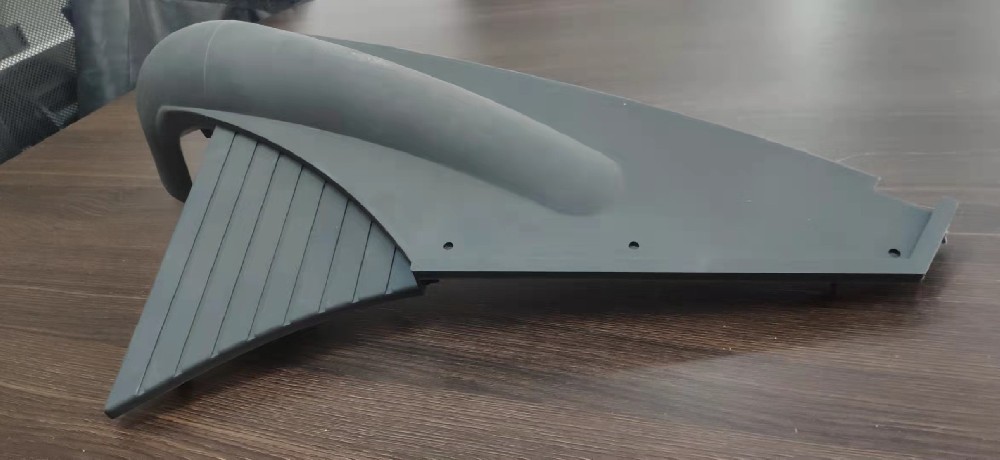
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關鍵環節,如果控制不好,就很難生產出好的產品來,尤其是生產白色的產品;4、PVC冷卻相
首先化學名稱不一致,abs化學名稱是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化學名稱是聚丙烯。其次是燃燒性質不同,pp燃燒較快,abs燃燒較緩慢。再就是密度不一樣,abs的密度要比pp的大。接下來就是硬度不同,abs的硬度比較高一些。最后就是電學性能不一樣,pp的電絕緣性要比abs的差。1、如果要比較那你得設定一個前提,因為
一、有利于得到穩定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產品收縮均衡,相對產品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節省生產周期時間. 充填得快,可大大地改善產品的流痕、結合線等不良狀況.三、有利于得到最佳的外觀模具溫

操作:注塑生產完成后把產品放入指定的位置,規范操作。產品設計:改變產品厚度設計,要保證壁厚能承受產品的變形力,或做預變形校隊正的結構設計來改善翹曲現象。材料:1、檢查塑料干燥程度及含水量; 2、檢查塑料成型收縮效率,比較材料供應商建議值與實際收縮量之差異,或在模具