
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

在注塑生產中,熔體溫度主要取決于機筒和噴嘴兩部分的溫度,影響物料的塑化和熔體的注射充模。注射溫度的提高主要有利于改善熔體的流動性,它與塑料制品的很多特性有關。升高熔體溫度,可使塑件內應力、流線方向的沖擊強度和撓曲度、拉伸強度等機械力學性能降低,而使垂直于流線方向的沖擊強度、流動長度、表面粗糙度等性能有所改善,并可降低制品的后收縮。
從總體上看,提高熔體溫度有利于改善充模狀況以及在模腔內的傳遞,降低取向性等,有利于制品的綜合性能的提高但過高的溫度也不可取。注塑加工當熔體溫度接近注塑溫度范圍的上限值時,一方面容易產生較多的氣體,使塑件產生氣泡、空洞、變色、燒焦等,也因過多地改善流動性而產生飛邊,影響制品表觀質量另一方面,過高的溫度會使塑料發生降解作用,使塑件強度降低,失去彈性等,影響使用性能。
模具設計和制造與塑料注塑加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有:①分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方法

注塑成型塑料制品變形(翹曲、扭曲)是指注塑時,模具內的材料受到高壓而產生內部應力,導致脫模時注塑產品的形狀偏離了產品設計的形狀和模具型腔固有的形狀,注塑的塑料產品外形尺寸與產品設計的尺寸有較大差異(收縮翹曲),并發生不規則的彎曲。 塑料產品的變形是不可避免的,只是有
塑料產品的缺陷基本分為以下三種。一,致命缺陷:與安全有關的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以,對于塑料制品來說,前期的結構設計盡量不要存在銳角,塑料加工廠在選擇材料時選擇要考慮環保,安全性能測試是至關重要的一步。二,嚴重缺陷:與產品安全無關與產品功能有關的缺陷,如產品較脆、
塑料產品有熔接線常常出現在兩股料流繞過制件上某些幾何形狀后重新匯聚的地方。雖然料流前沿互相接觸,但中心層卻會發生短暫遲滯。一旦出現滯料,熔料便開始冷卻,形成凍結層;較高的熔料溫度會產生較好的補縮效果,但塑料分子鏈的取向不會重疊,于是就產生了強度較差的熔接點或熔接線。■熔料溫
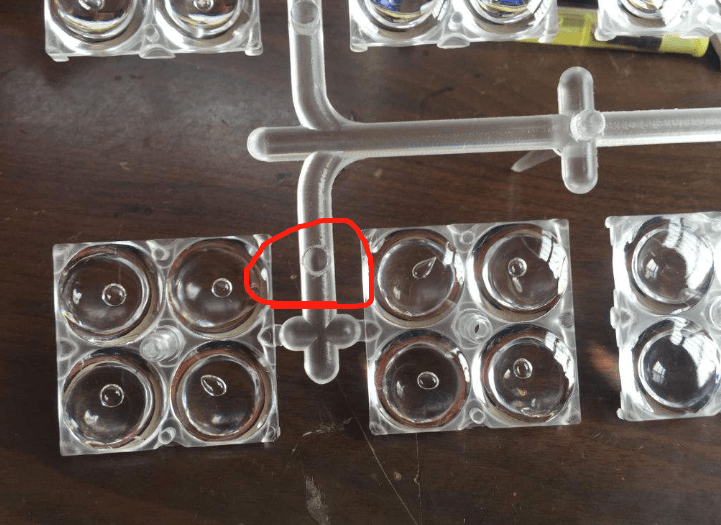
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是