
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

塑料制品模具一般需要在150°C-200°C下進(jìn)行工作,除了受到一定壓力作用外,還要承受溫度影響,根據(jù)其成型條件,模具一般需要具備以下性能:
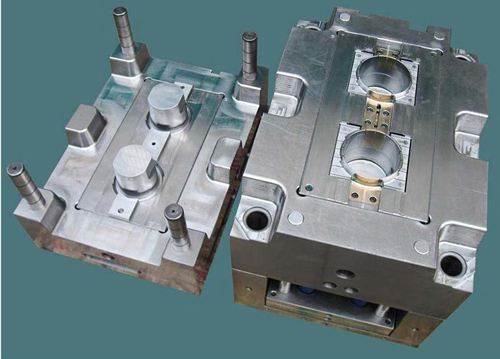
1、具有較好的熱穩(wěn)定性。塑料模具成型加工經(jīng)熱處理后因線膨脹系數(shù)小,熱處理變形小,溫度差異引起的尺寸變化率小,金相組織和模具尺寸穩(wěn)定,可減少或不再進(jìn)行加工,即可保證模具尺寸精度和表面粗糙度要求,以華民機(jī)械生產(chǎn)的塑料物流容器為例,它嚴(yán)把塑料生產(chǎn)的模具質(zhì)量,生產(chǎn)的塑料制品在外形等各方面都獲得了業(yè)內(nèi)人士的認(rèn)可。
2、較強(qiáng)的表面硬度和耐磨性。周轉(zhuǎn)箱模具在工作中由于塑料的填充和流動(dòng)要承受較大的壓應(yīng)力和摩擦力,要求模具保持形狀的精度和尺寸精度的穩(wěn)定性,保證模具有足夠的使用壽命。模具的耐磨性取決于鋼材的化學(xué)成分和熱處理硬度,因此要提高其耐磨性就必須提高模具的硬度。
3、良好的拋光性能。優(yōu)質(zhì)的周轉(zhuǎn)箱模具,要求型腔表面的粗糙度值小。例如,注塑模型腔表面粗糙度值要求小于Ra0.1~0.25的水平,光學(xué)面則要求Ra<0.01nm,型腔須進(jìn)行拋光,減小表面粗糙度值。為此選用的鋼材要求材料雜質(zhì)少、組織微細(xì)均一、無纖維方向性、拋光時(shí)不應(yīng)出現(xiàn)麻點(diǎn)或桔皮狀缺陷。
選擇時(shí),不能一味追求低價(jià),質(zhì)量好的模具使用時(shí)間長(zhǎng),生產(chǎn)效果好,從企業(yè)的長(zhǎng)期發(fā)展來看具有積極的促進(jìn)效果。
注塑溫度是影響注塑壓力的重要因素。注塑機(jī)料筒有5~6個(gè)加熱段,每種原料都有其合適的加工溫度(詳細(xì)的加工溫度可以參閱材料供應(yīng)商提供的數(shù)據(jù))。 注塑溫度必須控制在一定的范圍內(nèi)。溫度太低,熔料塑化不良,影響成型件的質(zhì)量,增加工藝難度;溫度太高,原料容易分解。在實(shí)際的注塑成
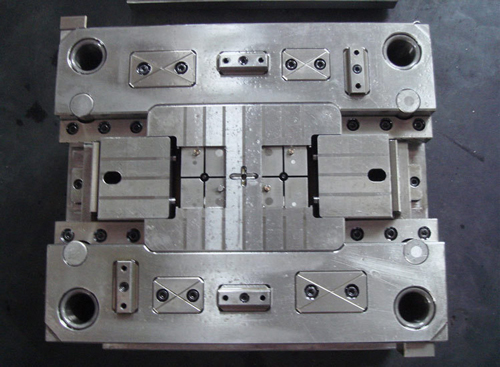
如何找到合適的模具加工廠,現(xiàn)在國(guó)內(nèi)工業(yè)的情況,找?guī)准夷>呒庸S是很容易的,但是機(jī)械加工廠良莠不齊,在采購(gòu)模具這種價(jià)格較高的零件時(shí),如何識(shí)別可靠的模具供應(yīng)商,我站在技術(shù)的角度稍微說一下,我沒在采購(gòu)干過,可能會(huì)比較片面。模具設(shè)計(jì)是模具產(chǎn)品生產(chǎn)周期內(nèi)不可忽視的重要環(huán)節(jié),做好這項(xiàng)工作對(duì)提高產(chǎn)品質(zhì)量具有積極意義
塑料制品的收縮率 熱塑性塑料成型收縮的形式及計(jì)算如前所述,影響熱塑性塑料成型收縮的因素如下:(1)塑料品種熱塑性塑料成型過程中由于還存在結(jié)晶化形起的體積變化,內(nèi)應(yīng)力強(qiáng),凍結(jié)在塑件內(nèi)的殘余應(yīng)力大,分子取向性強(qiáng)等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明

流動(dòng)性2.1熱塑性塑料流動(dòng)性大小,一般可從分子量大小、熔融指數(shù)、阿基米德螺旋線流動(dòng)長(zhǎng)度、表現(xiàn)粘度及流動(dòng)比(流程長(zhǎng)度/塑件壁厚)等一系列指數(shù)進(jìn)行分析。分子量小,分子量分布寬,分子結(jié)構(gòu)規(guī)整性差,熔融指數(shù)高、螺流動(dòng)長(zhǎng)度長(zhǎng)、表現(xiàn)粘度小,流動(dòng)比大的則流動(dòng)性就好,對(duì)同一品名的塑料必須檢查其說明書判斷其流
材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡(jiǎn)內(nèi)已變色或 2、除濕干燥溫度過高或時(shí)間過長(zhǎng),使材料本身變色。塑料模具:1、澆口太小,注射過程中,產(chǎn)生了剪切熱,使材料發(fā)生分解。注塑工藝):1 、熔融料溫過高。