
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品的收縮率
熱塑性塑料成型收縮的形式及計算如前所述,影響熱塑性塑料成型收縮的因素如下:
(1)塑料品種熱塑性塑料成型過程中由于還存在結晶化形起的體積變化,內應力強,凍結在塑件內的殘余應力大,分子取向性強等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明顯,另外成型后的收縮、退火或調濕處理后的收縮率一般也都比熱固性塑料大。
(2)塑件特性成型時熔融料與型腔表面接觸外層立即冷卻形成低密度的固態外殼。由于塑料的導熱性差,使塑件內層緩慢冷卻而形成收縮大的高密度固態層。所以壁厚、冷卻慢、高密度層厚的則收縮大。另外,有無嵌件及嵌件布局、數量都直接影響料流方向,密度分布及收縮阻力大小等,所以塑件的特性對收縮大小、方向性影響較大。
(3)進料口形式、尺寸、分布這些因素直接影響料流方向、密度分布、保壓補縮作用及成型時間。直接進料口、進料口截面大(尤其截面較厚的)則收縮小但方向性大,進料口寬及長度短的則方向性小。距進料口近的或與料流方向平行的則收縮大。
(4)注塑加工成型條件模具溫度高,熔融料冷卻慢、密度高、收縮大,尤其對結晶料則因結晶度高,體積變化大,故收縮更大。模溫分布與塑件內外冷卻及密度均勻性也有關,直接影 響到各部分收縮量大小及方向性。另外,保持壓力及時間對收縮也影響較大,壓力大、時間長的則收縮小但方向性大。注塑壓力高,熔融料粘度差小,層間剪切應力小,脫模后彈性 回跳大,故收縮也可適量的減小,料溫高、收縮大,但方向性小。因此在成型時調整模溫、壓力、注塑速度及冷卻時間等諸因素也可適當改變塑件收縮情況。
塑料模具設計時根據各種塑料的收縮范圍,塑件壁厚、形狀,進料口形式尺寸及分布情況,按經驗確定塑件各部位的收縮率,再來計算型腔尺寸。對高精度塑件及難以掌握收縮率時,一般宜用如下方法設計模具:
①對塑件外徑取較小收縮率,內徑取較大收縮率,以留有試模后修正的余地。
②試模確定澆注系統形式、尺寸及成型條件。
③要后處理的塑件經后處理確定尺寸變化情況(測量時必須在脫模后24小時以后)。
④按實際收縮情況修正模具。
⑤再試模并可適當地改變工藝條件略微修正收縮值以滿足塑件要求。
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面
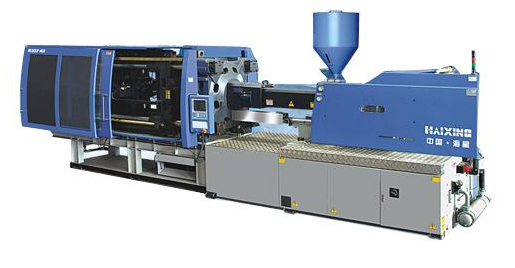
注塑機是按一定程序運行的,每次運行都要經過合模、座進、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環過程,其中每一步稱為一個工作環節,注塑加工實現每一個工作環節,都有一個獨立的控制電路。程序檢查法就是確認故障具體出現在哪個控制環節上,這樣排除故障的方向就明確了,有了針
注塑加工中,ABS塑料,具有較大的機械強度和良好的綜合性能, 在電子工業、機械工業、交通運輸、建筑材料、玩具制造等工業中占有重要的位置, 特別是稍微大型的箱體結構以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。 ABS塑料的溫度與熔融粘度的關系有別于其他無定型塑料。在熔化過程
塑料制品注塑加工出來產品重量不穩定(注塑不穩定)是指: 塑料模具生產的塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對塑料產品功能性有所影響。產品重量增加的話,注塑加工廠家的生產成本也會增加。產品重量不穩定屬于
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注