
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品注塑加工出來產品重量不穩(wěn)定(注塑不穩(wěn)定)是指:
塑料模具生產的塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。
這種情況可能會對塑料產品功能性有所影響。產品重量增加的話,注塑加工廠家的生產成本也會增加。產品重量不穩(wěn)定屬于輕微缺陷,一般這 類型的檢驗標準允許重量變動范圍量為3% ~ 5%,標準因產品重量大小而異。
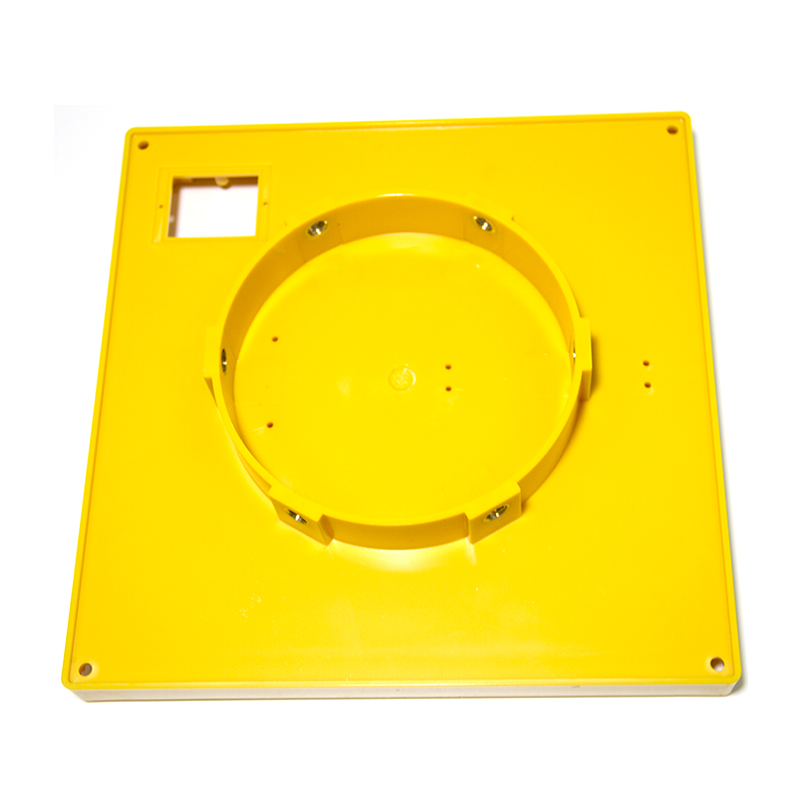
①塑料模具澆口系統形式不當,澆口小,分流道小,流程長,流料陽力大,料溫下降快②料溫太低或模溫太低③塑料流動性差,有冷料摻入,冷卻速度快④模具內有水分或潤滑劑。融料充氣過多,脫模劑過多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統不當或排氣
熱流道技術是應用于注塑加工廠工業(yè)的一項先進技術,采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態(tài),從而在完成注射后只需取出塑料產品而不產生澆道凝料的先進澆注系統。塑料熔體需流經主噴嘴、熱流道板、分噴嘴,最終才能到達模具型腔。所以在使用過程中如何保
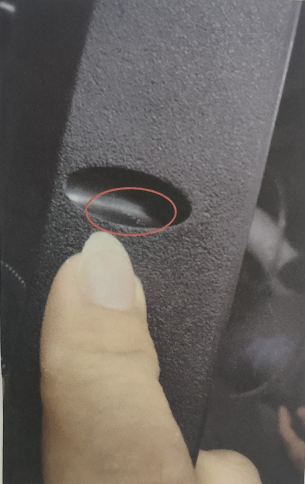
在充模過程中受到氣體的干擾常常在制品表面出現銀絲斑紋或微小氣泡或制品厚壁內形成氣泡,氣紋是指塑料產品澆口部位或表面局部存在條狀或塊狀的流痕,從而影響整個產品的外觀。 氣紋對產品的安全與功能沒有很大的影響,屬于輕微缺陷。但是會影響產品的外表面,從而影響客戶滿意度和產品的

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執(zhí)行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理。特
1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有穩(wěn)定性好等特點。如木材,石膏,蠟等。我們通常用的都是木材。根據產品圖紙或模具圖紙,由木工做出木制主模。2、主模修整:(1)主模必須經過修理后方能進行生產模的翻制。修整包括打膩子,整形,尺寸的較正,加固。這一過程主要是對木模