
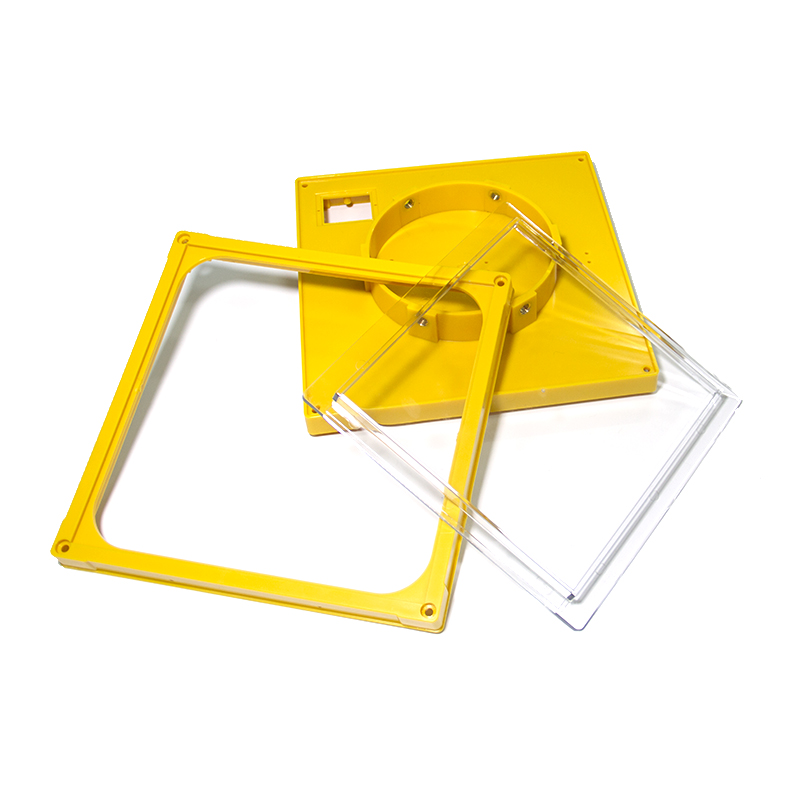
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

模具加工工藝規程的內容要求
1)模具或零件的名稱、圖號、材料、加工數量和技術要求等標題欄;
2)毛坯尺寸和供貨狀態;
3)工藝定位基準;
4)成型件的加工方法和順序;確定各工序的加工余量、工序尺寸和公差要求以及工裝、設備的配置;
5)各工序的工時定額;
6)確定裝配基準裝配順序、方法和要求;
7)確定試模要求和驗收標準。
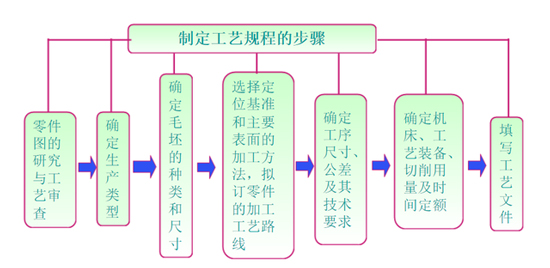
模具加工工藝規程包括機械加工工藝規程、裝配工藝規程和檢驗規程三部分,通常以加工工藝規程為主。
模具制造的精加工工藝
直接影響到模具的質量的是一個模具零件的質量,因此對精加工的控制至關重要,精加工階段一般采用電加工、磨削和鉗工處理,在這個階段,許多技術參數,都應該得到很好的控制。
1、零件熱處理
需要控制內應力,在零件的熱處理過程中,保證零件在加工過程中的尺寸穩定性,隨著近年來模具工業的發展,不同的材料有不同的處理方法,使用的材料種類也在增加。
2、零件的研磨
內外磨床、工具磨床和平面磨床是機床磨削的三種方式,精磨時要嚴格控制磨削變形和磨削裂紋,因此精磨進給量要小,不能大,冷卻液要充足。
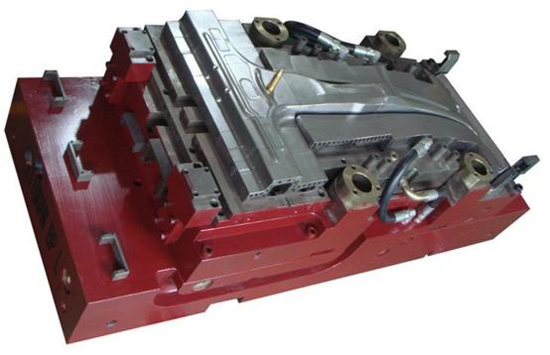
3、電氣加工控制
現代模具廠不能缺少電加工,可以分為兩種類型:線切割和電火花,加工沖床時,應仔細考慮線切割位置和路徑的選擇,最好的效果是通過打孔和穿線來實現的,加工帶錐度的凹模時,從快速高效的角度出發,先粗加工直邊,再進行第二次錐度加工,然后精加工直邊,只精加工刃口段的直邊,既省時又省成本。
4、表面處理和組裝
加工時留在零件表面的磨損痕跡和刀痕是裂紋擴展的來源,也是應力集中的地方,因此裝配前,工件應退磁,并用乙酸乙酯清洗表面,在加工后要對零件表面進行強化,以消除加工隱患,在磨削和電加工過程中,工件會有一定的磁化和弱磁力,所以很容易吸引一些小東西。
一般裝配過程中,先裝導柱導套、模座和沖模,然后調整間隙,組裝完成后,應進行模具檢查,并寫出整體情況報告,對于發現的問題,可以采用逆向思維的方法,逐一檢查,直到找出癥結,解決問題。
實踐證明,良好的精加工過程控制能有效減少零件的超差和報廢,有效提高模具的一次性成功率和使用壽命。

注塑生產時磁鐵斷裂是指在注塑過程中,由于注射壓力或模具配合精度的問題,導致完整的磁鐵從某個部位產生裂紋或斷開,造成成型后塑料產品的缺陷。 對于塑料注塑產品來說,磁鐵是存在一定的功能性要求的。所以這種缺陷一旦發生,產品直接報廢,該缺陷屬于功能性的致命缺陷。
注塑加工廠家在生產中,對改性尼龍材料有很強的吸濕性,加工前需充分干燥,可在80~90℃熱風中循環干燥至含水量不超過0.3%為止,并應防止干燥后在吸濕。高溫時易氧化降解,超過300℃時分解,在滿足成型工藝的前提下,應避免溶體溫度過高,并應避免在料筒內滯留時間過長。流動性極好,溢邊值為0.02mm,左
塑料制品常見的幾種表面處理:1, IMD2, 噴油處理,要求油漆用那種金屬烤漆.3, 表面燙金處理, (電化鋁轉移),但是對表面形狀有要求 (也叫熱轉印)(1)、有關燙印板,即施壓頭部份的材料選取,以紅銅材料為最佳,因為紅銅散熱性、傳熱性比較好,在金屬中屬于中性材料,既不太軟也不太硬,不僅便于加工,有一定彈
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變為有用并能保持原有性能的制品。開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
1、溫度的控制在控制儀器上,設定需要的溫度,而感應器的顯示將與設定點上產生的溫度相比較。在這最簡單的系統中,當溫度到達設定點時,就會關閉,溫度下降后電源又重新開啟。這種系統稱為開閉控制,因為它不是開就是關。2、溫度溫度的測量和控制在注塑中是十分重要的。雖然進行這些測量是相對地簡單,但多數注塑機都沒有足