
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

一、直立式AC/DC注塑機(jī)系列:該機(jī)型主要是針對連接線、各類電子、電腦數(shù)據(jù)線以及電源插頭線的注塑成型等,塑料制品廠注塑產(chǎn)品精確標(biāo)準(zhǔn)要求不高,一般以PVC、PE等塑膠料注塑為主導(dǎo),適合于該產(chǎn)品的具體適用機(jī)型規(guī)格一般鎖模力從15T到35T不等,因各廠家機(jī)型的具體容模量,配置等有異,在選購前一定要求廠家到廠確定機(jī)型的具體參數(shù)規(guī)格等
二、C型注塑機(jī)系列:該機(jī)立式鎖模,臥式射膠因無導(dǎo)柱,因鎖模部位成一個(gè)英文字母"C"字而得名。該機(jī)結(jié)構(gòu)復(fù)雜,具有超大的射膠量,因無導(dǎo)柱作業(yè)區(qū)域?qū)拸V,主要適合于從事各類安規(guī)電源插頭注塑成型,如法國頭、美式插頭、英國插頭等
三、立式單滑板式注塑機(jī)、雙滑板式注塑機(jī)系列:該機(jī)主要針對工程類塑膠,產(chǎn)品有嚴(yán)格的精密度要求,精密或有微小的嵌入件一起注塑成型,也是嵌入件注塑最優(yōu)化的成型方案之一。因?yàn)樵摍C(jī)具有上模固定,下模滑出功能。雙滑板式具有一上模雙下模,二模交替作業(yè),較之適合于精密五金件嵌入或取出。部分雙色模也可用雙滑注塑成型,一般成型產(chǎn)品,如電子精密連接器、手機(jī)連接器、集成電路組件等,雙滑板缺點(diǎn):兩工作位,增加人工費(fèi)用。
四、立式圓盤式注塑機(jī)、旋轉(zhuǎn)式系列:立式圓盤式注塑機(jī)旋轉(zhuǎn)式系列可謂是精密件嵌入注塑及雙色模最優(yōu)化的方案,因該機(jī)可設(shè)計(jì)一上模二下模或多下模功能,較之適合復(fù)雜的嵌入和人工節(jié)省之優(yōu)點(diǎn)
五、立臥式注塑機(jī)。立臥式注塑機(jī)可針對膠量較大又必須用立式結(jié)構(gòu)鎖模的五金包膠鑲件產(chǎn)品,因立式結(jié)構(gòu)放鑲件方便,臥式結(jié)構(gòu)射膠量大,是市場需要立臥結(jié)構(gòu)結(jié)合的產(chǎn)物。

注塑加工時(shí)料流痕是塑膠件在模腔內(nèi)受注射壓力和料流速度的影響在表面產(chǎn)生看得見的料流痕跡。造成注塑產(chǎn)品產(chǎn)生料流痕的具體原因銘洋宇通注塑模具廠分析如下:1、模溫和料溫過低2、注射速度和壓力過小3、流道和澆口尺寸過小解決方法:1、注塑時(shí)增大模溫和料溫2、增加注射壓力和保壓壓力,延長保壓時(shí)間。
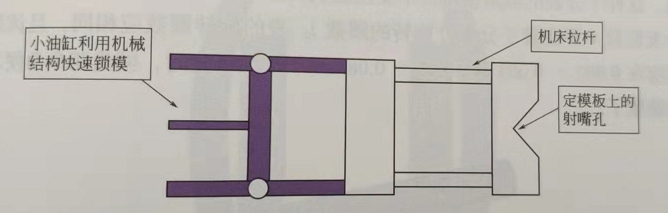
注塑加工廠家的注塑機(jī)液壓系統(tǒng)受電氣控制系統(tǒng)的推動(dòng),通過浸壓傳動(dòng)系統(tǒng)去推動(dòng)機(jī)械傳動(dòng)部分,塑料制品的生產(chǎn)也可以說是注想成型各動(dòng)作的動(dòng)力源,依靠波壓執(zhí)行元件推動(dòng)機(jī)械傳動(dòng)系統(tǒng)工作,將液壓能轉(zhuǎn)換為機(jī)械能。波壓傳動(dòng)系統(tǒng)主要以動(dòng)力元件油泵為核心器件,通過控制元器件(名種流量、壓力和方向閥)驅(qū)動(dòng)執(zhí)
解決高光PP注塑件表面縮痕可以從下面三種方法來實(shí)現(xiàn)。一、模具設(shè)計(jì)上的解決措施1.1 水路設(shè)計(jì)合理的水路設(shè)計(jì)使得型腔表面的模溫盡可能一致。必要時(shí),在局部壁厚較大或者散熱不好的區(qū)域加強(qiáng)冷卻。在筋對應(yīng)的模面加強(qiáng)冷卻,使得表面固化層較快形成,當(dāng)表面固化層較厚時(shí),剛性較大,不容易產(chǎn)生縮痕。當(dāng)形成筋的動(dòng)定模對應(yīng)面都是
塑料的流動(dòng)性也因各成型因素而變,主要影響的因素哪幾點(diǎn)?
各種塑料的流動(dòng)性也因各成型因素而變,主要影響的因素有如下幾點(diǎn): ①溫度料溫高則流動(dòng)性增大,但不同塑料也各有差異,PS (尤其耐沖擊型及MFR值較高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流動(dòng)性隨溫度變化較大。對PE、POM、則溫度增減對其流動(dòng)性影響較小。所
注塑溫度是影響注塑壓力的重要因素。注塑機(jī)料筒有5~6個(gè)加熱段,每種原料都有其合適的加工溫度(詳細(xì)的加工溫度可以參閱材料供應(yīng)商提供的數(shù)據(jù))。 注塑溫度必須控制在一定的范圍內(nèi)。溫度太低,熔料塑化不良,影響成型件的質(zhì)量,增加工藝難度;溫度太高,原料容易分解。在實(shí)際的注塑成