
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行
在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍區域慢得多。冷卻速度不同導致連接面處形成凹陷,即為人們所熟悉的收縮痕。這種缺陷嚴重限制了塑料產品的設計和成型,尤其是大型厚壁制品如電視機的斜面機殼和顯示器外殼等。事實上,對于日用電器這一類要求嚴格的產品上必須消除收縮痕,而對于玩具等一些表面質量要求不高的產品允許有塑料加工收縮痕的存在。
注塑加工廠形成塑料加工收縮痕的原因可能有一個或多個,包括加工方法、部件幾何形狀、材料的選擇以及模具設計等。其中幾何形狀和材料選擇通常由原材料供應商決定,且不太容易改變。但是模具制造商方面還有很多關于模具設計的因素可能影響到塑料加工收縮環節。冷卻流道設計、澆口類型、澆口尺寸可能產生多種效果。例如,小澆口如管式澆口比錐形的澆口冷卻得快得多。澆口處過早冷卻會減少型腔內的填充時間,從而增加收縮痕產生的幾率。對于成型工人,調整加工條件是解決塑料加工收縮問題的一種方法。填充壓力和時間顯著影響收縮。部件填充后,多余的材料繼續填充到型腔中補償材料的收縮。填充階段太短將會導致收縮加劇,最終會產生較多或較大的收縮痕。這種解決塑料加工收縮方法本身也許并不能將收縮痕減少到滿意的水平,但是成型工人可以調整填充條件改善收縮痕。
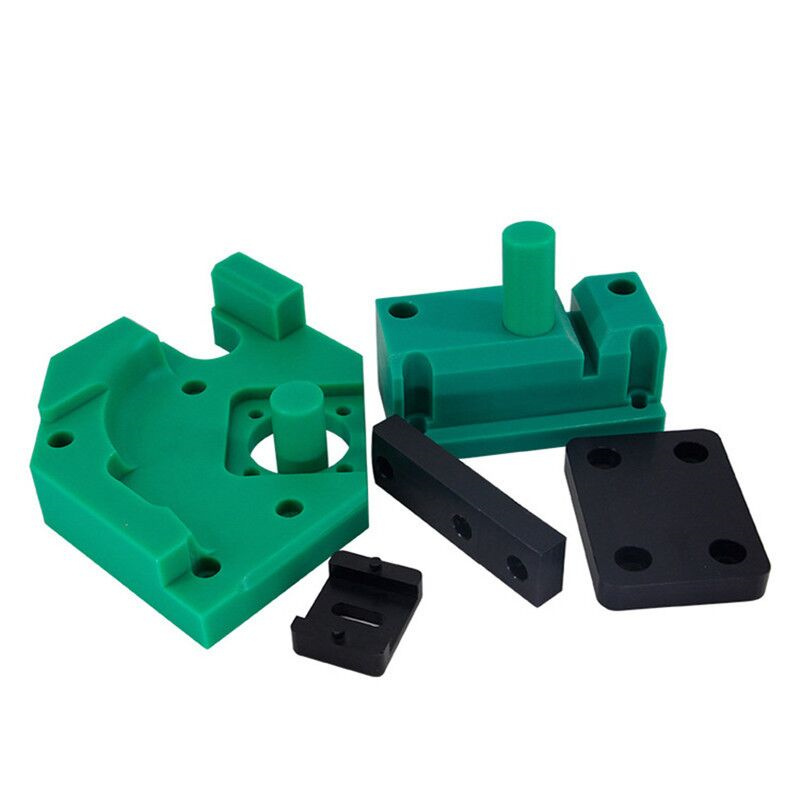
塑料制品加工應注意的問題,從小處細數就太多了,不勝枚舉,但從大處著眼,還是容易理順的,第一是加工溫度,包括熔融溫度、擠出或射出溫度、模具溫度等,第二是加工壓力,包括熔融背壓、擠出或充模壓力、成型補壓壓力等,第三是加工速度,包括機械鏍桿輸送物料速度、擠出或射出速度、制品在模內的冷卻速度等。這幾項理順了

與金屬制件相比,塑料制品電鍍制品不僅可以實現很好的金屬質感,而且能減輕制品重量,在有效改善塑料外觀及裝飾性的同時,也改善了其在電、熱及耐蝕等方面的性能,但電鍍用塑料材料的選擇卻要綜合考慮材料的加工性能、機械性能、材料成本、電鍍成本、電鍍的難易程度以及尺寸精度等因素。而因其結構上的
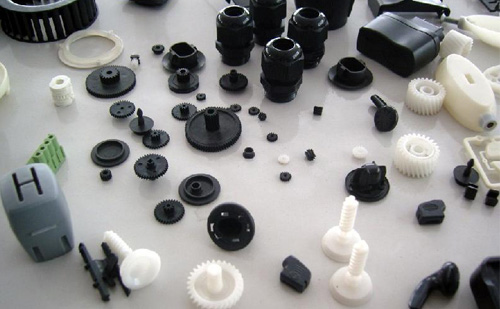
注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成
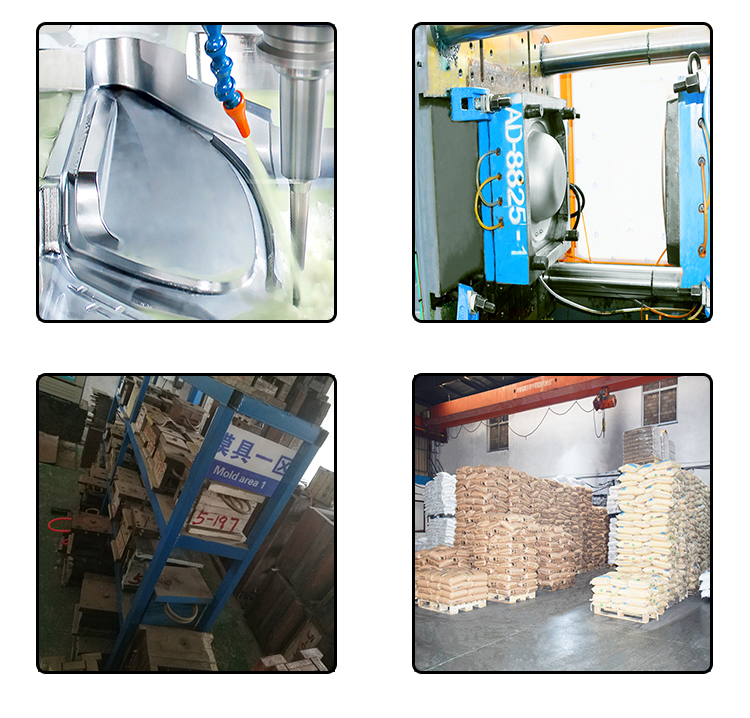
對注塑模具設計的基本要求可概括為如下方面。 保證塑件的質量及尺寸穩定性塑件的質量 包括外觀質量和內部質量,優良的外觀質量包括完整而清晰的結構形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒有熔接痕、銀紋、震紋及黑點、黑斑等注塑缺陷。優良的內部質量包括不能存在組織
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注