
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠家保 壓階段的作用是持續施加壓力,壓實熔體,增加塑料密度(增密),以補償塑料的收縮行為。在保壓過程中,由于模腔中已經填滿塑料,背壓較高。在保壓壓實過程中,注塑機螺桿僅能慢慢地向前作微小移動,塑料的流動速度也較為緩慢,這時的流動稱作保壓流動。由于在保壓階段,塑料受模壁冷卻固化加快,熔體粘度增加也很快,因此模具型腔內的阻力很大。在保壓的后期,材料密度持續增大,塑件也逐漸成型,保壓階段要一直持續到澆口固化封口為止,此時保壓階段的模腔壓力達到最高值。
在保壓階段,由于壓力相當高,塑料制品呈現部分可壓縮特性。在壓力較高區域,塑料較為密實,密度較高;在壓力較低區域,塑料較為疏松,密度較低,因此造成密度分布隨位置及時間發生變化。保壓過程中塑料流速極低,流動不再起主導作用;壓力為影響保壓過程的主要因素。
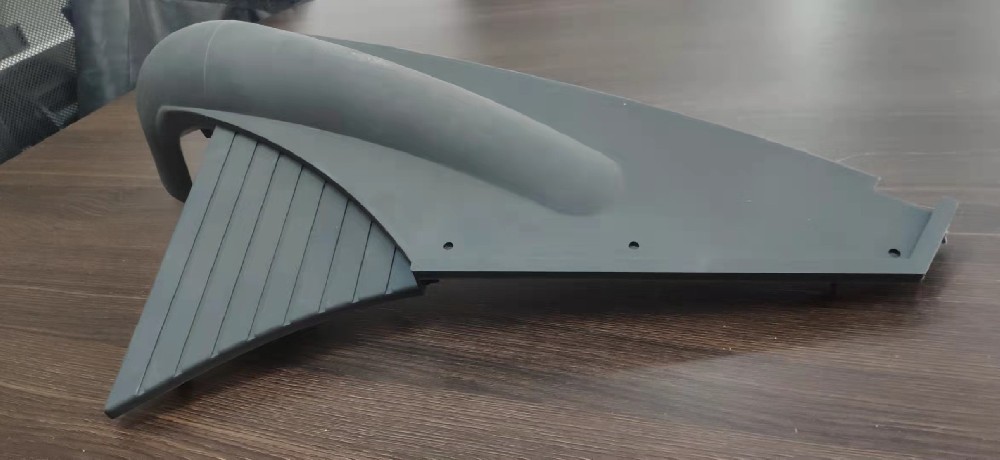
塑料制品的翹曲變形是塑料件常見的成型質量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。外部應力導致的想曲變形此類翹曲變形主要為制件頂出變形,產生的原因為模
為了確保塑料制品的強度和剛性,而又不致使塑件的壁厚過厚,可以在塑件的適當部位設置加強筋。加強筋還可以避免塑件的變形,注塑加工在某些情況下,加強筋還可以改善塑件在注塑加工成型過程中塑料流動的情況。⑴、加強筋的厚度不應大于壁厚的1/2,以免引起塑件表面縮影;同時從成型流動性考慮,最小不宜低于0.8mm。⑵
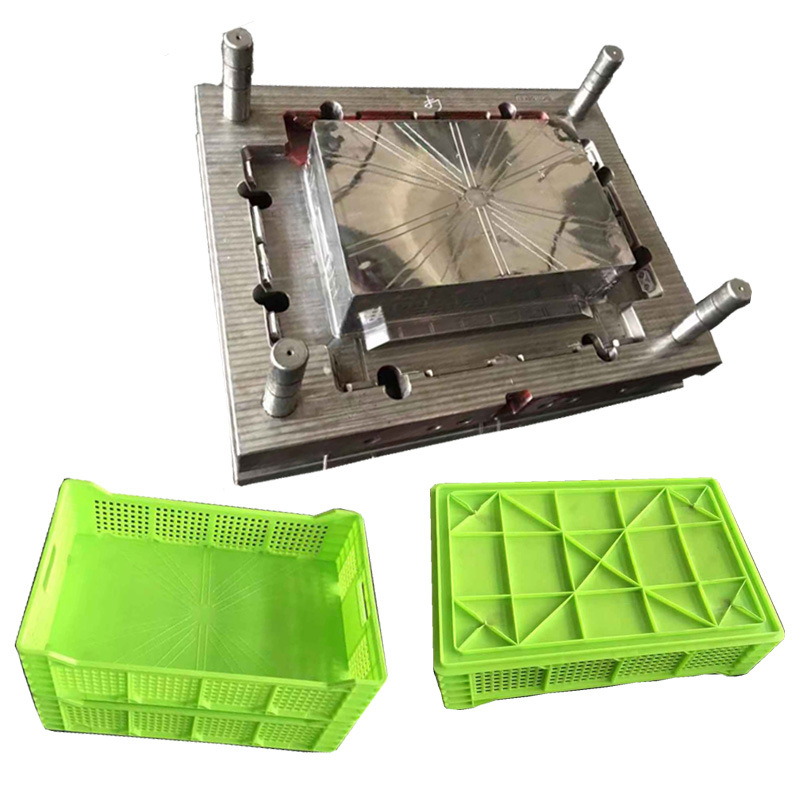
精密塑料注塑件在我們的生活中得到了廣泛的應用,許多塑料件都是通過注塑制成的。我公司10年精密注塑件定制加工經驗,可定制各種復雜精密注塑件。塑料注塑加工廠在生產塑料注塑件時,需要控制生產過程,滿足客戶的要求。那么,注塑加工的加工要求是什么呢?1.原料必須按工藝要求充分干燥,不得受潮,否則注塑后表面會有銀線
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現的條紋波浪模樣。表面發生垂直流向的無數細紋,導致塑料制品表面產生類似指紋的波紋。解決辦法:流痕是最初流入型腔內的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產注塑的時候,若直接進入型腔內,

一、產品設計:設計塑件的形體結構時,應注意塑件的厚度與熔料填充時的極限流動長度。在注射成型中,塑件的厚度通常為1 ~ 3mm,大型塑件為3~ 6mm。二、原材料:1、更換材料或添加助劑以改善流動性。 2、將噴嘴拆下清理或擴大模具冷料穴和流道截面面積