
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

填充階段
塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。
高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯加熱影響也會使固化層厚度變薄。因此在流動控制階段,填充行為往往取決于待填充的體積大小。即在流動控制階段,由于高速填充,熔體的剪切變稀效果往往很大,而薄壁的冷卻作用并不明顯,于是速率的效用占了上風。
低速填充。熱傳導控制低速填充時,剪切率較低,局部粘度較高,流動阻力較大。注塑加工由于熱塑料補充速率較慢,流動較為緩慢,使熱傳導效應較為明顯,熱量迅速為冷模壁帶走。加上較少量的粘滯加熱現象,固化層厚度較厚,又進一步增加壁部較薄處的流動阻力。
由于噴泉流動的原因,在流動波前面的塑料高分子鏈排向幾乎平行流動波前。因此兩股塑料熔膠在交匯時,接觸面的高分子鏈互相平行;加上兩股熔膠性質各異(在模腔中滯留時間不同,溫度、壓力也不同),造成熔膠交匯區域在微觀上結構強度較差。在光線下將零件擺放適當的角度用肉眼觀察,可以發現有明顯的接合線產生,這就是熔接痕的形成機理。熔接痕不僅影響塑件外觀,同時由于微觀結構的松散,易造成應力集中,從而使得該部分的強度降低而發生斷裂。
一般而言,在高溫區產生熔接的熔接痕強度較佳,因為高溫情形下,高分子鏈活動性較佳,可以互相穿透纏繞,此外高溫度區域兩股熔體的溫度較為接近,熔體的熱性質幾乎相同,增加了熔接區域的強度;反之在低溫區域,熔接強度較差。
聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗稱有機玻璃,是光學性能最好的塑料。PMMA力學和電學性能一般,熱膨脹系數是無機玻璃的8-10倍,長期使用溫度僅為80度,吸濕性偏高,水中浸泡24h后吸水率達到0.1%-0.4%。PMMA能注塑、擠出和熱成型透明制品也可以澆鑄成型,將液體的PMMA單體和催化劑一起注入模具
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當的注塑機,如果注塑機存在物料死角等

模具制造,注塑模具,模具定制,注塑加工,注塑生產,注塑廠,塑料開模,塑料定制,塑料外殼定制,注塑塑料件,注塑加工廠,塑料加工廠,塑料制品廠,塑料模具廠,模具加工廠,注塑模具廠
關鍵詞
原因分類:塑料模具:1、模具中模具加工未到數或加工過多。 2、模具有異物粘在模具內。注塑工藝:1、成型材料的雜質粘在模具的死角位置,無法取出, 2、注射成型壓力不足。所以生產出來的塑料產品有
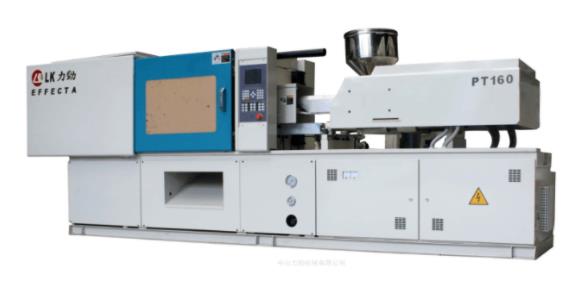
填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充:高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯