
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠做塑料注塑件也越來越多,塑料件生產的企業也是越來越多。在進行注塑件進行注塑加工時,對其外觀又有哪些分外要求呢?我們一起來總結下看看;
1.塑料件外部色彩須按及格樣品規范或書面要求制作,批次色差不明顯 ,光澤度一致性強。
2.外露的面不可以有顯眼劃痕和創痕,能擦拭去的除外。
3.注塑車間車床清算不潔凈,導致塵埃從進氣口進入烘機。
4.絲印按書面文件要求制作, 無斷線、模糊、粗細不均、零落、刮花等征象。
5.邊角樣式按圖紙要求,齊平導圓,不可以有異狀邊角。
6.表面平整,無明顯變形,露在外部的面無凸點凸包。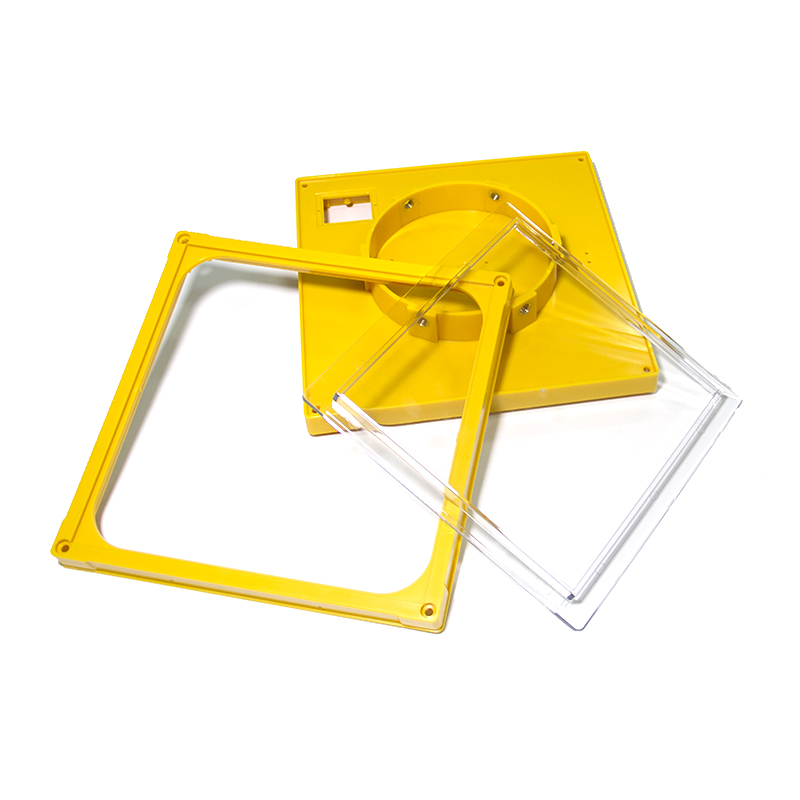
注塑加工的外觀要求是嚴苛的,特別是在注塑成型后,對其要求就加倍的嚴酷。
在注塑加工模制塑料零件時,熔融資料的外層和型腔表面會登時冷卻以組成低密度的固態外殼。由于塑料的導熱性差,塑料部件的內層被遲鈍冷卻以組成具有大縮短率的高密度固體層。于是,壁厚,遲鈍冷卻和高密度層厚度進一步收縮。另外,刺進件的存在與否以及刺進件的結構和數量干脆影響舉止方向,密度散播和抗縮短性等,于是塑料零件的特征對縮短標準和方向性影響更大
PA6和PA66的區別PA6的化學物理特性和PA66很相似,然而,它的熔點較低,而且工藝溫度范圍很寬。它的抗沖擊性和抗溶解性比PA66要好,但吸濕性也更強。因為塑件的許多品質特性都要受到吸濕性的影響,因此使用PA6設計產品時要充分考慮到這一點。為了提高PA6的機械特性,經常加入各種各樣的改性劑。玻璃就是最常
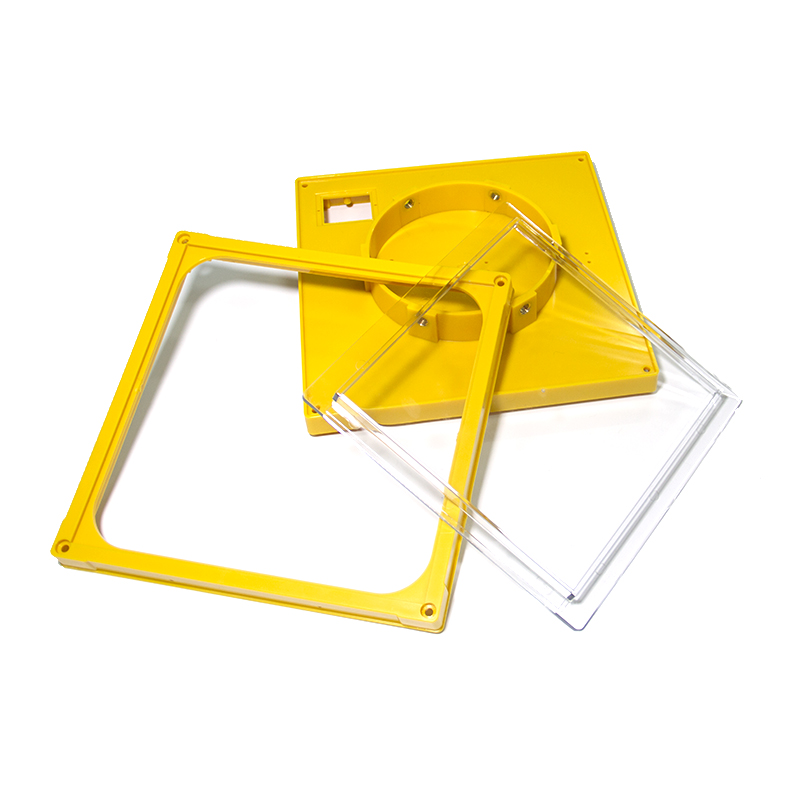
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變為有用并能保持原有性能的制品。開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
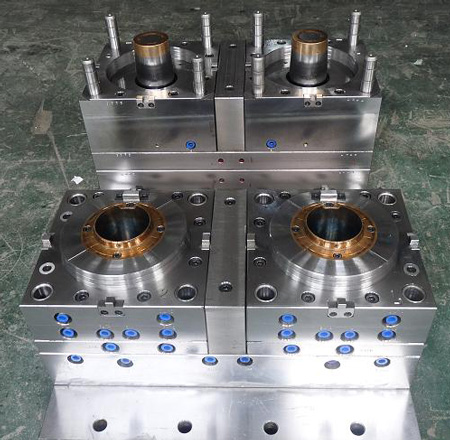
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯系我廠,價格和實力都是值得的。
塑件的注塑成型工藝過程主要包括填充--保壓--冷卻--脫模等4個階段,這4個階段直接決定著制品的成型質量,而且這4個階段是一個完整的連續過程。1、填充階段填充是整個注塑循環過程中的第一步,時間從塑料模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實
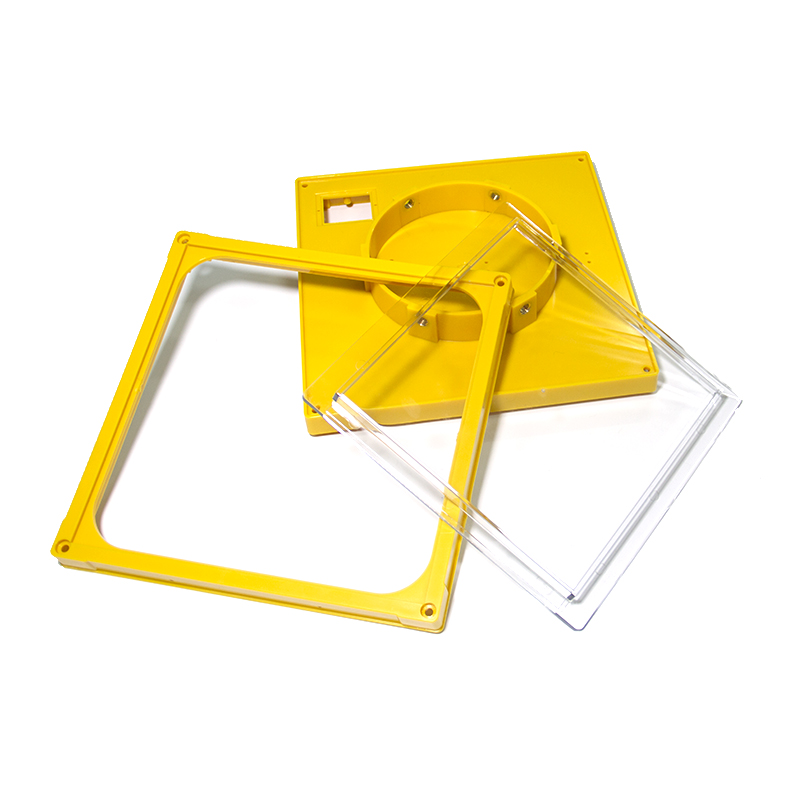
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注