
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

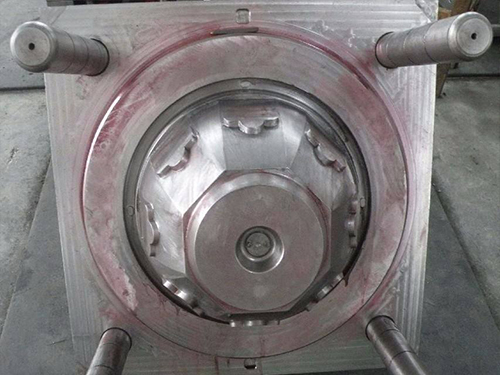
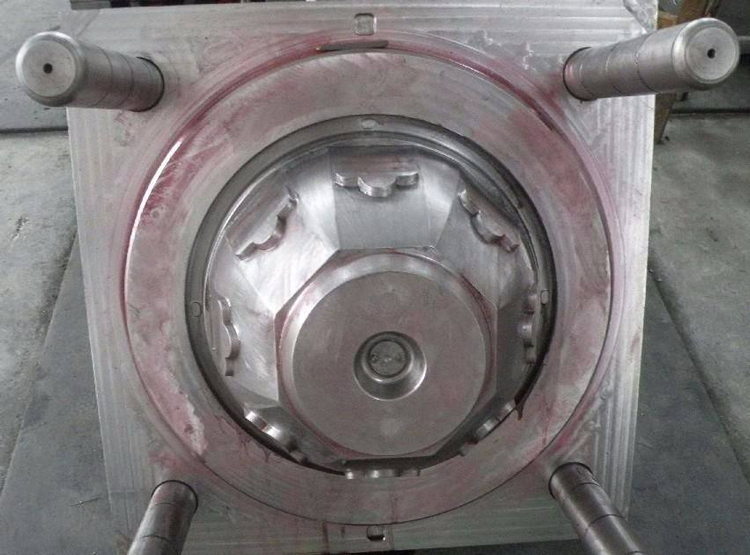
塑料制品設計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻

操作:操作習慣不好。操作員不按照規定放置項出的制品,注塑成型產品在還未完全冷卻時可能產生了翹曲。產品設計:塑料注塑產品結構設計不合理,壁厚差異大。產品形狀結構異常復雜。 材料:①塑料含水量過多(除濕干燥不完全) &nbs
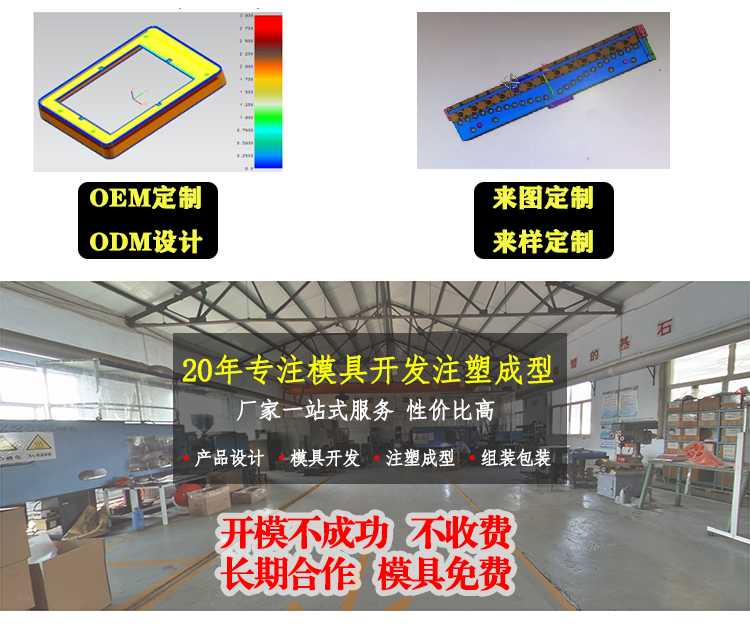
雙色注塑模的設計要點1、成型部分雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個位置上注塑模的凸模一致,凹模應與兩個凸模配合良好。一般這種成型的塑件較小。2、脫模機構由于雙色塑件只有在經過二次注射后才能脫模,所以,在一次注射裝置上的脫模機構將不起作用。對于水平回轉的注塑機,脫模頂出可用注塑
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區
 網站首頁
 電話咨詢
 返回頂部