
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠家在塑料制品生產(chǎn)匯總出現(xiàn)這些縮孔、縮水、不飽模、毛邊、熔接痕、銀絲、噴痕、燒焦、翹曲變形、開裂/破裂、尺寸超差及其它常見注塑問題描述、原因分析,以及在模具設計、成型工藝控制、產(chǎn)品設計及塑料材料等方面之解決對策。
●注塑件周邊缺膠、不飽模的原因分析及解決對策
●批鋒(毛邊)的原因分析及解決對策
●注塑件表面縮水、縮孔(真空泡)的原因分析及解決對策
●銀紋(料花、水花)、燒焦、氣紋的原因分析解決對策
●注塑件表面水波紋、流紋(流痕)的原因分析及解決對策
●注塑件表面夾水紋(熔接痕)、噴射紋(蛇紋)的原因分析及解決對策
●注塑件表面裂紋(龜裂)、頂白(頂爆)的原因分析及解決對策
●注塑件表面色差、光澤不良、混色、黑條、黑點的原因分析及解決對策
●注塑件翹曲變形、內(nèi)應力開裂的原因分析及解決對策
●注塑件尺寸偏差的原因分析及解決對策
●注塑件粘模、拖花(拉傷)、拖白的原因分析及解決對策
●注塑件透明度不足、強度不足(脆斷)的原因分析及解決對策
●注塑件表面冷料斑、起皮(分層)的原因分析及解決對策
●注塑件金屬嵌件不良的原因分析及解決對策
●噴嘴流涎(流涕)、漏膠、水口拉絲、噴嘴堵塞、塑料模具開模困難的原因分析及改善措施
●利用CAE模流分析技術(shù)快速地有效解決注塑現(xiàn)場問題
注塑壓力是由注塑系統(tǒng)的液壓系統(tǒng)提供的。液壓缸的壓力通過注塑機螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動下,經(jīng)注塑機的噴嘴進入模具的豎流道(對于部分模具來說也是主流道)、主流道、分流道,并經(jīng)澆口進入模具型腔,這個過程即為注塑過程,或者稱之為填充過程。壓力的存在是為了克服熔體流動過程中
雙色注塑模的設計要點1、成型部分雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個位置上注塑模的凸模一致,凹模應與兩個凸模配合良好。一般這種成型的塑件較小。2、脫模機構(gòu)由于雙色塑件只有在經(jīng)過二次注射后才能脫模,所以,在一次注射裝置上的脫模機構(gòu)將不起作用。對于水平回轉(zhuǎn)的注塑機,脫模頂出可用注塑
模具方面:(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數(shù)量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導致頂出殘余應力集中而開裂。(2)制件結(jié)構(gòu)不能太薄,過渡部分應盡量采用圓弧過渡,避免尖角、倒角造成應力集中。(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成
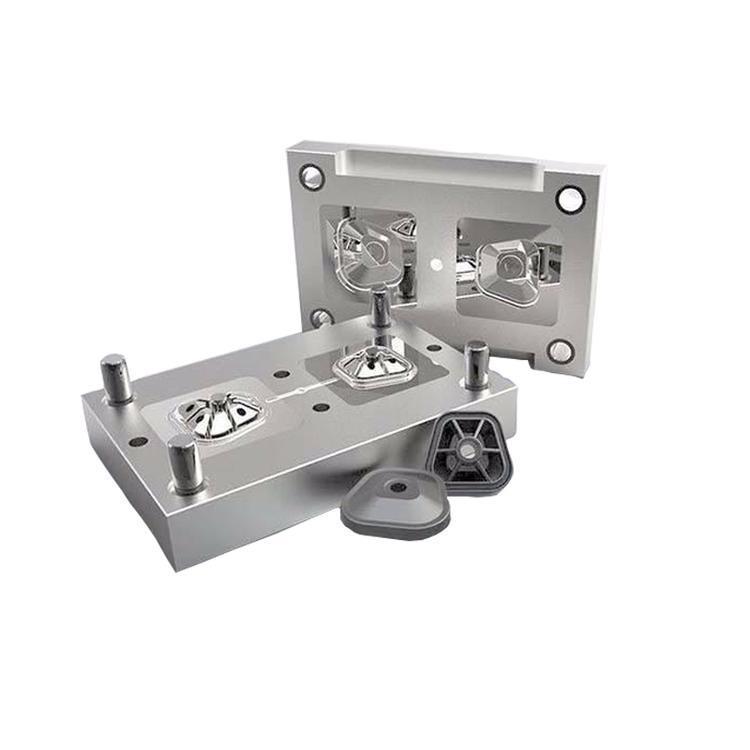
abs,pc,as,ps等以下是合理選擇的要求:1.高耐蝕性很多樹脂和添加劑對型腔表面都有腐蝕作用,這種腐蝕使型腔表面金屬溶蝕、剝落,表面狀況變壞、塑件質(zhì)量變差。所以,最好使用耐蝕鋼,或?qū)π颓槐砻孢M行鍍鉻、鈸鎳處理。&
塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產(chǎn)生交聯(lián)或 硫化反應,流道系統(tǒng)通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定