
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑產品的缺陷分析
料頭附近有暗區
1、 表觀在料頭周圍有可辨別的環形如使用中心式澆口則為中心員,如使用側澆口則為同心圓,這是因為環形尺寸小,看上去像黯暈。這上堅是加上高枯性(低流動性)材料時會發生這種現象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易被錯位和滲入。這些錯位就會在外層顯現出黯暈。在料頭附近,流動速度特別高,然后逐步降低,注塑加工隨著注射速度變為常數,流動體前端擴展為.個逐漸加寬的圓形。同時在料頭附近為獲得低的流體前流速度,必須采用多級注射,例如:慢一較快一快。月的是在整個充模循環種獲得均的熔體前流速度。通常以為黯暈是在保壓階段熔料錯位面產生的,前流效應的作用足在保壓階段將熔料移入了塑料制品內部。
與加工參數有關的原因與改良措施見下衣:
1、 流速太高采用多級注射:慢-較快一快
2、熔料溫度太低增加料筒溫度,增加螺桿背壓
3、模壁溫度人低增加模聯溫度
與設計有關的原因與改良措施見下表:
1、澆口與制品成銳角在澆口和制品問成弧形
2、澆口直徑太小增加澆口直徑
3、澆口位置錯誤澆口重新定位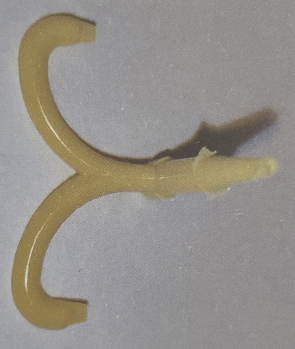
(1) 按受熱冷卻時樹脂呈現的特性分類這種分類方法是用得最多,也是比較科學的一種分類法。1) 熱塑性塑料這類塑料在注塑加工時加熱時軟化,溫度升高至一定程度時呈熔融態, 成為可流動的粘稠流體,借助模具和壓力可制成一定形狀的制品,冷卻后可保持已成型形狀。再次加熱又可變軟、熔融、重新塑制成型。注塑加工它在加熱、
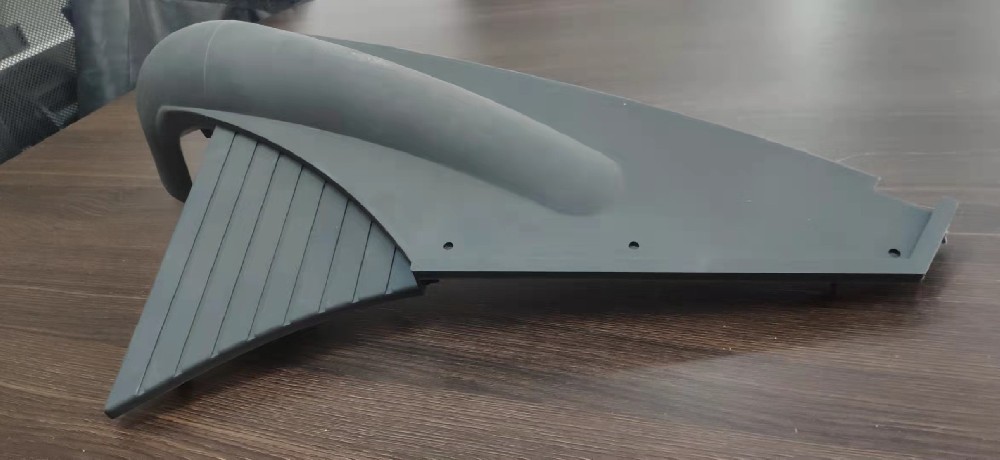
塑料制品的翹曲變形是塑料件常見的成型質量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。外部應力導致的想曲變形此類翹曲變形主要為制件頂出變形,產生的原因為模

操作:操作習慣不好。操作員不按照規定放置項出的制品,注塑成型產品在還未完全冷卻時可能產生了翹曲。產品設計:塑料注塑產品結構設計不合理,壁厚差異大。產品形狀結構異常復雜。 材料:①塑料含水量過多(除濕干燥不完全) &nbs
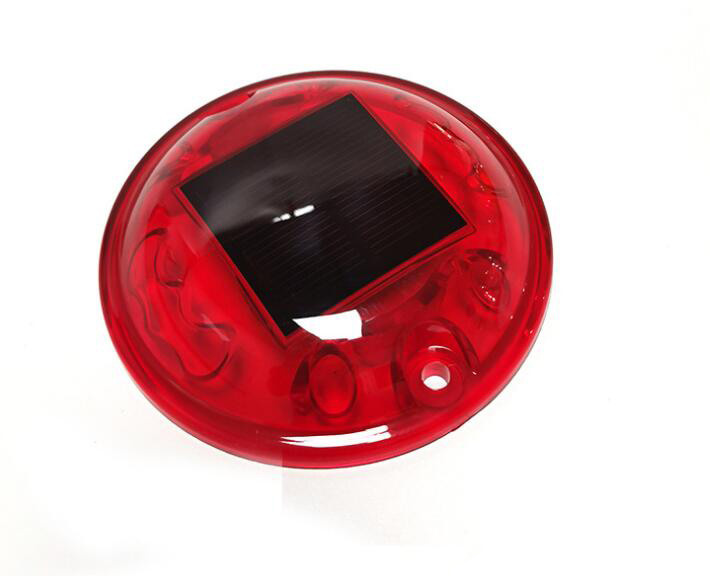
表面流痕主要出現在表面幾何形狀復雜的塑件,充填路徑某點引起料流的急劇剪切突變,某點就會出現充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強肋等部位。料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。具體原因分析如下:1、模溫和料溫過低2、注射速度和壓力過小
保溫是指在燃燒過程中,達到較高燃燒溫度范圍后,保持一段時間,或在較低的溫度下保持一段時間,統稱為保溫時間,然后進入冷卻階段。一般來說,在任何陶瓷磨削產品的燃燒過程中,或多或少都需要一段保溫時間,主要是為了盡可能平整窯內外的溫差,使產品各部分的物理化學反應均勻。使產品的組織結構趨于一致,從而獲得性能一