
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

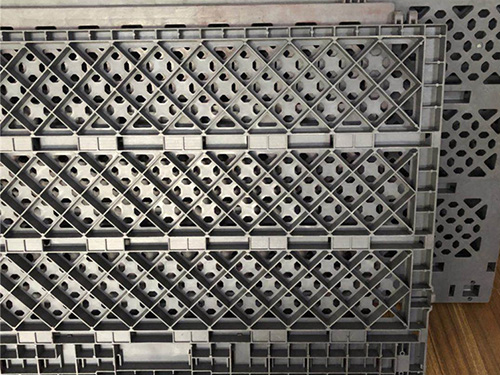
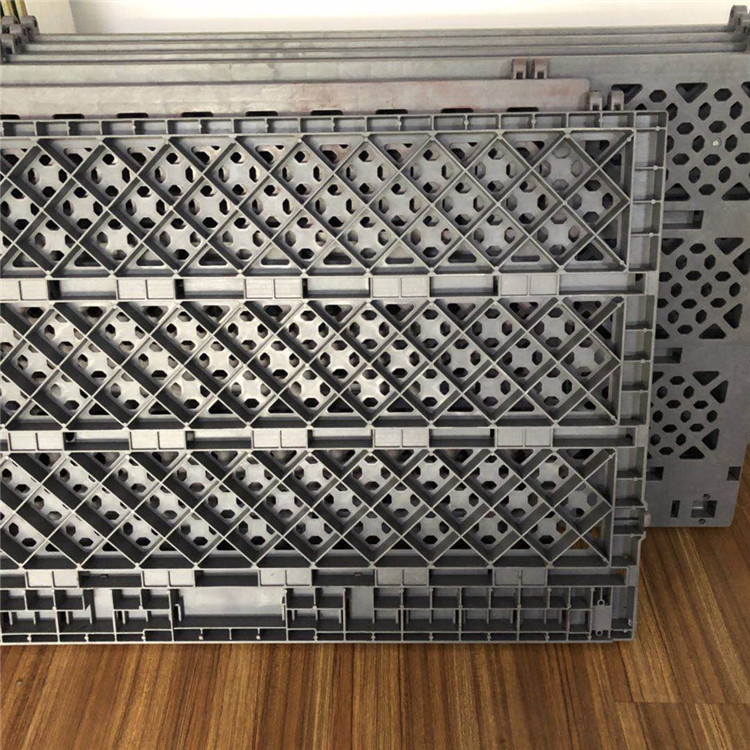
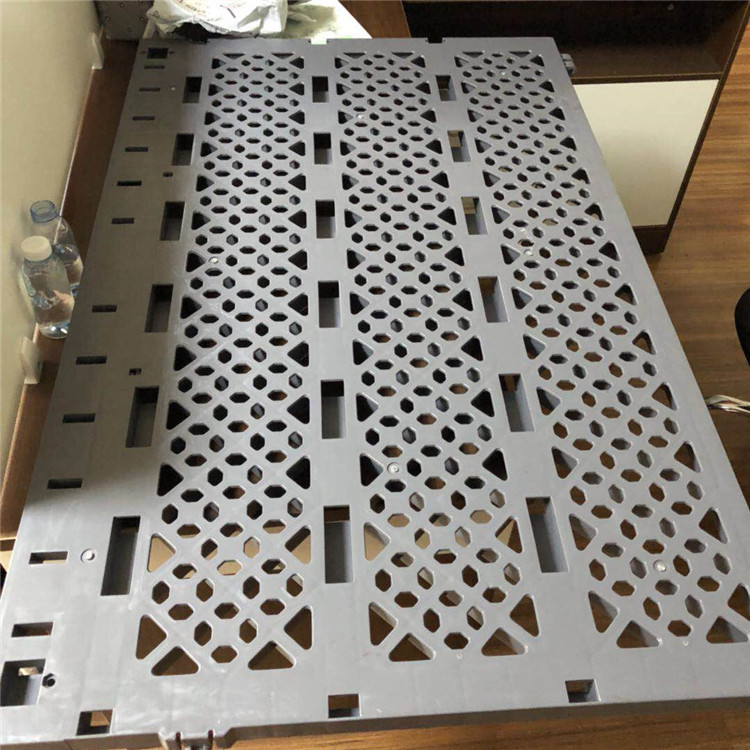
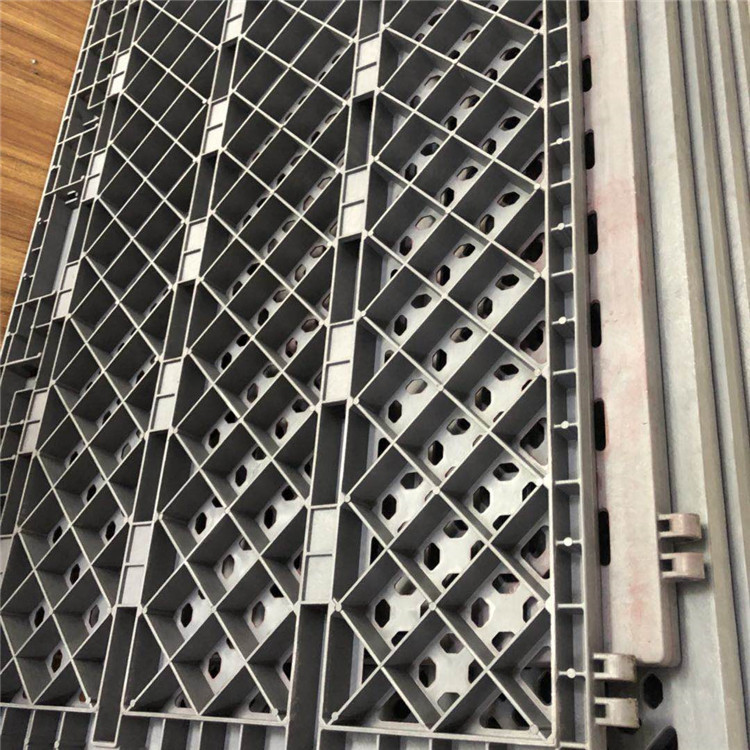
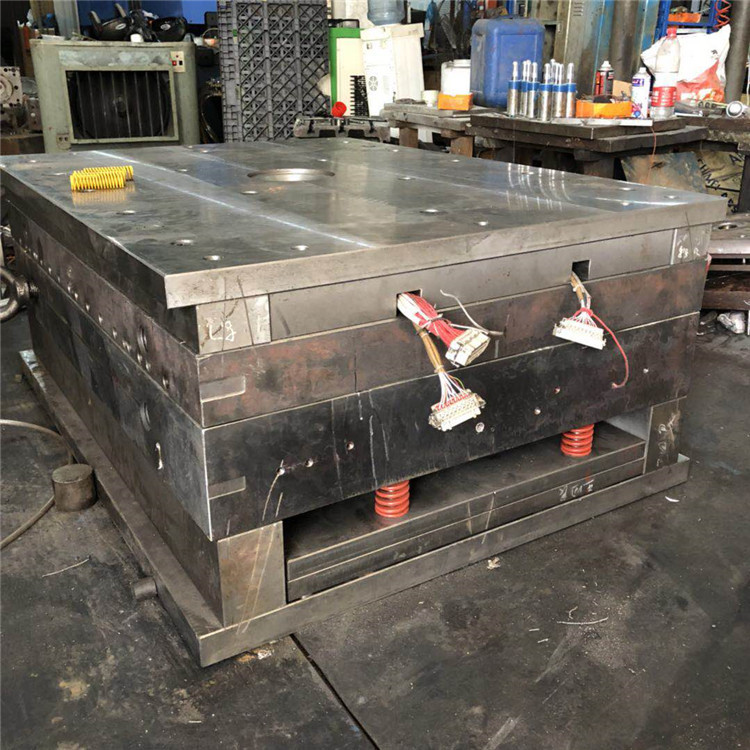
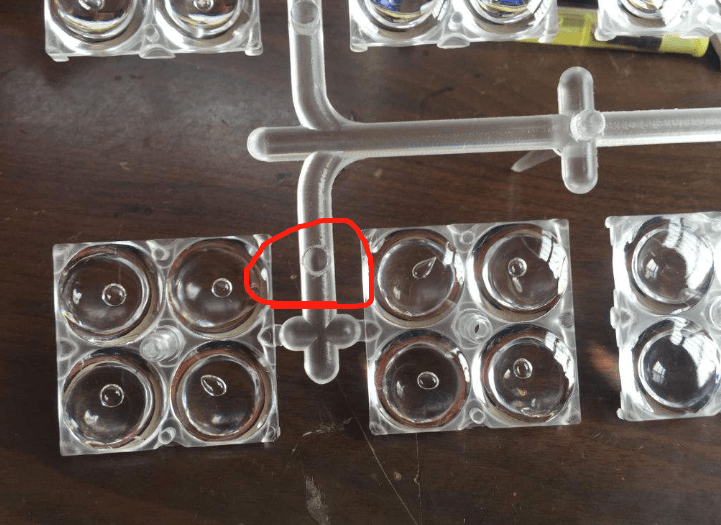
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是

操作:操作習慣不好。操作員不按照規定放置項出的制品,注塑成型產品在還未完全冷卻時可能產生了翹曲。產品設計:塑料注塑產品結構設計不合理,壁厚差異大。產品形狀結構異常復雜。 材料:①塑料含水量過多(除濕干燥不完全) &nbs
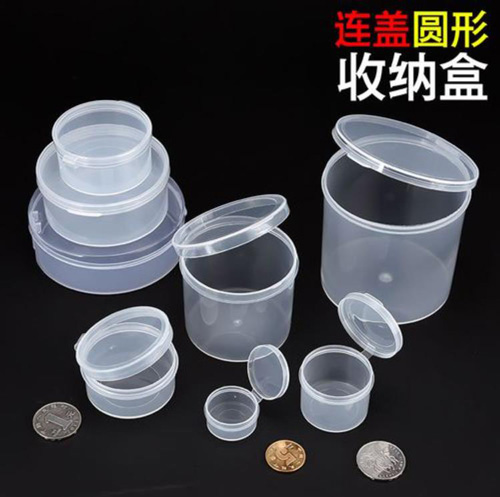
解決高光PP注塑件表面縮痕可以從下面三種方法來實現。一、模具設計上的解決措施1.1 水路設計合理的水路設計使得型腔表面的模溫盡可能一致。必要時,在局部壁厚較大或者散熱不好的區域加強冷卻。在筋對應的模面加強冷卻,使得表面固化層較快形成,當表面固化層較厚時,剛性較大,不容易產生縮痕。當形成筋的動定模對應面都是
HOTLINE
聯系人:史經理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮孤城工業區
 網站首頁
 電話咨詢
 返回頂部