
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

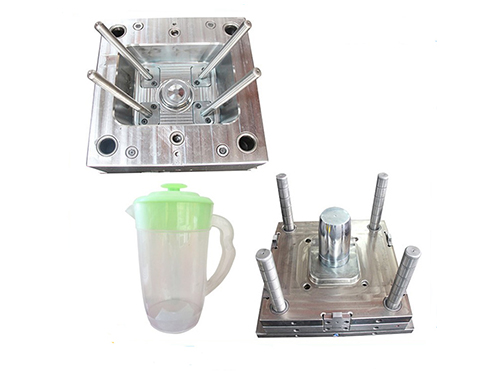
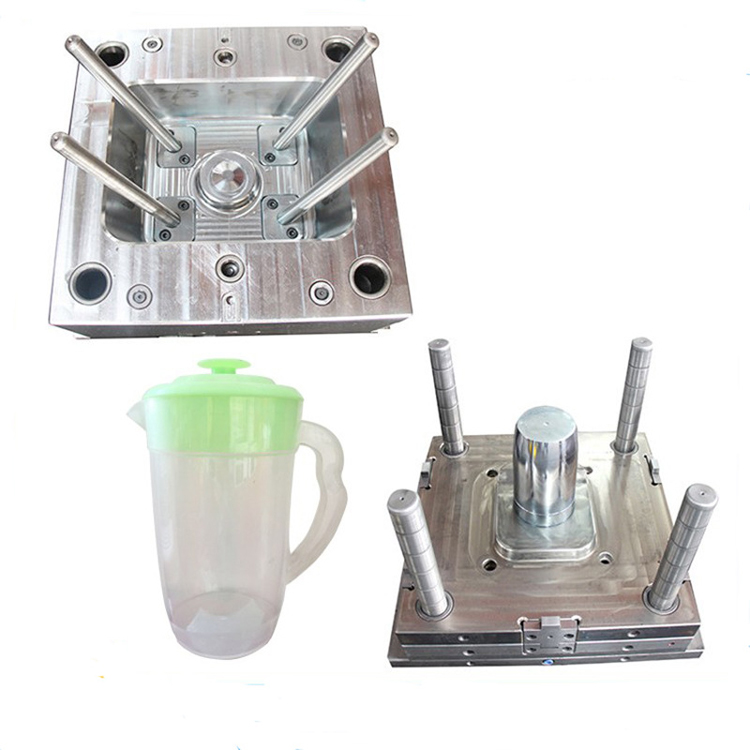
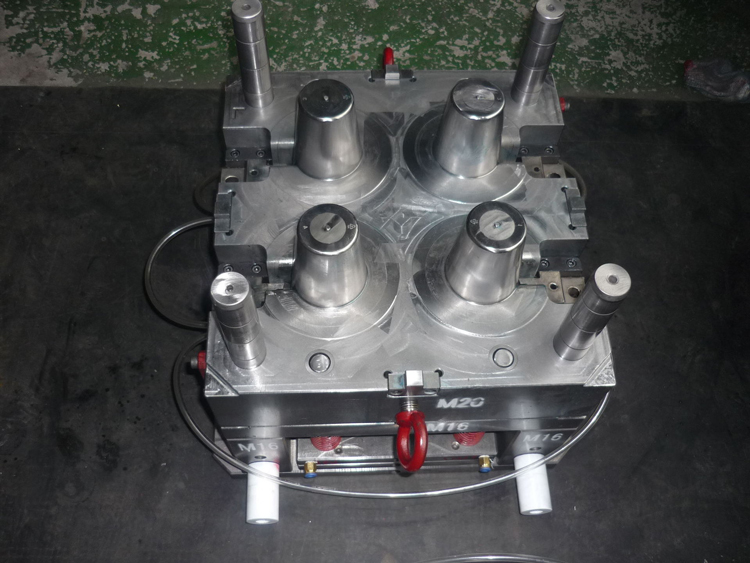
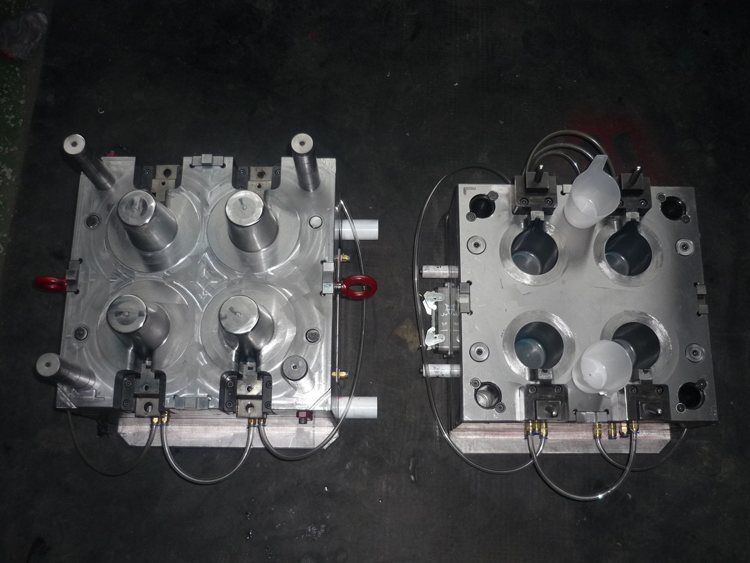
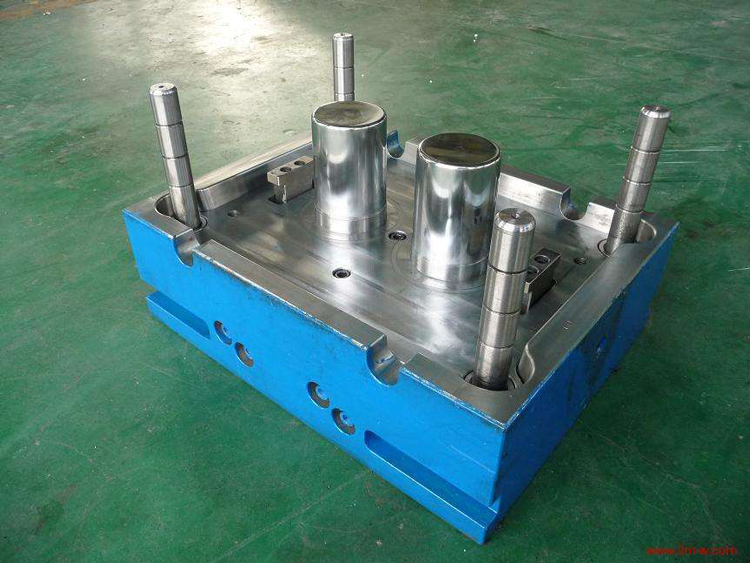
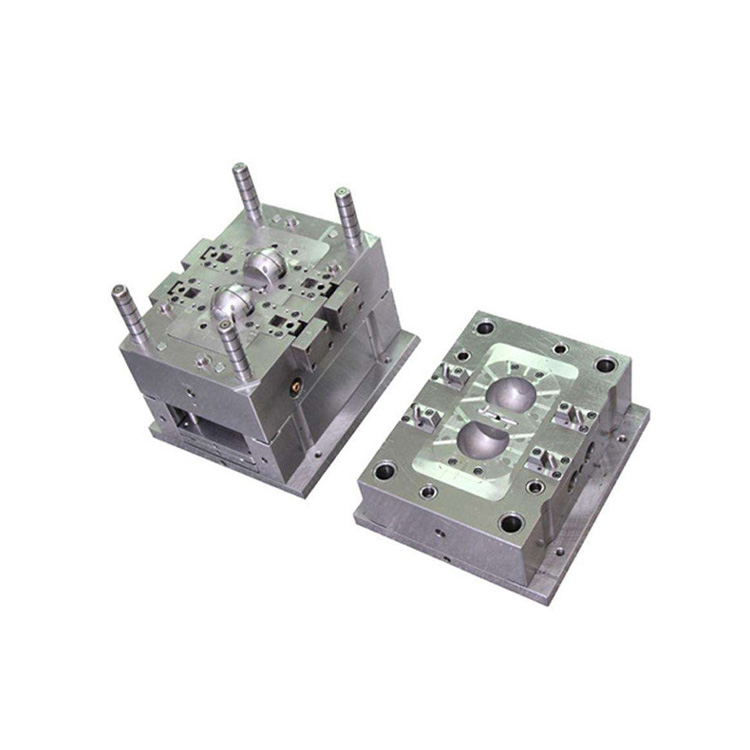
注塑模具的結(jié)構(gòu)形式和加工質(zhì)量直接影響塑件的質(zhì)量和生產(chǎn)效率。模具生產(chǎn)過(guò)程中的故障有很多種。以下是幾種常見(jiàn)故障的解決方案。澆口脫模困難:在注塑過(guò)程中,澆口粘在澆口套上,不易脫落。開(kāi)模時(shí),產(chǎn)品有裂紋損壞。另外,操作人員在脫模前必須用銅棒將其從噴嘴中敲出使其松動(dòng),這嚴(yán)重影響了生產(chǎn)效率。造成這種故
雙色注塑模的設(shè)計(jì)要點(diǎn)1、成型部分雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個(gè)位置上注塑模的凸模一致,凹模應(yīng)與兩個(gè)凸模配合良好。一般這種成型的塑件較小。2、脫模機(jī)構(gòu)由于雙色塑件只有在經(jīng)過(guò)二次注射后才能脫模,所以,在一次注射裝置上的脫模機(jī)構(gòu)將不起作用。對(duì)于水平回轉(zhuǎn)的注塑機(jī),脫模頂出可用注塑
塑料制品的加強(qiáng)筋和壁厚的設(shè)計(jì)關(guān)系是什么
為了確保塑料制品的強(qiáng)度和剛性,而又不致使塑件的壁厚過(guò)厚,可以在塑件的適當(dāng)部位設(shè)置加強(qiáng)筋。加強(qiáng)筋還可以避免塑件的變形,注塑加工在某些情況下,加強(qiáng)筋還可以改善塑件在注塑加工成型過(guò)程中塑料流動(dòng)的情況。⑴、加強(qiáng)筋的厚度不應(yīng)大于壁厚的1/2,以免引起塑件表面縮影;同時(shí)從成型流動(dòng)性考慮,最小不宜低于0.8mm。⑵
HOTLINE
聯(lián)系人:史經(jīng)理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮(zhèn)孤城工業(yè)區(qū)
 網(wǎng)站首頁(yè)
 電話咨詢
 返回頂部